
Смазка подшипников конвейера на пищевом производстве: выбор и применение
Для подшипников конвейера в пищевой зоне выбирают смазку NSF H1, если возможен ее случайный контакт с продуктом. На моечных участках дополнительно важны водостойкость и устойчивость к вымыванию, а консистенцию подбирают с учетом режима подачи и условий работы узла. Одной маркировки H1 недостаточно: нужно учитывать также температуру, скорость, нагрузку и присутствие воды или пара.
Статья поможет инженерам, техническим специалистам и снабженцам определить, на что обращать внимание при выборе смазки, как подготовить узел к переходу на новый состав и чем отличаются требования для сухих и моечных зон. Отдельно разберем, как оценивать смазку для подшипников после санитарной обработки и какие вопросы проверить для узлов на газовых затворах конвейера.
Как выбрать смазку подшипников конвейера по контакту с пищей
Первый вопрос при подборе - может ли смазка случайно попасть на продукт.
Если такой риск есть, для узла в пищевой зоне выбирают смазку NSF H1. В материалах по пищевым смазкам указан допустимый уровень присутствия в продукте до 10 ppm, или 0,001%. Это не разрешение на намеренное нанесение смазки на пищу: H1 относится именно к случайному контакту.
NSF H2 предназначена для оборудования и зон, где контакт смазки с пищей невозможен. Поэтому считать H2 «более строгой» категорией нельзя. Если подшипник находится в пищевой зоне или смазка может попасть на продукт, ориентируются на H1, а не на то, закрыт ли узел кожухом. Само наличие ограждения не отменяет оценки возможного контакта.
При этом маркировка H1 отвечает только на вопрос о допустимости случайного контакта. Она не подтверждает, что смазка подойдет по нагрузке, скорости, температуре и воздействию воды. Эти параметры нужно сверять с условиями работы подшипника и требованиями оборудования. Для одной линии могут понадобиться разные составы: например, для сухой зоны и для узла, который регулярно попадает под мойку.
Отдельно проверяют ISO 21469. NSF H1 относится к регистрации смазки для случайного контакта с пищей, а ISO 21469 задает гигиенические требования к формулированию, производству и применению смазок в условиях, где такой контакт нельзя исключить. Это разные критерии, и один не следует подменять другим.
При закупке полезно сверить документы на смазку с расположением подшипника и санитарной схемой линии. Если возможный контакт с пищей исключен, H1 может не требоваться; если он возможен, выбирают состав с соответствующим допуском и затем проверяют его эксплуатационные характеристики. Такой порядок помогает не подменять технический подбор одной надписью на упаковке.
Смазка для подшипников мойки: водостойкость и вымывание
В моечной зоне подшипник контактирует с водой, паром и моющими средствами.
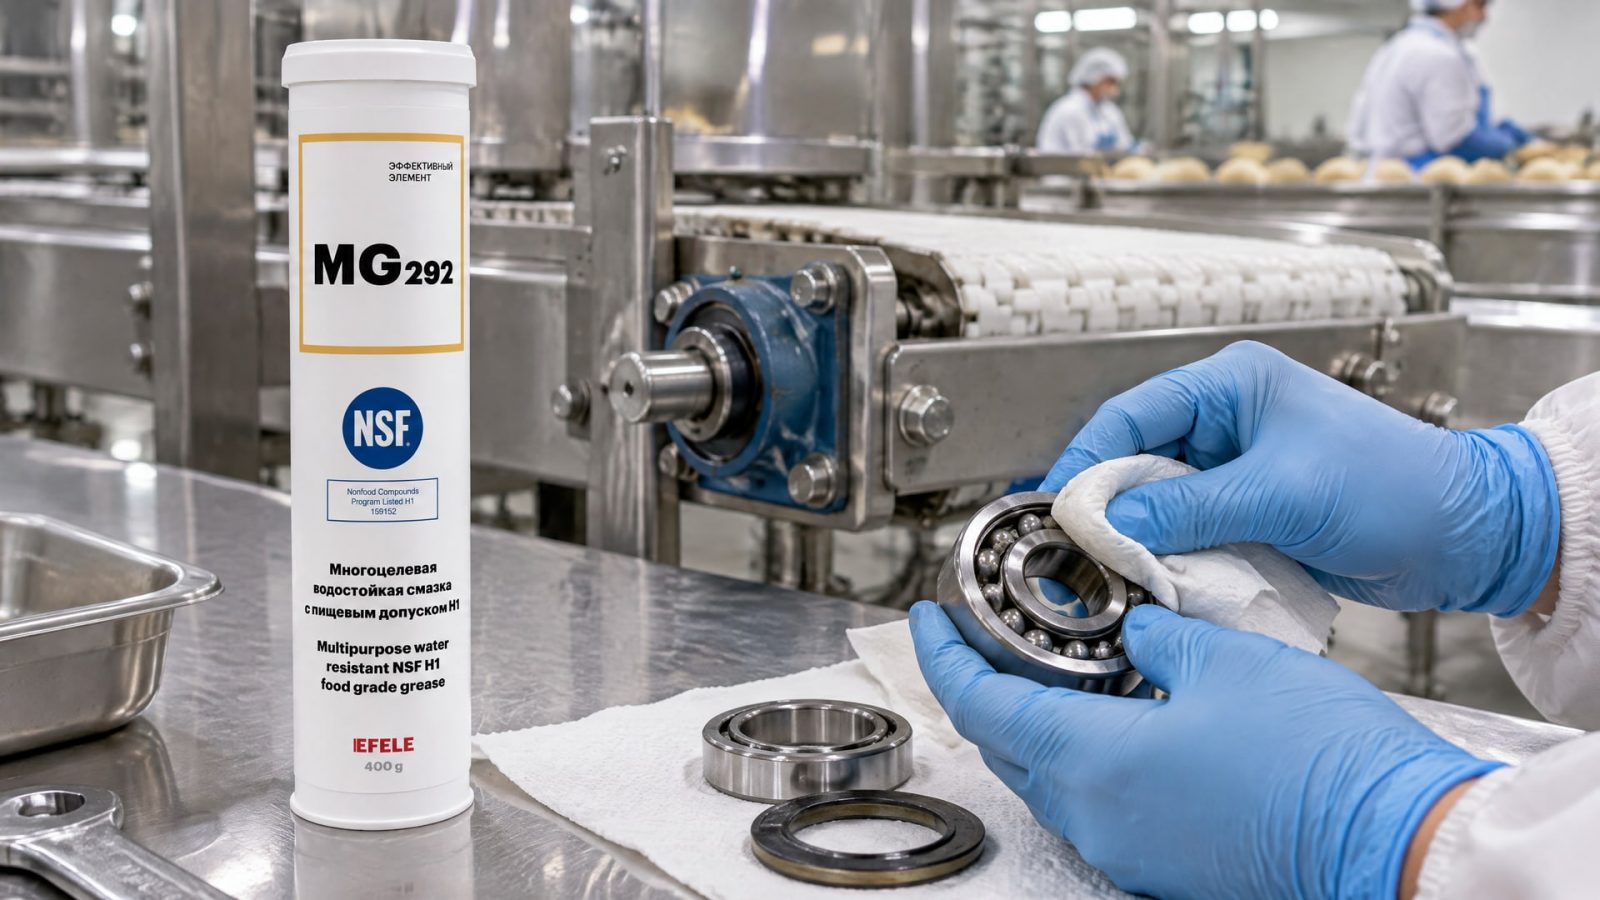
Санитарная обработка может приводить к эмульгированию и вымыванию смазки, поэтому для таких узлов важна устойчивость к washdown. Подбор только по H1 здесь недостаточен: состав должен соответствовать санитарному режиму и условиям работы подшипника.
Водостойкость оценивают по технической документации, в том числе по результатам испытания на вымывание водой ASTM D1264. Само упоминание метода не заменяет проверку конкретного результата: при подборе нужно сверять данные на продукт с требованиями участка. Для моек также учитывают воздействие горячей воды, щелочных моющих средств и дезинфицирующих растворов, а не только наличие брызг.
Если после обработки смазка вымывается, простое увеличение частоты добавления не решает проблему: оно не устраняет несовместимость состава с мойкой и не исключает загрязнения. Сначала устанавливают, как часто узел подвергается санитарной промывке и какие среды применяются, затем выбирают смазку с нужной водостойкостью и консистенцией. При вероятном случайном контакте с пищей сохраняют требование NSF H1.
Когда вымывание сочетается с нагрузкой и фреттингом, важен состав, рассчитанный на работу в моечных условиях, а не только на пищевой допуск. В таких узлах применяют EFELE MG-292 - водостойкую многоцелевую смазку с NSF H1 для высоконагруженных применений, где требуется учитывать и контакт с водой. Решение о переходе принимают после сверки характеристик конкретного подшипника и режима мойки.
На пищевой линии частота санитарной обработки может различаться от участка к участку, поэтому условия лучше фиксировать отдельно для каждого узла. Так проще понять, нужна ли смазка с повышенной водостойкостью или проблема связана с несоответствием консистенции системе подачи. Для сравнения можно использовать сведения о washdown и ASTM D1264, если они приведены в документации на смазку.
Как подобрать консистенцию NLGI для подшипника конвейера
NLGI - шкала консистенции пластичных смазок от 000 до 6.
NLGI 2 - наиболее распространенный класс для общепромышленных подшипников, поэтому он часто рассматривается как исходный вариант и для конвейерных узлов. Но это не универсальное назначение: подходящую консистенцию определяют с учетом конструкции узла и способа подачи смазки.
Для централизованной системы или низкотемпературного режима могут требоваться более мягкие составы, например NLGI 1 или 00. Выбирать их только по принципу «чем мягче, тем легче подача» нельзя: нужно сверить требования системы и характеристики подшипника. Если консистенция не подходит, сам факт наличия допуска H1 не сделает смазку правильным выбором.
При подборе одновременно оценивают температуру, скорость, нагрузку, а также присутствие воды и пара. На конвейере эти условия могут отличаться даже у расположенных рядом узлов. Поэтому при составлении перечня смазочных материалов полезно группировать подшипники по рабочим условиям, а не назначать один состав всей линии только ради упрощения закупки.
Цвет смазки не является достаточным признаком ее пригодности для пищевого производства. Белый цвет сам по себе не подтверждает ни NSF H1, ни требуемую водостойкость, ни подходящий класс NLGI. Проверяют именно документы и технические параметры: допуск по контакту с пищей, консистенцию, стойкость к воде и соответствие условиям эксплуатации.
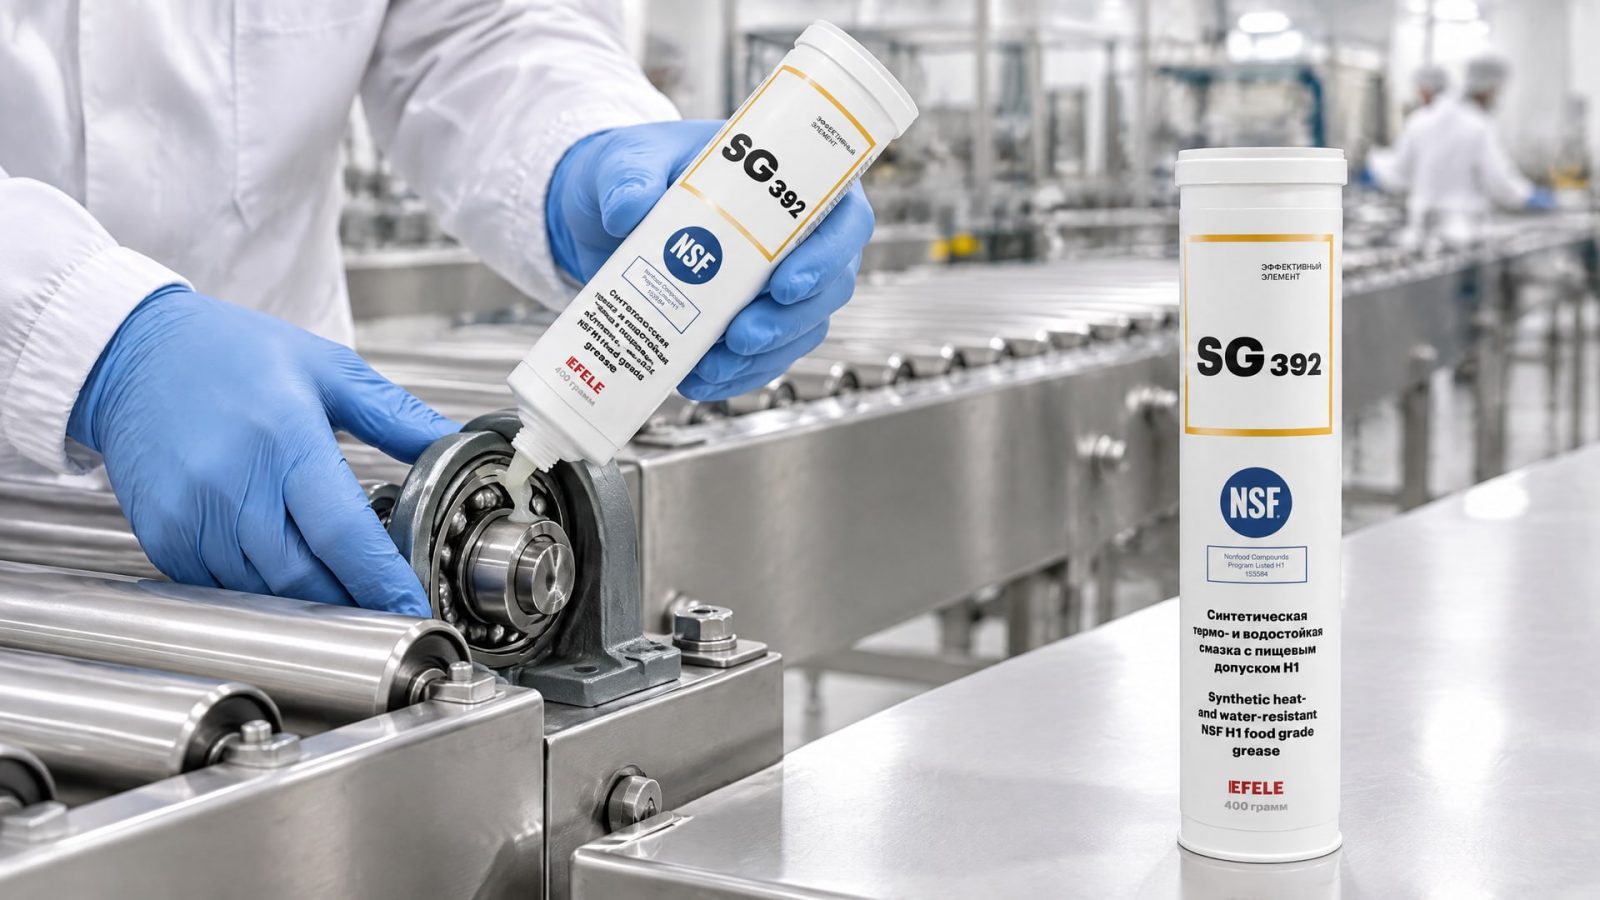
Для узла, который одновременно подвергается нагреву и частой мойке, водостойкости может быть недостаточно: следует учитывать и температурный режим. В таких условиях используют EFELE SG-392 - термо- и водостойкую пластичную смазку с NSF H1. При подборе важно сопоставить характеристики смазки с фактической температурой подшипника и режимом мойки, не делая вывод только по обозначению H1.
Подготовка подшипников к переходу на пищевую смазку
Перед переходом на пищевую смазку точки нанесения и подшипники тщательно очищают.
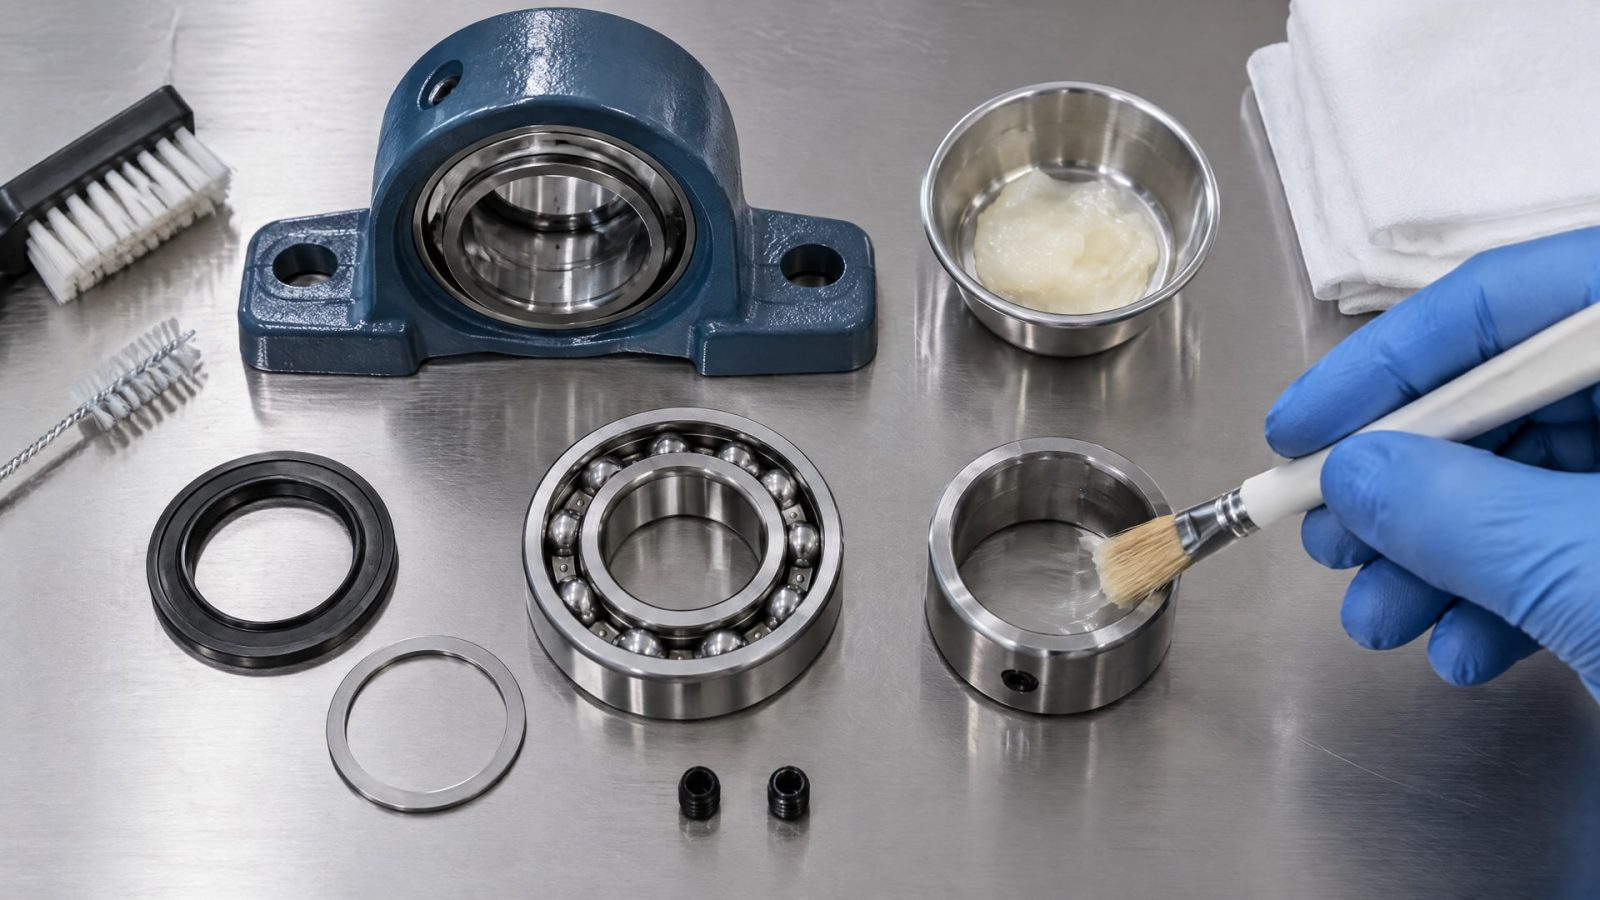
Это помогает поддерживать гигиену в H1-применениях и снижает риск смешивания несовместимых составов. Если оставить прежнюю смазку в узле, нельзя считать, что новая автоматически обеспечит требуемые свойства смеси.
Порядок перехода начинают с определения используемого сейчас состава и оценки доступности очистки конкретного узла. Затем проверяют документацию на выбранную смазку и сверяют ее с условиями работы подшипника: температурой, скоростью, нагрузкой, водой и паром. Если на линии есть централизованная система, дополнительно учитывают ее требования к консистенции, поскольку для таких систем могут подходить NLGI 1 или 00, а не только распространенный NLGI 2.
Для пищевых линий важно, чтобы смазка подходила к применению в роликовых или шариковых подшипниках и, если это нужно по устройству линии, могла использоваться в централизованной системе. Такой подбор упрощает обслуживание и помогает снизить риск ошибок при подаче. Универсальность сама по себе не заменяет проверку совместимости с режимом санитарной обработки.
После перехода наблюдают за состоянием узла в рамках принятого на предприятии обслуживания и отдельно отмечают последствия моек. Если смазку приходится часто добавлять, стоит проверить не только периодичность обслуживания, но и соответствие состава воде, моющим средствам и условиям подачи. Частое добавление не компенсирует вымывание или эмульгирование неподходящей смазки.
Для закупщика практичный комплект проверки включает требуемый допуск по контакту с пищей, класс NLGI, данные о водостойкости и подтверждение пригодности для условий подшипника. Инженеру важно сверить эти данные с санитарными процедурами и режимом оборудования. Так решение опирается на требования конкретного участка, а не на формулировку «пищевая смазка» без уточнения ее характеристик.
Смазка подшипников на газовых затворах конвейера
Для подшипника на газовом затворе конвейера действуют те же базовые критерии, что и для других узлов линии: оценивают вероятность случайного контакта с пищей, нагрузку, скорость, температуру и присутствие воды или пара.
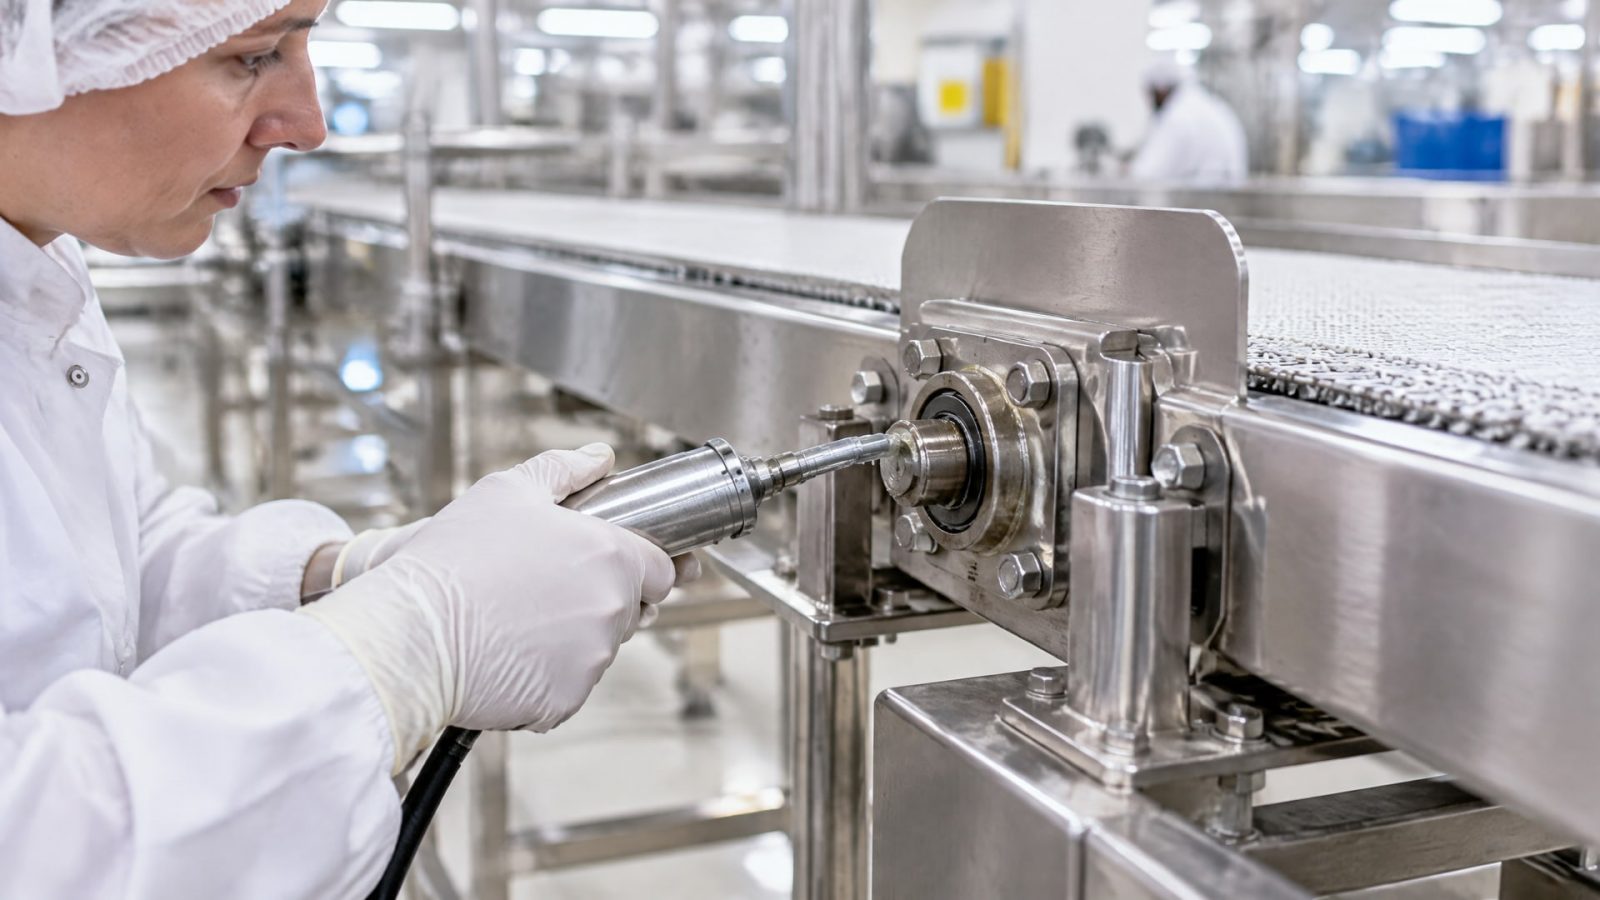
Если контакт возможен, выбирают NSF H1; если исключен, требования к допуску определяют по расположению узла и условиям процесса. Само название узла не дает оснований автоматически назначать конкретный тип смазки.
Затем выясняют, подвергается ли подшипник санитарной мойке. Если на него попадают вода, пар или моющие средства, в подборе учитывают водостойкость и устойчивость к вымыванию, а не только допуск H1. Для оценки вымывания в источниках упоминается ASTM D1264; при этом нужно смотреть результаты испытаний конкретной смазки, если они доступны в ее документации.
Консистенцию соотносят со способом подачи. NLGI 2 - распространенный класс для подшипников, тогда как централизованная подача или низкотемпературный режим могут потребовать NLGI 1 или 00. Поэтому для газового затвора сначала уточняют требования узла и системы смазки, а затем сопоставляют их с характеристиками состава.
Практически удобно занести такие узлы в отдельную ведомость: указать расположение, возможный контакт с пищей, санитарную обработку и требования к подаче смазки. Это не заменяет техническую документацию, но помогает снабженцу и инженеру сверить один и тот же набор условий. Если узел находится в пищевой зоне, его нельзя переводить на H2 только потому, что он скрыт или расположен внутри конструкции.
Часто задаваемые вопросы
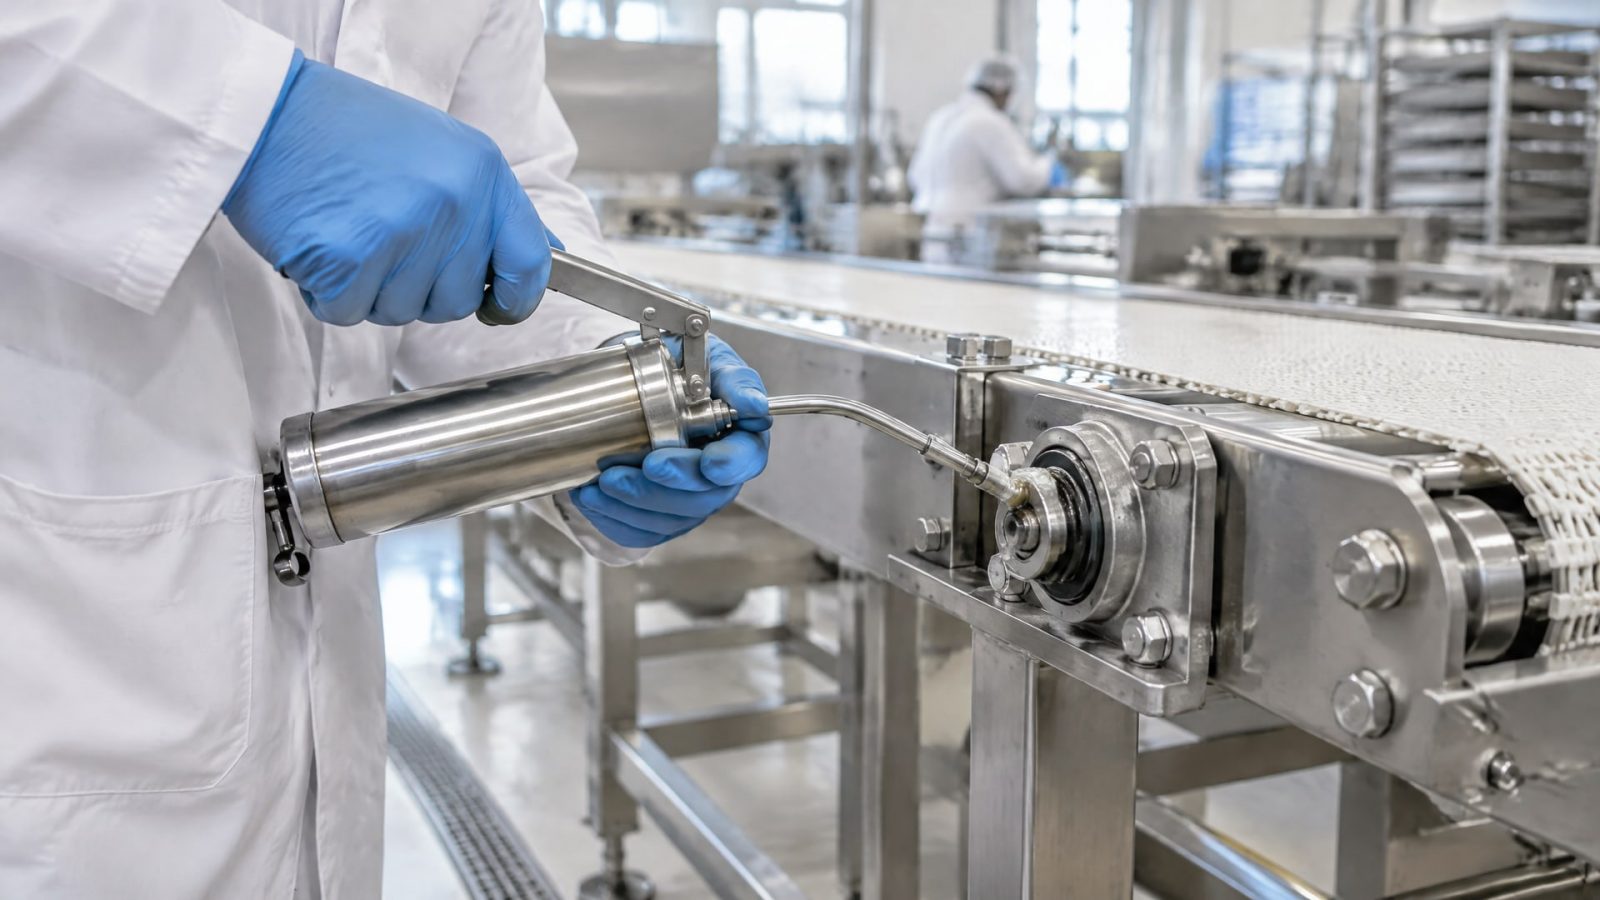
Какую смазку выбрать для подшипников конвейера в пищевой зоне?
Если возможен случайный контакт смазки с продуктом, выбирают состав NSF H1. Затем проверяют водостойкость, консистенцию и соответствие нагрузке, скорости и температуре подшипника. Для моечного участка дополнительно учитывают воздействие горячей воды и моющих средств. Маркировка H1 сама по себе не подтверждает пригодность смазки к конкретному режиму работы.
Чем отличается H1 от H2?
NSF H1 предназначена для смазок, которые могут случайно контактировать с пищей. H2 применяют в зонах, где такой контакт невозможен. Это не последовательные уровни строгости: категория зависит от вероятности контакта. Если для подшипника пищевой линии нельзя исключить попадание смазки на продукт, ориентируются на H1.
Какая смазка подходит для подшипников после моек?
Для моечных участков важны высокая водостойкость и устойчивость к вымыванию водой, горячей водой и моющими средствами. При подборе проверяют документацию на смазку и данные испытания на вымывание, в том числе по ASTM D1264, если они указаны. При возможном случайном контакте с пищей дополнительно требуется NSF H1.
Почему для подшипников часто выбирают NLGI 2?
NLGI 2 - наиболее распространенный класс консистенции для общепромышленных подшипников. Однако он подходит не каждому узлу: централизованная подача или низкотемпературные условия могут потребовать NLGI 1 или 00. Консистенцию сверяют с требованиями подшипника и системы смазки, а не выбирают только по распространенности класса.
Заключение
Смазка подшипников конвейера в пищевом производстве начинается с оценки риска контакта с продуктом: при его вероятности выбирают NSF H1. Для моечных зон отдельно проверяют водостойкость и устойчивость к вымыванию, а NLGI подбирают по конструкции подшипника и способу подачи. H1 не заменяет оценку температуры, скорости и нагрузки, а ISO 21469 не является синонимом этого допуска.
Следующий шаг - составить перечень подшипников по зонам линии и для каждого зафиксировать возможность контакта с пищей, режим мойки и требования к подаче смазки. Затем эти условия сверяют с технической документацией выбранного состава и очищают точки смазки перед переходом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать герметик для пластика и когда можно применять анаэробные составы на резьбе.
Узнайте, как смазка H1 помогает снизить риск загрязнения и улучшить качество продукции на пищевых производствах.
Узнайте, что делать при запахе СОЖ, как оценить состояние эмульсии и убрать бактерии без полной замены.