
Пищевые смазки для мойки: сравнение H1 смазок для оборудования с частой мойкой
Пищевые смазки с допуском NSF H1 - это не просто выбор для пищевого производства, а необходимость там, где оборудование соприкасается с продуктом или его зонами. Но H1-маркировка решает только половину задачи: она гарантирует безопасность при случайном контакте с едой, но не говорит ничего о стойкости к горячей воде, химии CIP и моющим растворам. Оборудование с частой мойкой - конвейеры, цепи, подшипники, клапаны - работает в куда более агрессивных условиях, чем просто пищевая зона. Статья разбирает, какие параметры смазки действительно важны при выборе для washdown-оборудования, и как отличить подходящий состав от того, который просто имеет нужную маркировку.
Что на самом деле означает маркировка NSF H1
NSF H1 - это категория допуска для смазок в контакте с пищей.
Ее назначение четко определено: использование в узлах и механизмах, где технически неизбежен случайный контакт с едой. Это цепи, конвейеры, подшипники, шестерни, насосы и клапаны в пищевых зонах. Однако H1-статус - это не автоматический пропуск для любых условий.
Ключевое слово здесь - «случайный контакт». Это означает, что смазка должна быть настолько безопасна, чтобы попадание ее следов в продукт (до 10 ppm для минеральных и большинства синтетических составов, до 1 ppm для силиконовых) не причинило вреда. Но это НЕ означает, что смазка защищена от воды, горячих щелочных раствором или кислотной химии.
Многие закупщики ошибочно полагают, что H1 - это индекс универсальности для пищевого оборудования. На деле H1 - это только сертификат безопасности по контакту, а надежность и долговечность смазки в условиях с частой мойкой определяются другими параметрами: вязкостью, водостойкостью, антикоррозионной защитой и совместимостью с уплотнениями.
Критические параметры для оборудования с частой мойкой
Выбирать смазку для washdown-условий нужно по комплексу свойств, а не по одной маркировке.
Водостойкость - ключевой фактор
Водостойкость измеряется параметром water washout (вымывание водой). Этот показатель определяет, сколько смазки потеряется после воздействия воды при определенной температуре - обычно при 38°C и 79°C. Для оборудования, подвергающегося частой мойке и CIP-циклам, высокая водостойкость означает, что смазочный слой не исчезнет с первой горячей промывкой.
Если water washout составляет более 5–10%, смазка будет вымываться заметно и потребует более частого переподмазки. Для конвейеров и цепей это особенно критично, поскольку несвоевременное переподмазывание приводит к фреттингу, коррозии и заклиниванию.
Противоположный вариант - суперводостойкие составы - тоже может быть проблемой, если они чрезмерно плотно держатся на поверхности и создают сложности при чистке. Баланс достигается выбором правильного типа основы (минеральная, синтетическая) и пакета присадок.
Консистенция и NLGI-класс
Пластичные смазки делятся по консистенции на классы NLGI (National Lubrication Grease Institute). Для пищевого оборудования с мойкой встречаются NLGI 1, NLGI 1.5 и NLGI 2.
| NLGI | Консистенция | Типичное применение |
|---|---|---|
| NLGI 1 | Жидкая, пастообразная | Масляные системы, самотечные смазочные устройства, подшипники в динамичных узлах |
| NLGI 1.5 | Средняя консистенция | Конвейеры, цепи, средние подшипники |
| NLGI 2 | Плотная, кремообразная | Высоконагруженные узлы, подшипники, статические соединения |
Для оборудования, подвергающегося струям горячей воды, более жидкие классы (NLGI 1, 1.5) часто предпочтительнее, потому что легче вымываются (что кажется минусом, но упрощает санитарную чистку) и быстрее обновляются при регулярном переподмазывании. NLGI 2 может «закупориться» в местах соединения и затруднить ее промывку.
Антикоррозионная защита и совместимость с уплотнениями
В условиях CIP узлы контактируют не просто с водой, но и со щелочными, кислотными и нейтральными моющими растворами. Смазка должна содержать присадки, предотвращающие коррозию стали, меди и других металлов. Одновременно она должна быть совместима с уплотнениями узла.
Для высокоагрессивной химии CIP рекомендуются уплотнения из FKM (фторкаучук) или EPDM (этиленпропиленовый каучук). NBR (нитрильный каучук) в таких условиях набухает и теряет герметичность. Если закупщик выбрал отличную H1-смазку, но узел уплотнен NBR, результат будет неудачным.
Защита узла и герметизация - столь же важны, как сама смазка
H1-смазка - только часть решения.
Источники прямо указывают на связку: смазка + IP69K-защита узла + правильные уплотнения.
IP69K означает защиту от струй воды под высоким давлением и температурой (до 80°C). Подшипник, помеченный IP69K, герметичен и способен выдержать прямую струю. Но герметичность требует уплотнений, которые сами по себе - трущиеся пары, требующие смазки.
Для пневмоцилиндров, запорной арматуры и подвижных соединений рядом с продуктом нужна комбинация: водостойкая H1-смазка, совместимая с материалом уплотнения (FKM, EPDM), и корпус узла, спроектированный так, чтобы смазка оставалась внутри и вода не проникала глубоко.
Часто именно неправильный выбор уплотнения или отсутствие герметизации приводит к тому, что даже качественная смазка быстро вымывается или теряет свойства. На производстве это часто выглядит как «смазка не держит», хотя на самом деле узел просто не защищен.
Ошибки при выборе пищевых смазок для washdown-оборудования
Миф 1: «Если смазка H1, она подходит для любой мойки»
На практике: H1-смазка средней водостойкости может выдержать обычный душ, но рухнет при CIP-цикле с горячей щелочью (60–80°C, pH 12+). Для частой интенсивной мойки нужна смазка, специально разработанная на водостойких основах (синтетические, натуральные растительные масла с присадками, полиальфаолефины) с低water washout.
Миф 2: «Количество смазки не важно»
На практике: Избыток смазки не повышает эффект, но: - Повышает риск переноса в продукт (если нанести много и потом не убрать излишки). - Создает «карманы» грязи и воды, где смазка деградирует. - Усложняет санитарную чистку оборудования.
Правило: минимально необходимое количество для достижения технического результата. Для цепей - тонкий слой по всей длине, для подшипников - несколько капель в центр, для уплотнений - микротонкий слой. После нанесения излишки НЕ протирают (так отирается все), а механизм собирают и включают на короткий ход, чтобы смазка распределилась.
Миф 3: «Для конвейера хороша любая пластичная смазка H1»
На практике: Конвейеры работают в диапазоне температур (-10…+60°C), подвергаются ударным нагрузкам и частой мойке. Нужна смазка, которая: - Не теряет текучесть при +60°C на мойке. - Не становится хрупкой при -10°C утром. - Держит адгезию к цепи и роликам, несмотря на воду. - Имеет правильный NLGI для легкого переподмазывания и равномерного распределения.
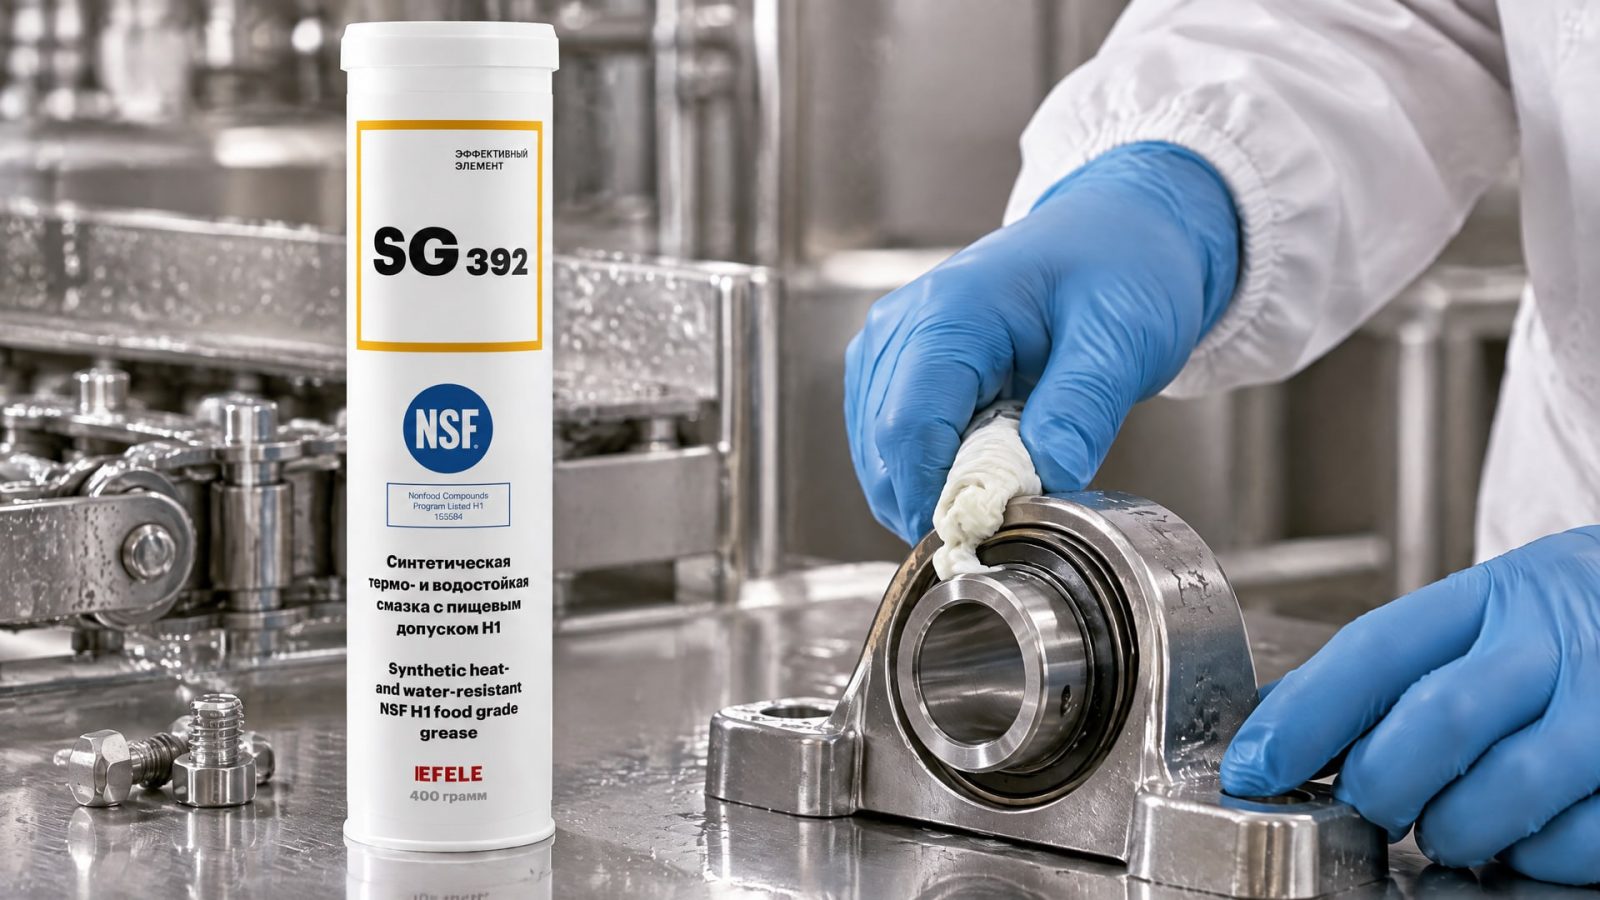
EFELE SG-392 применяется как раз в таких условиях - это термо- и водостойкая пластичная смазка с допуском NSF H1, которая работает на высоконагруженных узлах трения пищевого оборудования, подвергающегося частой мойке, благодаря сочетанию устойчивости к вымыванию и совместимости с типовыми уплотнениями из FKM и EPDM.
Чек-лист выбора смазки для оборудования с частой мойкой
1. Подтвердите режим мойки - Обычное полоскание водой (< 40°C)? - CIP-цикл (60–80°C, щелочь, кислота)? - Прямая струя высокого давления (IP69K)?
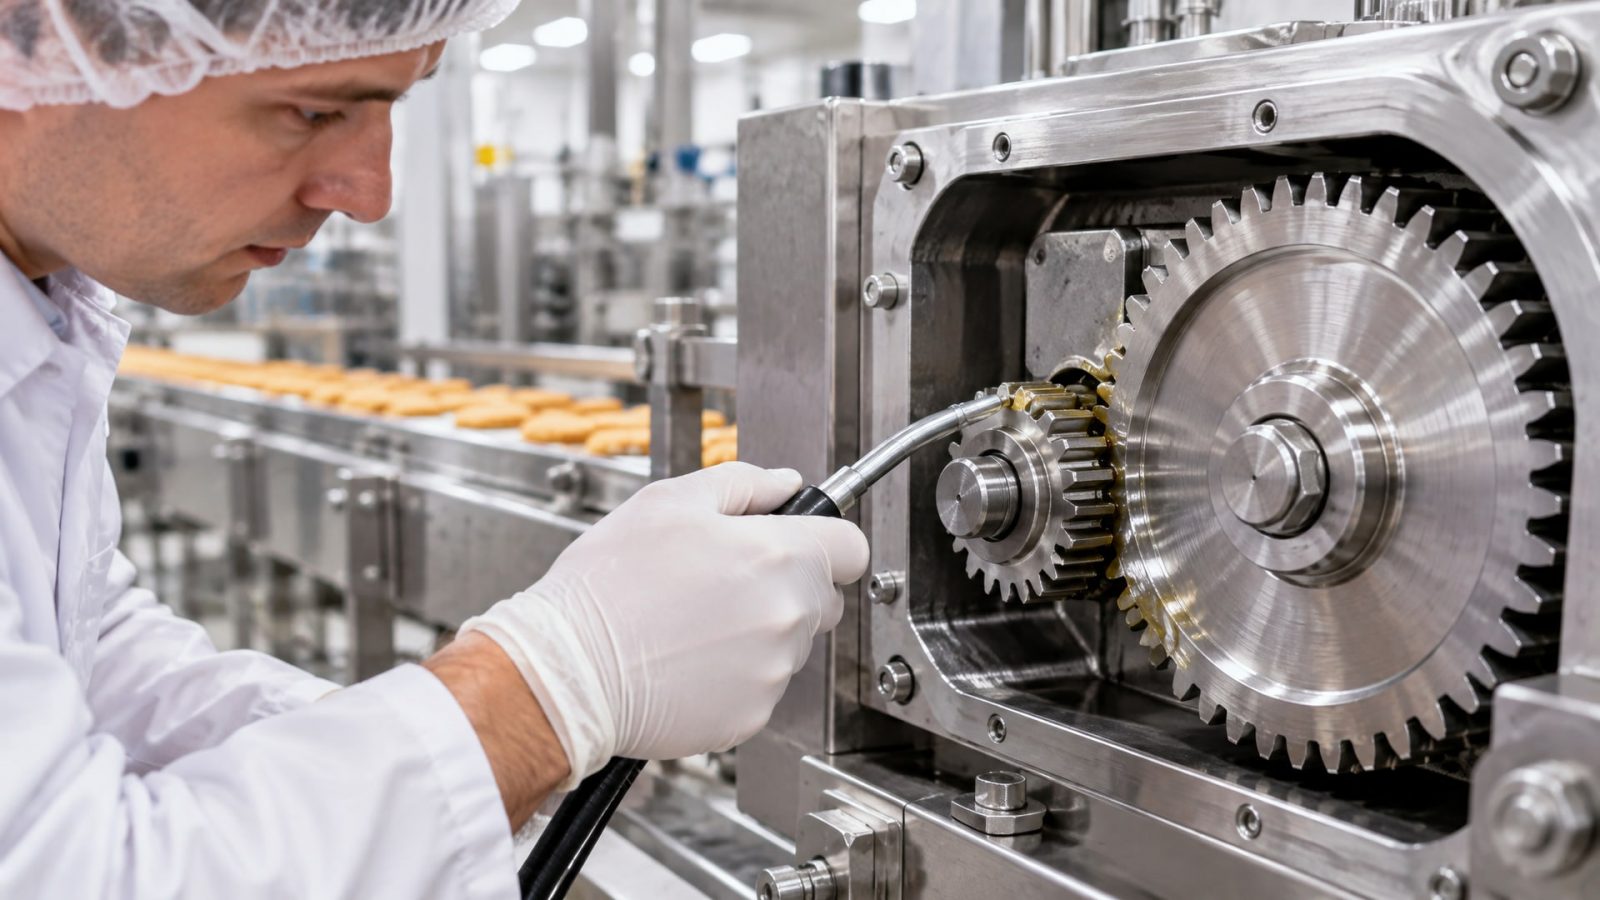
2. Определите узел и его нагрузку - Подшипник (тип и скорость вращения)? - Цепь или конвейер (линейная скорость, натяжение)? - Уплотнение клапана или пневмоцилиндра? - Шестерни (контактные напряжения)?
3. Проверьте материалы уплотнений - FKM (фторкаучук) или EPDM (этиленпропилен) → совместимы с большинством H1-смазок. - NBR (нитрильный каучук) → рискует набухнуть при химии CIP, лучше заменить.
4. Выберите NLGI и основу - NLGI 1–1.5 для конвейеров и цепей с частой мойкой. - NLGI 2 для высоконагруженных подшипников с менее частой мойкой. - Синтетическая или растительная основа для водостойкости.
5. Проверьте water washout - < 5% потери при 38°C и 79°C - хорошо. - 5–10% - приемлемо, если мойка нечастая. - > 10% - рискованно для ежедневной CIP.
6. Уточните совместимость с IP69K и герметизацией - Подшипник должен быть герметичен или закрыт чехлом. - Уплотнения должны быть совместимы с выбранной смазкой.
7. Установите интервал переподмазки - Для условий с частой мойкой интервал короче: 1–2 недели вместо 1–2 месяцев. - Используйте смазку в нужном объеме (минимально достаточном) и контролируйте состояние узла визуально.
Сравнительная таблица типовых сценариев
| Сценарий | Узел | Рекомендуемая NLGI | Критичный параметр | Интервал переподмазки |
|---|---|---|---|---|
| Конвейер на линии фасовки с ежедневной мойкой | Цепь, ролики | NLGI 1.5 | Water washout < 5% | 1 неделя |
| Подшипник центрифуги (CIP-цикл 3 раза в день) | Радиальный шарикоподшипник | NLGI 1 | Водостойкость + антикоррозия | 3–5 дней |
| Уплотнение поршневого насоса (washdown + химия) | Динамическое уплотнение FKM | NLGI 1.5 | Совместимость с FKM + вязкость | 10–14 дней |
| Высоконагруженная зубчатая передача (мойка 1 раз в смену) | Шестерни | NLGI 2 | Противоизносная защита + адгезия | 2–3 недели |
Часто задаваемые вопросы
Что означает water washout и почему это важно для оборудования с мойкой?
Water washout - это процент смазки, который теряется при воздействии воды при определенной температуре (обычно 38°C и 79°C). Для оборудования с частой мойкой это показатель напрямую влияет на то, как часто нужно переподмазывать узел. Высокий water washout означает, что смазка быстро вымывается, что приводит к ускоренному износу и коррозии. Для washdown-условий выбирают смазки с низким water washout (менее 5–7%).
Может ли обычная пищевая смазка без маркировки H1 использоваться в зонах, где нет прямого контакта с продуктом?
Да, в зонах без прямого контакта (например, редуктор под конвейером, далеко от линии) можно использовать высокоэффективные смазки с повышенной водостойкостью, даже если у них нет H1. Однако это требует физического разделения: узел должен быть герметичен и находиться вне брызг продукта. На практике проще подобрать универсальную H1-смазку с нужными свойствами, чем управлять несколькими типами в цехе.
Как правильно наносить H1-смазку на оборудование, подвергающееся частой мойке?
Наносят минимально необходимое количество: для цепей - тонкий слой по всей длине звеньев, для подшипников - несколько капель в центр, для уплотнений - микрослой на рабочую поверхность. Излишки не протирают сразу; вместо этого механизм собирают и делают короткий ход (5–10 секунд), чтобы смазка распределилась. После этого видимые наружу излишки можно убрать мягкой тканью, не повреждая слой внутри.
Почему при выборе смазки важна совместимость с уплотнениями, если смазка уже H1?
Потому что уплотнения - это тоже трущиеся пары, и они взаимодействуют со смазкой. Если уплотнение сделано из NBR (нитрильный каучук), а смазка содержит растворители или соединения, которые разбухают резину, уплотнение потеряет герметичность. Для CIP-условий рекомендуются FKM или EPDM, которые совместимы с большинством синтетических и минеральных H1-смазок. Несоответствие материала уплотнения часто выглядит как «смазка не держит», хотя на самом деле уплотнение перестало герметизировать.
Нужно ли использовать разные смазки для разных узлов оборудования или можно одной универсальной?
Универсальная H1-смазка с хорошей водостойкостью часто справляется с большинством узлов в пищевом оборудовании, особенно если их нагрузки и температуры похожи. Однако некоторые узлы требуют специального подхода: например, высоконагруженные редукторы могут потребовать более вязкой основы, а динамические уплотнения - более легкой. На большинстве участков одна правильно подобранная смазка снижает сложность управления запасами и уменьшает риск ошибок при переподмазывании.
Заключение
Выбор пищевой смазки для оборудования с частой мойкой - это не просто галочка рядом с маркировкой NSF H1. Это комплексное решение, в котором H1 - только начало. Критичны водостойкость (параметр water washout), правильная NLGI-консистенция, антикоррозионная защита, совместимость с уплотнениями из FKM или EPDM, и надежная герметизация самого узла (IP69K). На практике такие смазки применяют те производства, где сочетают качество и предсказуемый результат: конвейерные линии держат нужный интервал переподмазки, узлы не коррозируют, а обслуживание остается планомерным.
Следующий шаг - определить режим мойки вашего оборудования (CIP или простое полоскание), тип узлов (цепи, подшипники, уплотнения) и материалы уплотнений, затем свести эти параметры в таблицу и согласовать со своим поставщиком смазочных материалов, чтобы исключить типовые ошибки подбора.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Активатор анаэробного клея решает проблему медленной полимеризации при низких температурах и на неподготовленных поверхностях.
Узнайте, как снизить расход СОЖ при фрезеровании и точении, соблюдая рекомендации и контролируя концентрацию.
Узнайте, как предотвратить коррозию металла от СОЖ: причины возникновения ржавчины и эффективные методы защиты оборудования.