
Как увеличить срок службы инструмента при фрезеровании закаленной стали
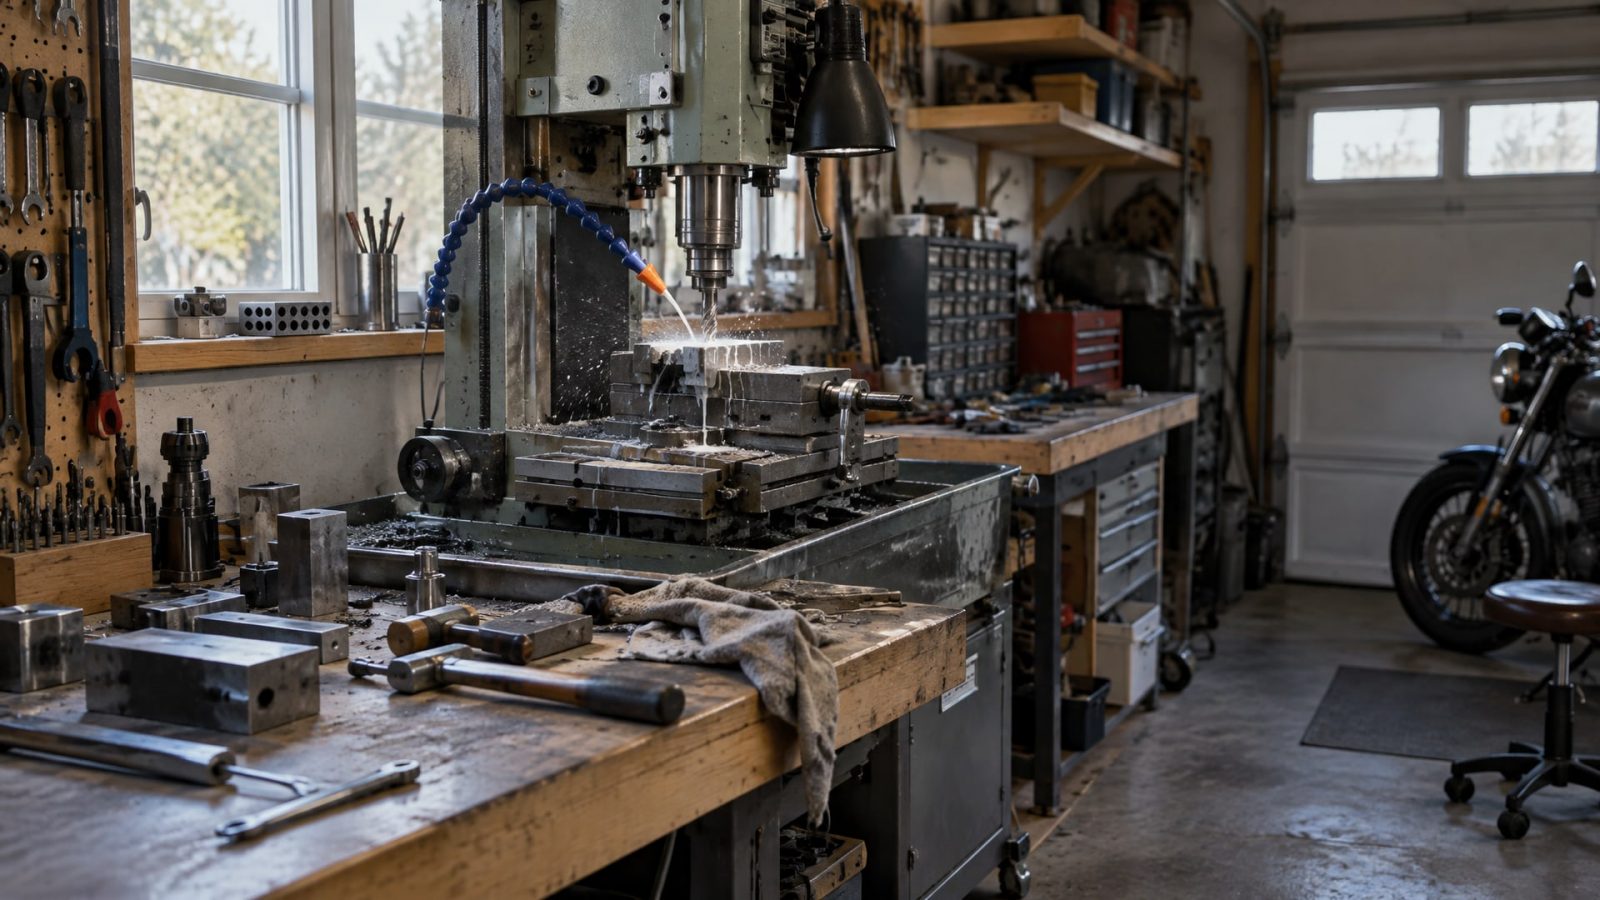
Фрезерование закаленной стали - одна из самых требовательных операций в производстве. Инструмент работает в экстремальных условиях: высокие температуры в зоне резания, перепады нагрузок, постоянная угроза термошока и выкрашивания кромки. Стоимость фрезы значительна, а простой оборудования из-за преждевременного износа отражается на плане выпуска. Главный вопрос, который стоит перед технологом и закупщиком: что реально влияет на ресурс инструмента и как его продлить?
Исследования показывают, что при фрезеровании закаленной стали ресурс определяют не столько сам инструмент, сколько режим охлаждения и смазки, жесткость системы и соблюдение геометрии припусков. В одних экспериментах применение минимального количества смазки увеличило стойкость на 60% относительно сухой обработки, в других - комбинированное охлаждение с углекислотой дало прирост времени работы на 324%. Однако эти цифры не универсальны: одна и та же стратегия может дать совершенно разные результаты на разных машинах, с разными инструментами и для разных твердостей материала.
Почему охлаждение и смазка определяют ресурс инструмента
Закаленная сталь имеет твердость 45–65 HRC.
На такой твердости режущая кромка работает на пределе: температура в зоне контакта инструмента с материалом достигает 800–1000 °C, пластические деформации в корне фрезы приводят к накоплению микротрещин, а выделяемое трение требует постоянного отвода тепла.
Классическая схема - залить зону резания СОЖ обильно - на первый взгляд логична, но в hard milling дает парадоксальный результат. Горячая фреза (700–900 °C) встречается с холодной жидкостью (15–20 °C), и корпус инструмента, особенно в области крепления режущей пластины, переживает резкое охлаждение. Такой термошок порождает внутренние напряжения, ускоряет трещинообразование и может привести к выкрашиванию. Исследования показывают, что в таких сценариях сухая обработка или минимальное количество смазки (MQL) дают лучший ресурс, чем обильный flood coolant.
При MQL масло подается в очень малом объеме (0,5–2 л/час вместо 20–50 л/час при обычной смазке) в сочетании с воздушным потоком, который уносит тепло и стружку из зоны резания. Молекулы масла окружают режущую кромку тонкой пленкой, обеспечивая смазку без контакта кромки с жидкостью, поэтому термошока практически не возникает. Опыт показывает, что MQL увеличивает время работы фрезы на 60–100% относительно сухой обработки, а в сочетании с нанодобавками и холодной углекислотой рост может достичь 300% и более.
Однако если машина уже оборудована системой потопления и нет возможности переходить на MQL, результат определяется стабильностью подачи жидкости и ее температурой. Температура СОЖ должна удерживаться в диапазоне 20–25 °C - это минимизирует термоциклирование и одновременно обеспечивает достаточную теплоотдачу. Концентрация смазки (обычно 5–10%), давление подачи и частота орошения также играют роль: нестабильная подача хуже, чем ее отсутствие, так как создает периодические перегревы и охлаждения.
Как геометрия припуска влияет на стойкость инструмента
Припуск на резание при фрезеровании закаленной стали - один из самых мощных рычагов управления ресурсом.
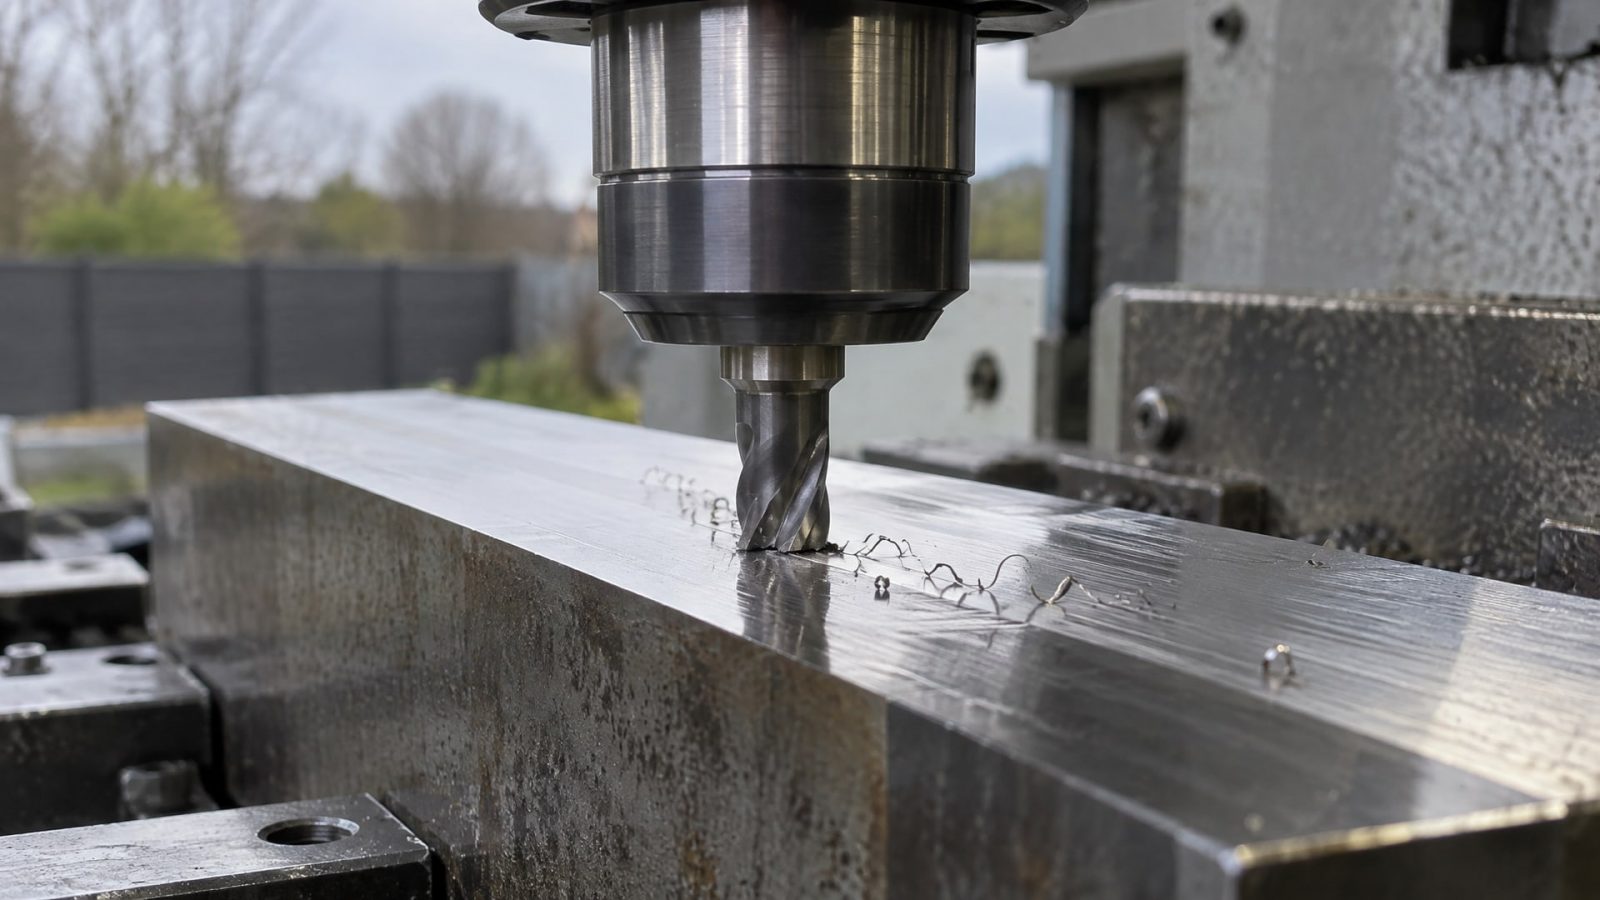
При обработке на черновых проходах припуск может быть больше, но при финишных проходах (чистовых) он должен быть минимален: порядка 0,05–0,15 мм на глубину. Даже небольшое превышение этого диапазона радикально ускоряет износ.
Причина в том, что при большом припуске силы резания возрастают нелинейно: давление на кромку инструмента многократно увеличивается, температура в зоне контакта подскакивает еще выше, а стружка становится толще и жестче, работая как абразив на поверхности фрезы. Если припуск составляет 0,3 мм вместо 0,1 мм, ресурс инструмента может упасть в 2–3 раза.
Подача на зуб также держат минимальной - обычно 0,05–0,15 мм/зуб для carbide-инструмента. Это снижает силы, теплопродукцию и предотвращает вибрации. На практике режим подбирают экспериментально: начинают с минимальных значений и постепенно увеличивают, пока качество поверхности и звук обработки остаются приемлемыми. Глубина резания (глубина врезания в материал за один оборот инструмента) тоже держится низкой - чем меньше, тем меньше температура и динамические нагрузки на кромку.
Роль жесткости оснастки и подготовки рабочего места
Жесткость системы «станок–оснастка–заготовка» - это не украшение, а необходимое условие для достижения любого приемлемого ресурса при hard milling.
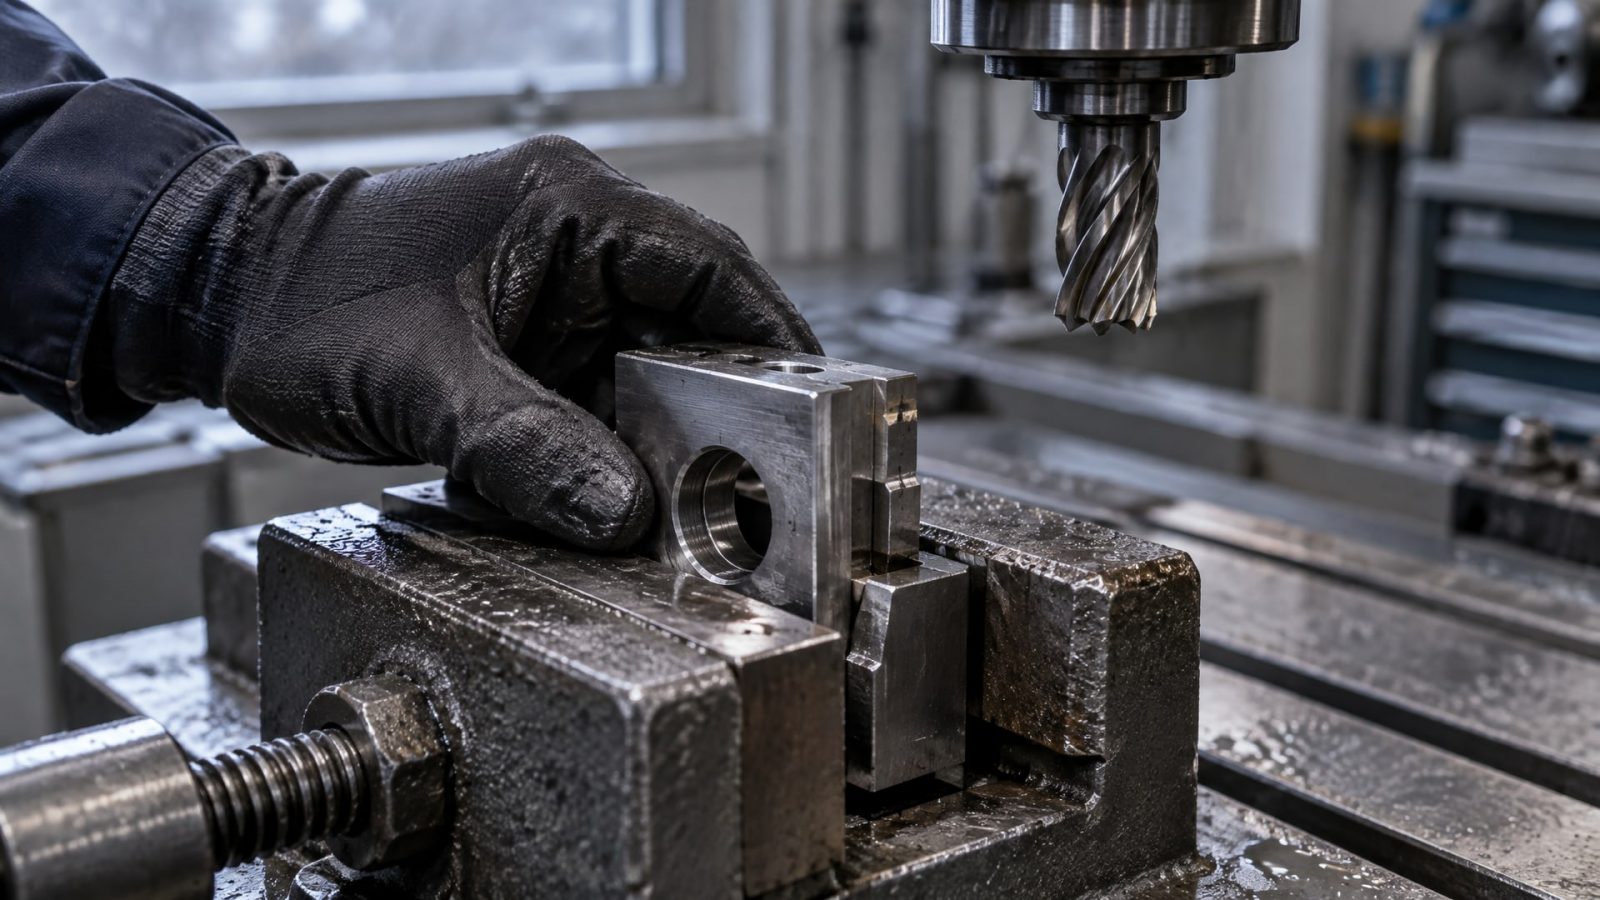
Если в системе есть люфты, вибрации или неполный контакт между инструментом и патроном, все остальные меры теряют смысл.
Вибрации приводят к периодическим ударам режущей кромки: фреза касается материала, затем отпускается, затем снова ударяется. При закаленной стали такие удары вызывают микротрещины в режущих пластинах и корпусе инструмента. Даже вибрация амплитудой 0,05–0,1 мм может сократить ресурс в несколько раз. Поэтому:
Вылет инструмента из патрона должен быть минимальным - только необходимый для выполнения операции. Каждый дополнительный миллиметр вылета снижает жесткость в условиях экспоненциального закона жесткости консоли.
Крепление заготовки должно быть максимально жестким: используют многоточечные системы захвата, а не универсальные тиски. Заготовка не должна шевелиться под нагрузкой.
Патрон и цанга должны быть в идеальном состоянии без износа; изношенная цанга дает люфт и вибрации, даже если внешне выглядит нормально.
Перед началом работы проверяют биение инструмента индикатором (допуск биения обычно не более 0,05 мм на краю фрезы).
На машинах со слабой жесткостью (старые вертикальные центры, универсальные фрезеры с люфтами) ресурс инструмента при hard milling принципиально ниже, чем на жестких высокоскоростных центрах. Это нельзя компенсировать только выбором СОЖ или режима охлаждения.
Контроль износа по критерию VB и своевременная замена инструмента
В производстве часто встречается наивный подход: меняют фрезу, когда она явно сломалась или на готовой детали видна волнистость.
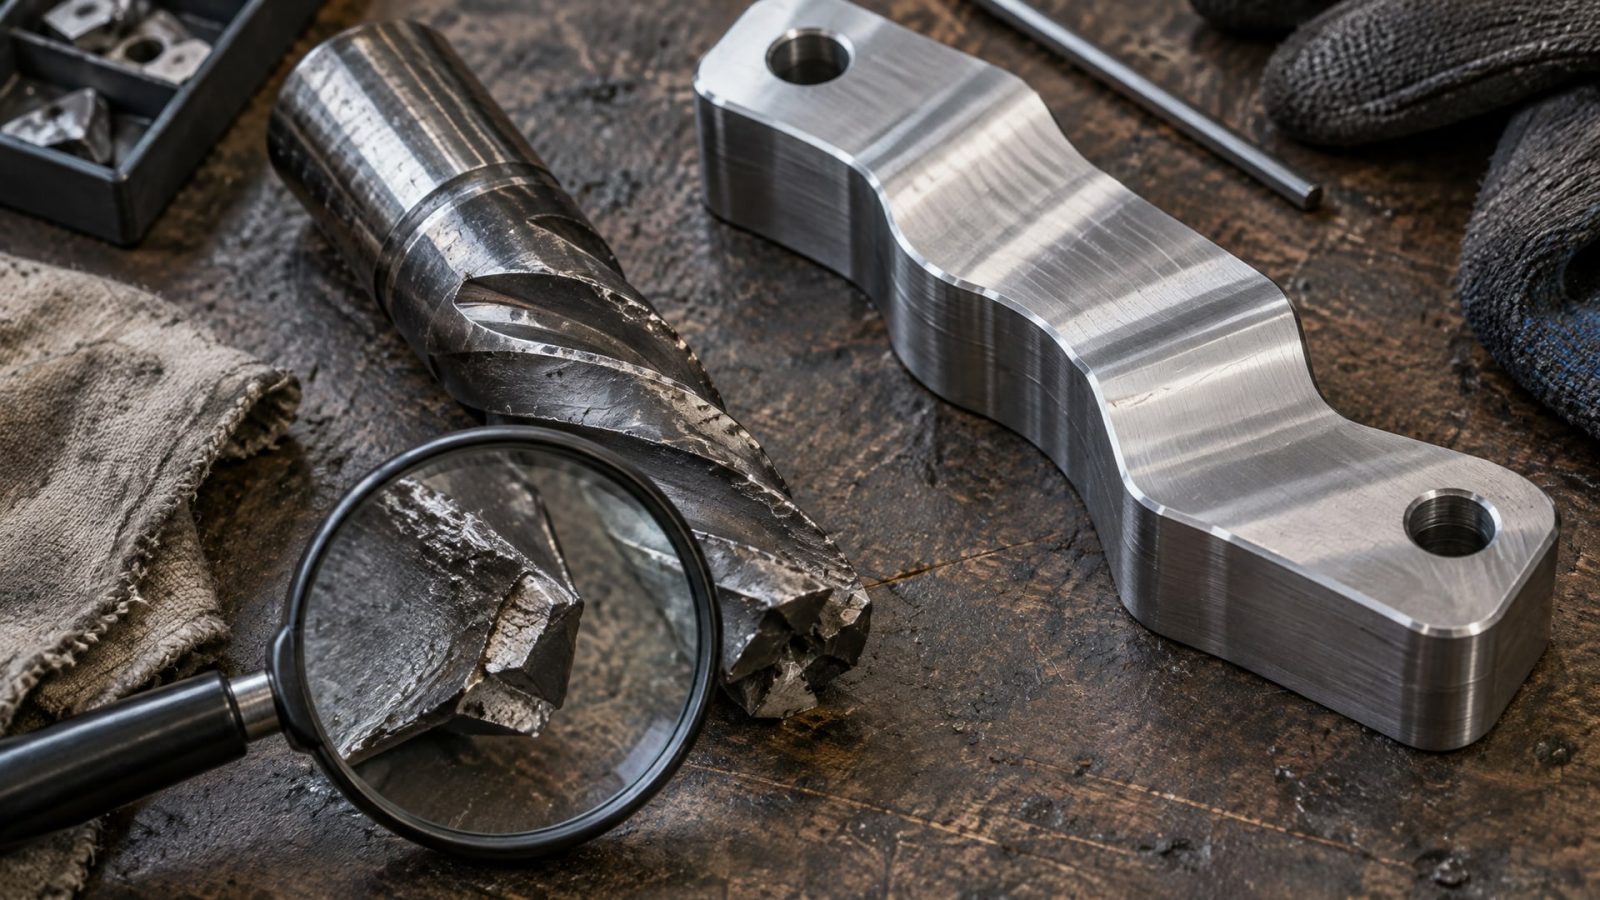
К этому моменту инструмент уже прошел через полный цикл деградации: кромка была острой, затем постепенно тупилась, потом начали появляться сколы и микротрещины, и, наконец, произошло выкрашивание. В этот момент качество поверхности уже неприемлемо, а в худших случаях произойдет катастрофическое разрушение фрезы прямо в детали.
Рациональный подход - контролировать боковой износ кромки (flank wear, обозначают VB). Это измеримая величина: микроскопом или оптическим устройством смотрят на боковую поверхность режущей пластины и измеряют ширину полосы износа, которая образуется вдоль задней поверхности кромки. Практический ориентир, выработанный в исследованиях: при VB = 0,1–0,2 мм качество обработки начинает заметно падать, шероховатость растет, силы резания увеличиваются. Это - точка, при которой инструмент следует снять с работы, даже если внешне он выглядит неповрежденным.
Контроль ведется просто: каждые несколько часов работы (или несколько десятков деталей, в зависимости от производительности) достают фрезу, смотрят через микроскоп, сравнивают износ с эталоном (маркер VB на пластине или в техническом паспорте инструмента), и, если износ достиг пороговой величины, меняют фрезу. Это требует дополнительных операций, но экономит материал (меньше брака), предотвращает аварийный износ и позволяет вести планово-предупредительное обслуживание инструмента вместо авральных замен.
Некоторые производства переходят на визуальный контроль шероховатости получаемой поверхности: при появлении волнистости или полосатости сразу меняют инструмент. Это проще, но менее точно и подходит только для операций, где класс шероховатости критичен.
Выбор смазывающе-охлаждающей жидкости и режима подачи
При использовании традиционного потопления (flood coolant) выбор конкретной смазывающе-охлаждающей жидкости (СОЖ) имеет значение.
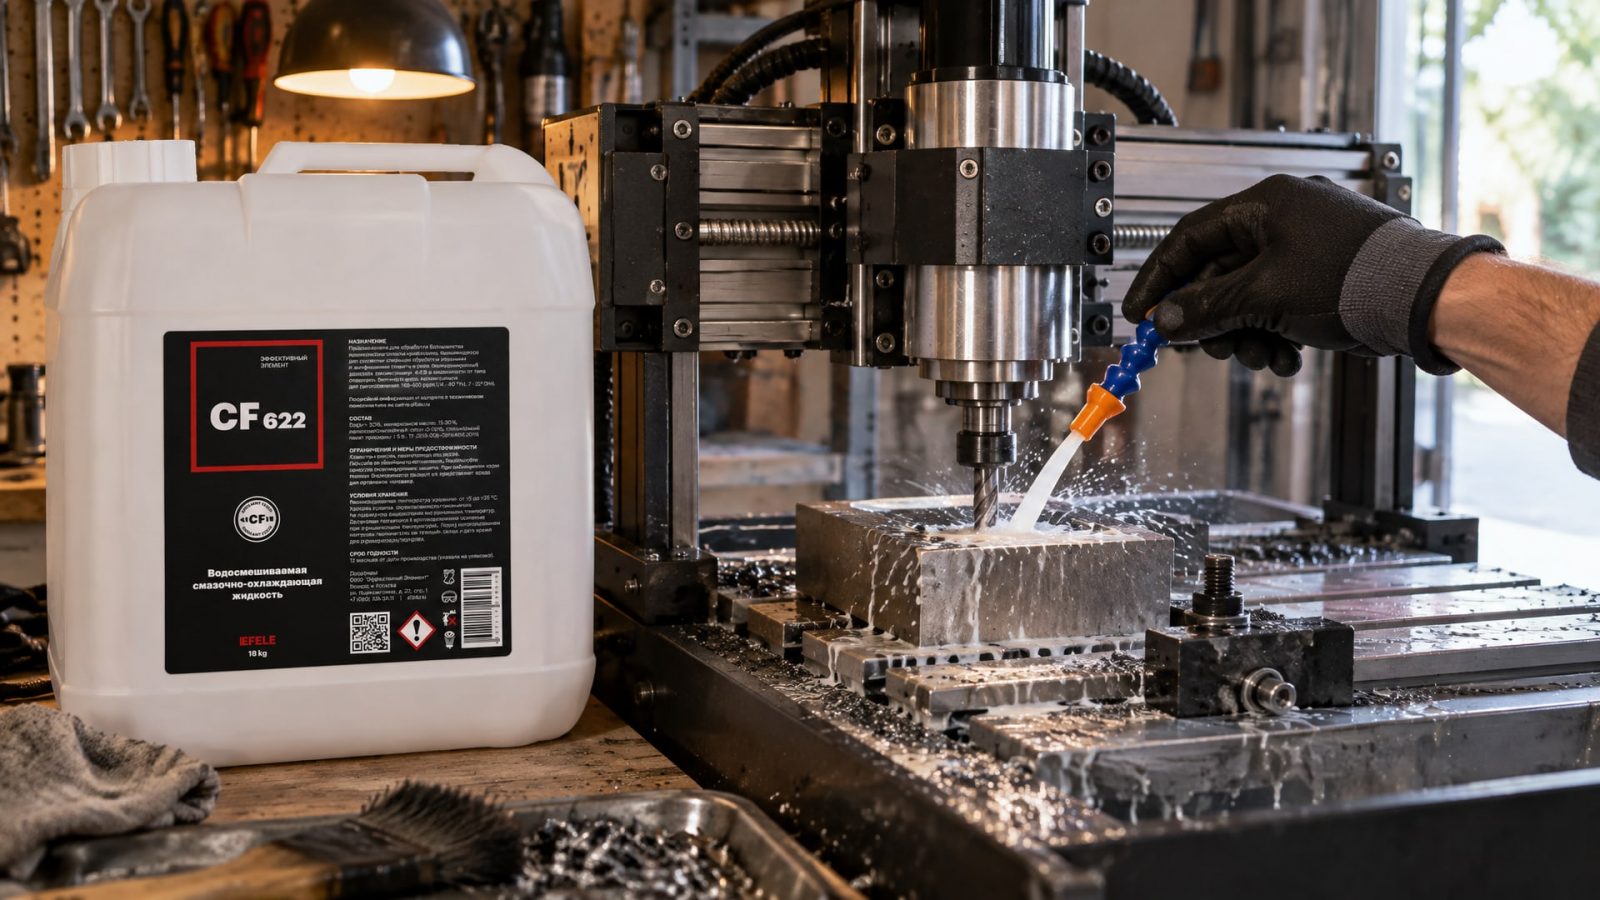
Для fрезерования закаленной стали рекомендуют смазки на основе минерального масла или полусинтетических составов, которые обеспечивают лучший отвод тепла и стабильную адгезию к кромке инструмента в сравнении с водорастворимыми эмульсиями. Полусинтетические смазки, такие как EFELE CF-622, сочетают быстрый теплоотвод минерального масла с антиокислительными присадками и стабилизаторами, предотвращающими расслоение при длительном хранении и работе. Такие жидкости обеспечивают предсказуемый ресурс инструмента и качество обработанной поверхности без микротрещин в поверхностном слое готовой детали.
Конкретные параметры подачи зависят от производителя станка, но типичные ориентиры таковы:
Расход СОЖ: 20–50 л/час для мощной фрезеровки (в зависимости от величины инструмента и припуска).
Давление подачи: 0,5–2 бара - достаточно, чтобы жидкость попала в зону резания, но не настолько высоко, чтобы распылить ее во все стороны.
Концентрация: 5–10% активного вещества (если используется кратная смазка, то есть готовый концентрат, разводимый водой). Контролируют рефрактометром.
Температура жидкости: поддерживают на уровне 20–25 °C с помощью холодильника (cooler), встроенного в систему циркуляции. Перегрев жидкости (выше 35 °C) ускоряет ее старение, снижает смазывающие свойства, и результат сразу падает.
Стабильность подачи: жидкость должна поступать непрерывно и равномерно, без рывков и пропусков. Нестабильная подача хуже, чем ее отсутствие.
Если машина снабжена только ручной системой подачи (масленка или периодическое окропление), результат будет хуже, чем при автоматической циркуляции. На современных станках используют централизованные системы смазки с общим резервуаром, насосом, холодильником и распределительными каналами. Такие системы требуют регулярного обслуживания: замены фильтра, доливки жидкости, промывки каналов от стружки и отложений.
Стратегии охлаждения: какая лучше для закаленной стали
Выбор стратегии охлаждения - это выбор между несколькими принципиально разными подходами.
Каждый имеет свои преимущества и недостатки, и решение зависит от конкретной задачи.
Сухая обработка (dry cutting) - фреза работает без подачи каких-либо смазочных веществ или охлаждающих агентов. Плюсы: простота, отсутствие затрат на смазку, минимум обслуживания системы. Минусы: ресурс инструмента существенно ниже, температуры в зоне резания достигают максимума, быстрее накапливаются микротрещины. На закаленной стали сухую обработку используют редко, разве что при малых припусках и малых скоростях, когда можно позволить себе низкий ресурс инструмента.
Обильное потопление (flood coolant) - СОЖ подается обильно, зона резания буквально залита жидкостью. Исторически это был основной метод. Плюсы: хороший отвод тепла и чистота зоны резания (стружка удаляется). Минусы: при hard milling чаще всего возникает термошок, так как горячая фреза встречается с холодной жидкостью; кроме того, расход СОЖ велик, требуется мощная система циркуляции, отвода и очистки, затраты на обслуживание высоки. Исследования показывают, что для hard milling обильное потопление часто дает худший результат, чем MQL.
Минимальное количество смазки (MQL, Minimum Quantity Lubrication) - масло подается в микрокапельном количестве (0,5–2 л/час) в сочетании с воздушным потоком. Плюсы: малый ресурс смазки, экологичность, отсутствие термошока, улучшенный контроль над тепловыделением, лучший ресурс инструмента в сравнении с сухой обработкой и часто с flood coolant. Минусы: требуется специальная насадка-форсунка и генератор MQL (обычно встроен в станок или приобретается отдельно), первоначальные затраты выше, нужна переподготовка оператора. При правильной настройке MQL дает результаты, сравнимые с лучшими вариантами flood coolant, но с меньшими затратами.
Воздушное охлаждение (air blast) - зону резания обдувают сжатым воздухом высокого давления (5–10 бар) без смазки. Иногда сочетают с тонкой смазкой (hybrid: air + oil). Плюсы: отсутствие термошока, минимум затрат на смазку, простая система. Минусы: ресурс инструмента при этом методе обычно ниже, чем при MQL и flood coolant, так как воздух плохо смазывает и отводит тепло, но хорош для стружкоудаления.
Комбинированные и экзотические методы (scCO2 + MQL, cryogenic и др.) - в исследовательских целях и на передовых производствах опробуют охлаждение жидкой углекислотой, жидким азотом и другие экзотические варианты. Результаты показывают высокие приросты ресурса (на 300% и более), но практическое внедрение затруднено стоимостью оборудования и необходимостью техподдержки.
На практике закупщик и технолог выбирают исходя из возможностей станка и экономики: если есть система MQL, ее обычно используют; если уже установлено потопление, стремятся оптимизировать режим подачи и температуру жидкости; сухую обработку используют как исключение при невозможности применить влажные методы.
Часто задаваемые вопросы
Как определить, что припуск на резание слишком велик?
Если при фрезеровании закаленной стали ресурс инструмента вдруг резко упал (фреза стала ломаться за считанные часы вместо обычных 10–20 часов), первое, что проверяют, - припуск. Практический ориентир: для финишной обработки припуск не должен превышать 0,15 мм; если он больше, силы резания и температура многократно возрастают, и инструмент быстро выходит из строя. Проверяют чертеж детали и управляющую программу станка (ПУ).
Какую температуру СОЖ считать нормальной?
Для hard milling нормальным диапазоном считают 20–25 °C. Если жидкость прогрелась выше 30–35 °C, ее смазывающие свойства начинают деградировать, и ресурс инструмента падает. Температуру контролируют термометром, встроенным в систему циркуляции, или ручным прибором. Если охлаждение жидкости невозможно наладить (нет холодильника), то лучше уменьшить расход СОЖ, чтобы она не перегревалась.
Может ли нанофлюид в MQL действительно улучшить ресурс инструмента?
В опубликованных экспериментах масла с добавлением наночастиц (например, оксида алюминия) при использовании в MQL показывали рост стойкости на 177–230% и одновременное снижение сил резания и шероховатости. Однако такие результаты получены в контролируемых лабораторных условиях на конкретных материалах и инструментах. На производстве результат может отличаться; кроме того, такие нанофлюиды требуют тщательного подбора и специальной техподдержки.
Почему обильное потопление часто хуже, чем сухая обработка при hard milling?
Причина в термошоке: горячая фреза (700–900 °C) встречается с холодной жидкостью (15–20 °C), и в корпусе инструмента возникают внутренние напряжения, которые ускоряют трещинообразование и выкрашивание кромки. MQL и воздушное охлаждение исключают этот эффект, так как не создают прямого контакта между кромкой и жидкостью.
На что в первую очередь обратить внимание при выборе стратегии охлаждения?
Сначала смотрят на возможности станка и оснастки: есть ли система MQL, или только потопление, или только воздух. Затем учитывают материал и твердость заготовки: для очень твердых сталей (свыше 60 HRC) MQL или воздух часто предпочтительнее потопления. И, наконец, контролируют результат экспериментально: выбирают режим, обрабатывают пробную деталь, смотрят на ресурс инструмента и качество поверхности, и затем фиксируют оптимальный вариант.
Заключение
Срок службы фрезы при обработке закаленной стали определяется не одним фактором, а целым комплексом: режим охлаждения и смазки, геометрия припуска, жесткость оснастки и системы, контроль износа по измеримому критерию VB. Наиболее эффективные результаты дает комбинация минимального припуска (0,05–0,15 мм), жесткой оснастки без люфтов и вибраций, а также оптимально настроенного режима охлаждения - будь то MQL, воздушное охлаждение или полусинтетическая СОЖ с тщательным контролем ее температуры и концентрации.
Практический шаг для немедленного применения: пересмотрите припуск на финишных проходах (он должен быть не более 0,15 мм), проверьте жесткость оснастки (вылет инструмента, состояние цанги, биение), и если используется СОЖ, контролируйте ее температуру на уровне 20–25 °C. Эти три меры часто дают двукратный прирост ресурса инструмента без дополнительных затрат. Для дальнейшего роста ресурса попробуйте перейти на MQL (если позволяет техническая база станка) или оптимизируйте режимы подачи и глубины резания под конкретную пару материал–инструмент.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему обычная краска не подходит как покрытие для цинка при контакте с расплавом и какие альтернативы существуют.
Узнайте, как выбрать промышленный очиститель для удаления СОЖ и герметиков, чтобы обеспечить чистоту деталей и безопасность материалов.
Эффективная очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для разных типов поверхностей и стойкости загрязнений.