
Почему обычная краска не подходит как покрытие для цинка при контакте с расплавом
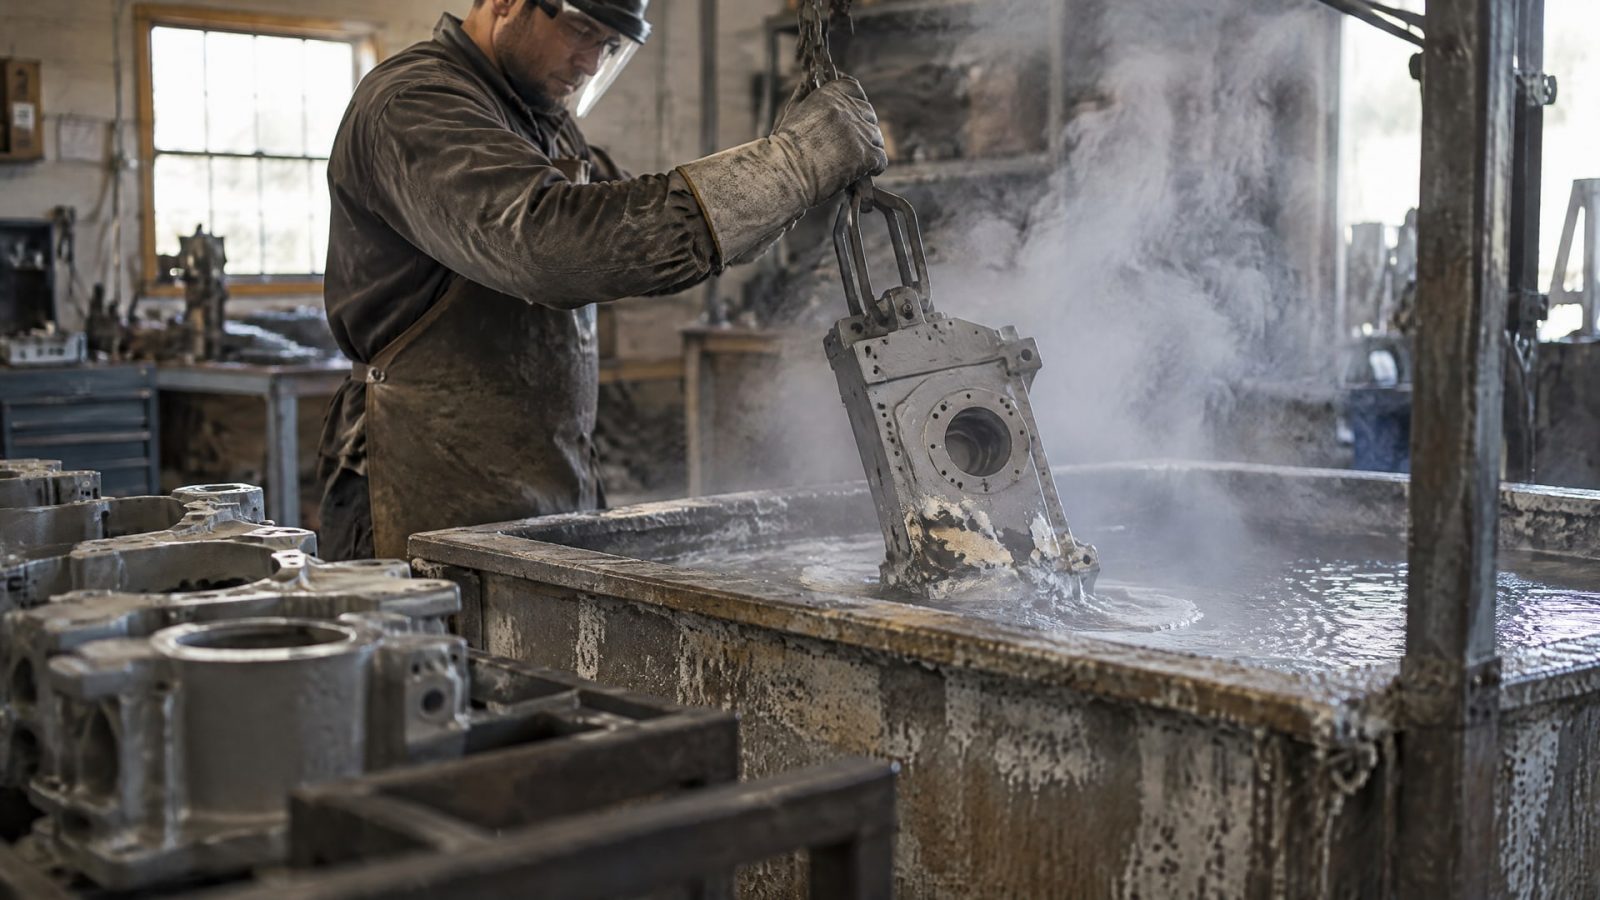
Обычная краска не подходит для контакта с расплавленным цинком: при температуре около 449–465 °C органические покрытия теряют адгезию, разрушаются и перестают защищать поверхность. Для участков, которые нужно уберечь от цинкования, применяют специальные маскирующие составы или другие технологические решения. Окраска уже оцинкованной стали - отдельная задача, для которой нужна подготовка поверхности.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие для цинка, планируют горячее цинкование или последующую окраску оцинкованного металла. Разберем, почему краска не выдерживает контакта с расплавом, чем отличаются маскировка и окраска цинкового слоя и какие данные проверить при подборе решения.
Почему обычная краска разрушается в расплаве цинка
Горячее цинкование предусматривает погружение стальной детали в ванну с расплавленным цинком.
Обычно температура в ней составляет около 449–465 °C. При таком нагреве обычные органические краски и грунты не рассчитаны на сохранение структуры и сцепления с металлом. Покрытие теряет адгезию, разрушается и больше не служит надежным барьером.
Нельзя считать, что любая краска для цинка подойдет для этой операции. Так называют материалы для разных задач: одни наносят на уже оцинкованную поверхность, другие должны временно закрыть отдельный участок от цинкования. Ни одна из этих задач не становится решенной только потому, что на этикетке указана термостойкость. Материал, рассчитанный на нагрев, не обязательно пригоден для прямого контакта с расплавом.
Нагрев и контакт с расплавом - разные нагрузки
Высокотемпературное цинкование проводят при температуре ванны 560–630 °C. Это отдельный технологический режим, а не условие для обычной окраски. Даже нижняя граница стандартного диапазона горячего цинкования - около 449 °C - существенно выше температур, при которых многие высокотемпературные лакокрасочные материалы сохраняют рабочие свойства: в материалах по теме упоминаются диапазоны 200–300 °C.
Поэтому выбирать краску только по максимальной температуре, указанной для сухого нагрева, недостаточно. При контакте с расплавом покрытие одновременно подвергается сильному нагреву и химическому воздействию цинка. Если оно разрушается или теряет сцепление, защита металла прекращается.
Для инженера важен не общий ярлык «термостойкое», а назначение материала и условия его применения. В техническом задании стоит отдельно указать, требуется ли окраска поверхности после цинкования или защита отдельных зон во время погружения детали в ванну.
Чем заменить краску для временной защиты при цинковании
Если нужно оставить участок детали без цинкового покрытия, применяют специальные маскирующие материалы, рассчитанные на условия процесса.
В зависимости от задачи это могут быть высокотемпературные составы, ленты, смазки или резьбовые материалы. Их выбирают не как универсальную краску, а как технологическое средство для конкретной зоны и операции.
Маскировка нужна, например, когда важно сохранить заданный участок поверхности или резьбу. Перед выбором следует уточнить, будет ли материал контактировать с расплавом, подвергаться кислотному воздействию или работать только как барьер на отдельном участке. Требования зависят от технологии; стандартная краска не становится подходящей заменой маскирующему материалу из-за сходства способа нанесения.
Защита рабочих поверхностей грейферного ковша
Для грейферного ковша задача не ограничивается нанесением краски: рабочие поверхности испытывают воздействие цинка, а подвижные сопряжения - фреттинг и нагрузку при холодном пуске. На отдельных участках защитный материал также может вымываться. Для такого применения используют антифрикционное сухое покрытие EFELE AF-511 Spray: оно обеспечивает высокую адгезию и стойкость в экстремальных условиях. Это решение для рабочих поверхностей ковша, а не универсальная замена лакокрасочной системы на всей конструкции.
При подборе важно описать специалисту, какие поверхности контактируют с расплавом, а какие работают в подвижных узлах. Такой подход помогает не смешивать требования к маскировке детали, защите оборудования и окраске готовой оцинкованной конструкции.
Краска для цинка и покрытие для цинкования - разные решения
Выражение «покрытие для цинка» может относиться к двум разным задачам.
Первая - защитить участок детали от цинкования во время обработки в ванне. Вторая - нанести краску на уже оцинкованную сталь. Для первой задачи подбирают маскирующий материал, для второй - лакокрасочную систему и подготовку поверхности.
Цинковое металлическое покрытие формируется в процессе горячего цинкования, а не нанесением обычной краски. По ISO 1461 толщины металлического цинкового слоя в отдельных решениях обычно находятся в диапазоне примерно 25–80 мкм. Эти значения относятся к цинковому покрытию и не описывают толщину органической краски.
Почему оцинкованную сталь нельзя красить без подготовки
Чтобы улучшить адгезию к металлу, оцинкованную поверхность подготавливают по требованиям, соответствующим способу окраски. Для жидких лакокрасочных материалов применяют ASTM D6386, для порошковой окраски цинковых поверхностей - ASTM D7803. Без подходящей подготовки сцепление краски с цинковым слоем может быть слабым, а долговечность системы - ниже ожидаемой.
Важно не переносить условия горячего цинкования на этап окраски. Ванна с температурой около 449–465 °C нужна для формирования цинкового слоя на стали. Окраска оцинкованной поверхности выполняется позже, по отдельному технологическому процессу. Если покрытие наносить при неподходящей температуре или на неподготовленное основание, возможны дефекты, в том числе пузырение и пористость.
Почему цинковый слой не заменяет термостойкую краску
Цинковый слой защищает сталь в условиях, для которых предназначено цинкование, но его нельзя считать универсальным термостойким барьером.
При длительной эксплуатации гальванические цинковые покрытия обычно применяют при температурах до примерно 200 °C. При более высокой температуре свободный слой цинка может отслаиваться от подлежащего железо-цинкового слоя.
Это не означает, что вместо краски нужно искать «еще более стойкий» слой цинка. Сначала определяют, где и когда возникает воздействие: в ванне при горячем цинковании, при эксплуатации готовой детали или во время последующей окраски. Для каждого случая потребуется свое решение.
Какие стандарты относятся к процессу
ASTM A123/A123M, ASTM A153/A153M и ASTM A924/A924M относятся к требованиям к горячему цинкованию и цинкованной стали, а не к обычным краскам. Для подготовки оцинкованной поверхности перед окраской используют другие документы: ASTM D6386 для жидких лакокрасочных материалов и ASTM D7803 для порошковой окраски.
Разделение стандартов помогает избежать ошибки при закупке. Если задача состоит в цинковании, проверяют требования к металлическому слою и процессу. Если нужно красить уже оцинкованную конструкцию, согласуют подготовку основания и систему нанесения. Если требуется закрыть отдельный участок от расплава, выбирают маскировочный материал под условия конкретной операции.
Как выбрать защиту от цинка для конкретной задачи
Перед выбором материала определите, на каком этапе он должен работать.
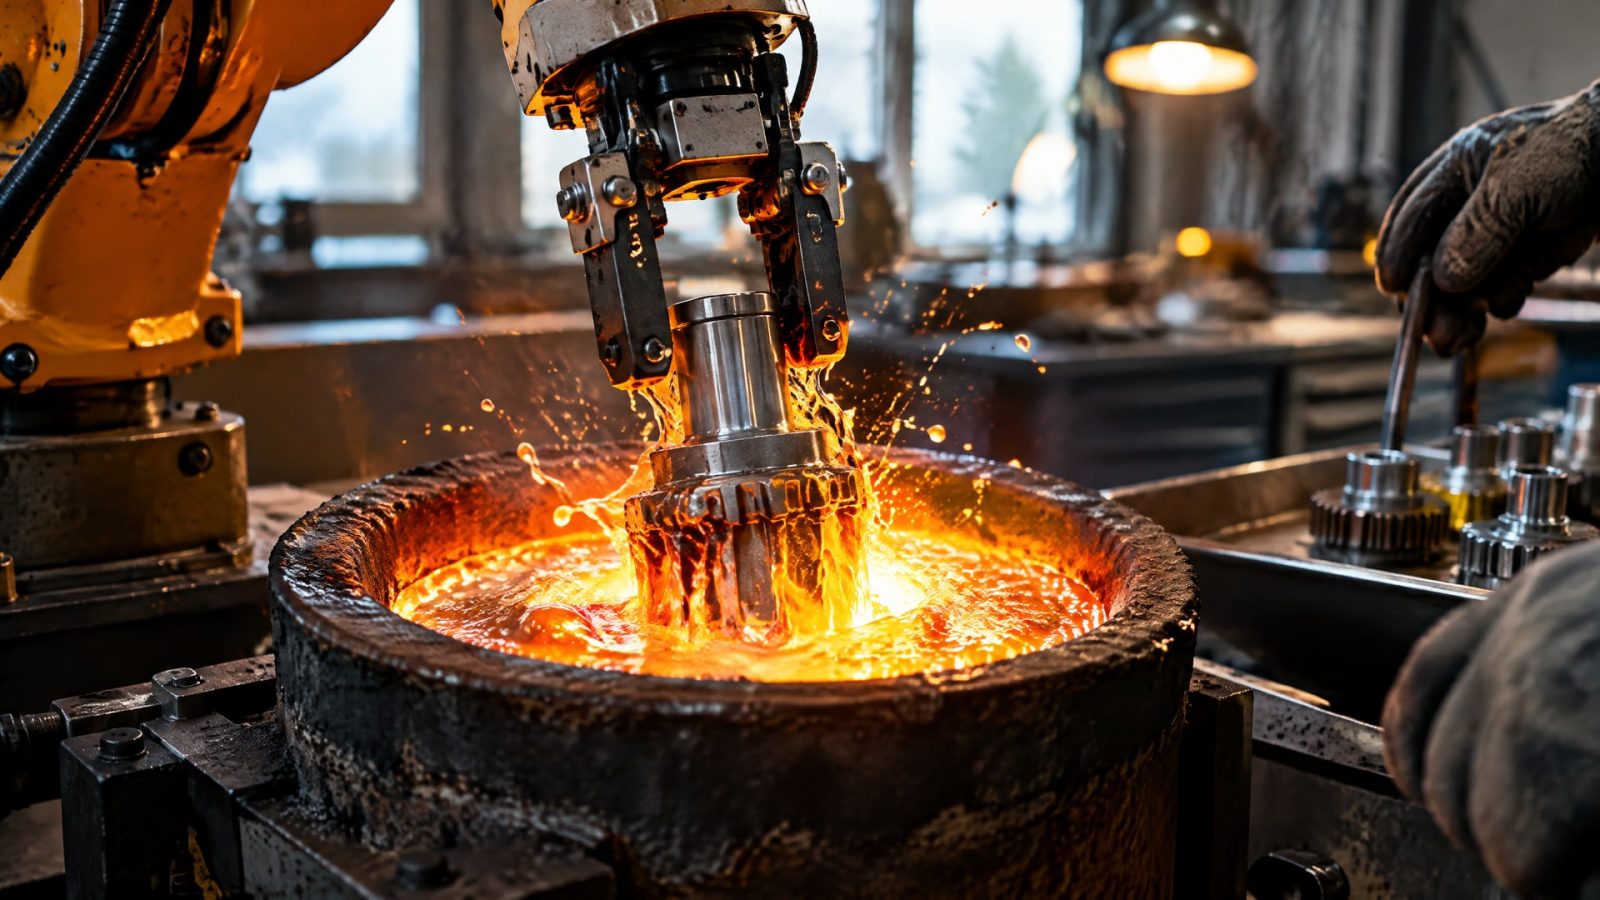
Для контакта с расплавом при температуре около 449–465 °C обычная краска не подходит. Для высокотемпературного цинкования при 560–630 °C требования тем более нельзя переносить с обычной окраски. Для уже оцинкованной стали важна подготовка поверхности по стандарту, соответствующему типу лакокрасочной системы.
Снабженцу и инженеру стоит передать поставщику не только название материала или желаемую толщину покрытия, но и параметры процесса. Укажите, например, погружается ли деталь в ванну, какие участки нужно защитить, будет ли последующая окраска и какой способ нанесения планируется. Толщина 25–80 мкм может быть ориентиром для металлического цинкового слоя по отдельным решениям ISO 1461, но не для маскировки или краски.
Что проверить перед закупкой
Назначение материала: маскировка во время цинкования, защита рабочего узла или окраска оцинкованной стали.
Температуру процесса: около 449–465 °C для обычного горячего цинкования или 560–630 °C для высокотемпературного режима.
Условия контакта: расплав, отдельные химические воздействия, фреттинг или рабочая нагрузка.
Требования к подготовке оцинкованной поверхности: ASTM D6386 для жидких материалов или ASTM D7803 для порошковых систем.
Для металлического цинкового слоя - требования применимого стандарта, включая ISO 1461, а не параметры органической краски.
Такой перечень позволяет правильно сформулировать заявку и не подменять один процесс другим. Запрос на материал для покрытия цинком металлических деталей нужно уточнять по задаче: речь может идти о нанесении цинка, защите от него при погружении или окраске уже оцинкованного основания.
Часто задаваемые вопросы
Выдержит ли расплавленный цинк термостойкая краска?
Не обязательно. Температурная стойкость при нагреве не подтверждает пригодность к прямому контакту с расплавленным цинком. Ванна для горячего цинкования обычно имеет температуру около 449–465 °C, а органические покрытия в таких условиях могут разрушаться и терять адгезию. Для маскировки применяют материалы, предназначенные для условий процесса.
Можно ли красить оцинкованную сталь без подготовки?
Нет, для надежной адгезии поверхность подготавливают с учетом типа лакокрасочной системы. Для жидких материалов применяют ASTM D6386, для порошковой окраски цинковых поверхностей - ASTM D7803. Если пропустить подготовку или выполнить ее неправильно, сцепление покрытия с оцинкованным основанием и срок его службы могут снизиться.
Чем отличается краска для цинка от материала для маскировки при цинковании?
Краску наносят на уже оцинкованную поверхность после подготовки основания. Маскирующий материал используют на этапе горячего цинкования, чтобы защитить выбранные участки от образования цинкового слоя. Это разные задачи и разные условия работы, поэтому один материал нельзя автоматически считать заменой другого.
Почему цинковое покрытие может отслаиваться после нагрева?
Гальванические цинковые покрытия при длительной эксплуатации обычно работают при температуре до примерно 200 °C. При более высокой температуре свободный слой цинка может отслаиваться от железо-цинкового слоя под ним. Поведение покрытия зависит от условий эксплуатации, поэтому при выборе нужно учитывать фактическую температуру и назначение поверхности.
Заключение
Обычная краска не подходит для контакта с расплавленным цинком, потому что температура ванны горячего цинкования составляет около 449–465 °C, а органическое покрытие в таких условиях теряет адгезию и разрушается. Для защиты отдельных зон во время процесса применяют специальные маскирующие материалы. Для окраски готовой оцинкованной стали используют отдельную систему с предусмотренной подготовкой поверхности.
Следующий шаг - зафиксировать в техническом задании, нужна ли маскировка при погружении в ванну, защита рабочих поверхностей оборудования или окраска уже оцинкованного металла. Укажите температуру и условия контакта, затем сверяйтесь с назначением материала и требованиями применимого стандарта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать промышленный очиститель для удаления СОЖ и герметиков, чтобы обеспечить чистоту деталей и безопасность материалов.
Эффективная очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для разных типов поверхностей и стойкости загрязнений.
Узнайте, как выбрать оптимальное средство для очистки оборудования и лабораторной посуды на производстве смазочных материалов.