
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Качество нанесения анаэробного фиксатора проверяют по подготовке резьбы, месту и дозировке состава, соблюдению времени полимеризации и результатам испытаний контрольных соединений. После отверждения не следует проверять каждое готовое соединение повторной затяжкой: такое воздействие может нарушить сформированную связь. Для приемки процесса используют визуальный контроль, проверку соблюдения инструкции и испытания образцов по применимым методикам.
Статья полезна инженерам, техническим специалистам и закупщикам, которые настраивают контроль на производственной линии или оценивают дефекты фиксации резьбы. Ниже разобраны этапы проверки, параметры, которые следует сверять с документацией конкретного состава, и способы выявить ошибки, не повреждая собранный узел.
Как проверить качество нанесения фиксатора резьбы: критерии приемки
Контроль начинают с критериев, заданных для конкретного узла и состава.
До запуска производства сверяют техническую документацию продукта и устанавливают порядок проверки: что осматривать перед сборкой, какие параметры фиксировать в процессе и как испытывать контрольные соединения. Универсального визуального признака, который сам по себе подтверждает качество полимеризации, нет.
Анаэробные фиксаторы - однокомпонентные составы, которые полимеризуются без доступа воздуха в зазоре между сопрягаемыми резьбами. Поэтому оценивать нужно не только наличие состава на крепеже, но и его попадание в рабочую зону соединения. В документации процесса указывают тип узла, способ нанесения, контролируемую дозировку и время до допуска нагрузки.
Для проверки важно разделять несколько этапов:
Подготовка: резьбовые поверхности очищены и полностью высушены.
Нанесение: состав находится в зоне зацепления, а его количество соответствует установленной процедуре.
Сборка и выдержка: соединение не нагружают раньше времени, указанного в документации продукта.
Приемка: результат оценивают по утвержденным визуальным критериям и испытаниям образцов.
Для части промышленных составов в технических листах указано время первоначального схватывания 17–25 минут по ISO 10964. Полное отверждение может занимать до 24 часов при комнатной температуре; для некоторых составов полный набор прочности указан примерно через 24 часа при 22 °C. Это примеры параметров отдельных продуктов, а не единые нормативы для всех фиксаторов. В производственной карте нужно указывать значения из документации применяемого состава.
Если на линии меняются материал деталей, состояние поверхности или способ нанесения, процесс проверяют заново на реальном узле. Учитывают также вибрации, требуемую разборность и рабочую температуру. Один только цвет состава не подтверждает правильность выбора или качество нанесения.
Проверка резьбы до нанесения
Состояние поверхностей влияет на повторяемость результата, поэтому контроль начинается до подачи фиксатора.
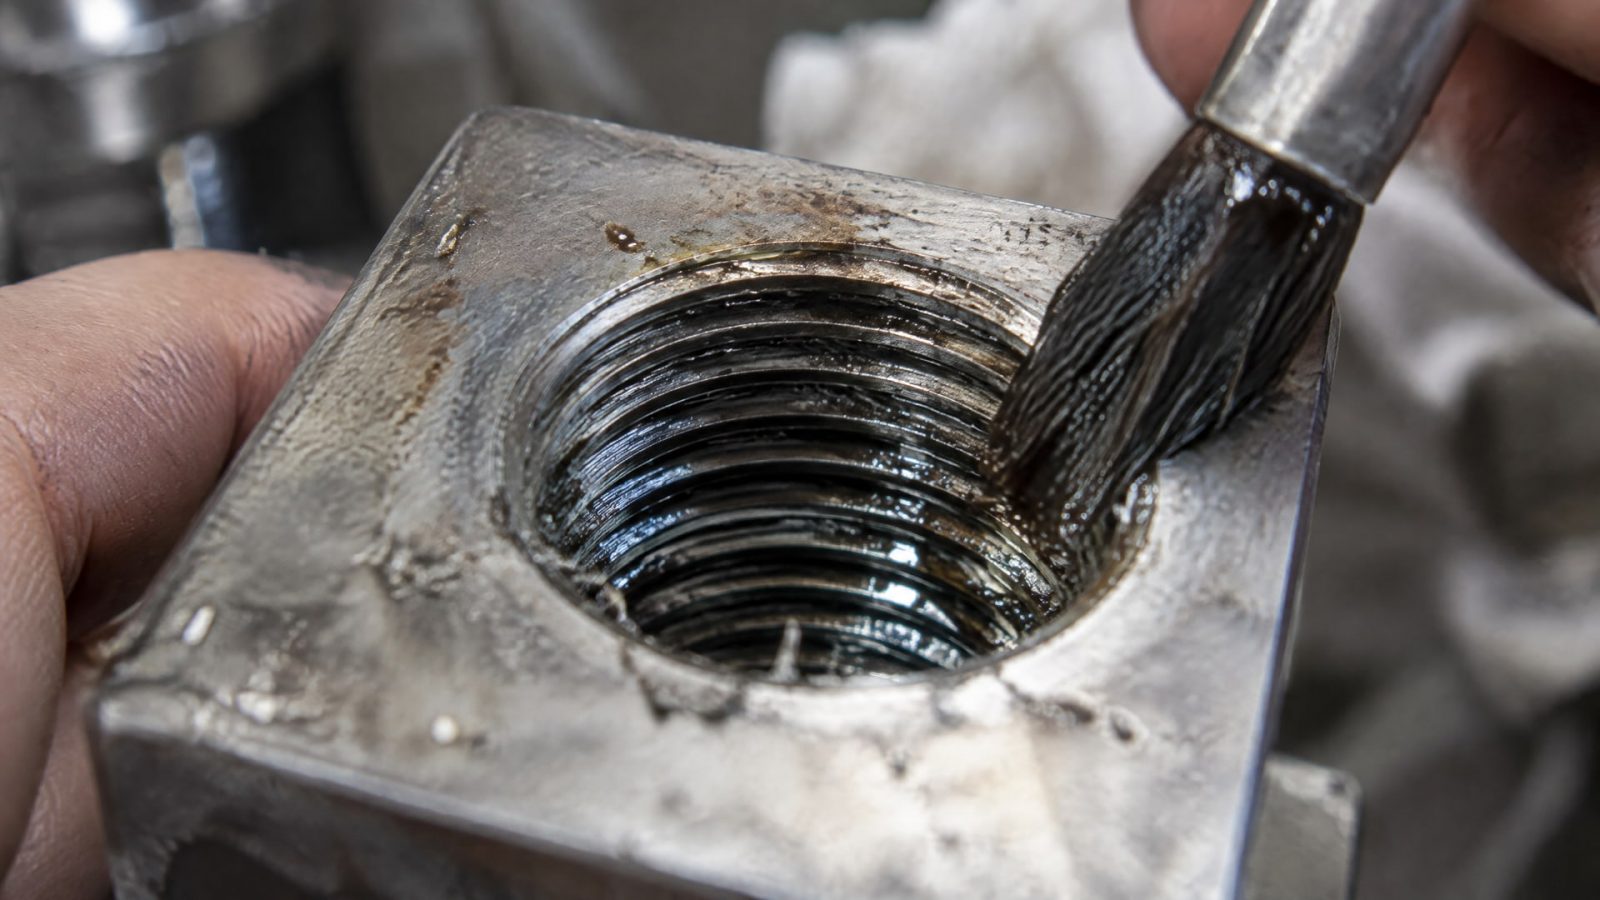
Проверяют наружную и внутреннюю резьбу: на них не должно быть масла, смазки, охлаждающей жидкости, пыли, стружки, коррозии и старых остатков состава. После очистки детали должны полностью высохнуть. Остатки очистителя могут мешать полимеризации.
На производстве удобно включить подготовку поверхностей в маршрутную карту и зафиксировать последовательность операций. Это снижает риск, что один оператор нанесет состав на очищенную деталь, а другой соберет соединение с остатками загрязнений. Для стабильного контроля важны не только сам факт очистки, но и единый способ ее выполнения.
Перед нанесением проверяют:
очищены ли обе сопрягаемые резьбы;
удалены ли остатки старого фиксатора и коррозия;
полностью ли высохли поверхности;
соответствует ли состояние детали требованиям документации на узел и состав.
Визуальный осмотр не всегда позволяет подтвердить отсутствие масляной пленки или загрязнения в глубине резьбы. Поэтому способ очистки и критерии готовности поверхности должны быть определены заранее и применяться одинаково на рабочих местах. При изменении процесса очистки результат проверяют на контрольном соединении, а не оценивают только по внешнему виду детали.
Нельзя компенсировать неудовлетворительную подготовку увеличением количества фиксатора. Избыток не устраняет загрязнения и может привести к нанесению вне рабочей зоны. Для оценки результата после изменения подготовки используют техническую документацию конкретного продукта и испытание собранного соединения на реальном узле.
Где и сколько наносить
Для контроля нанесения нужно знать, где должен находиться состав после сборки.
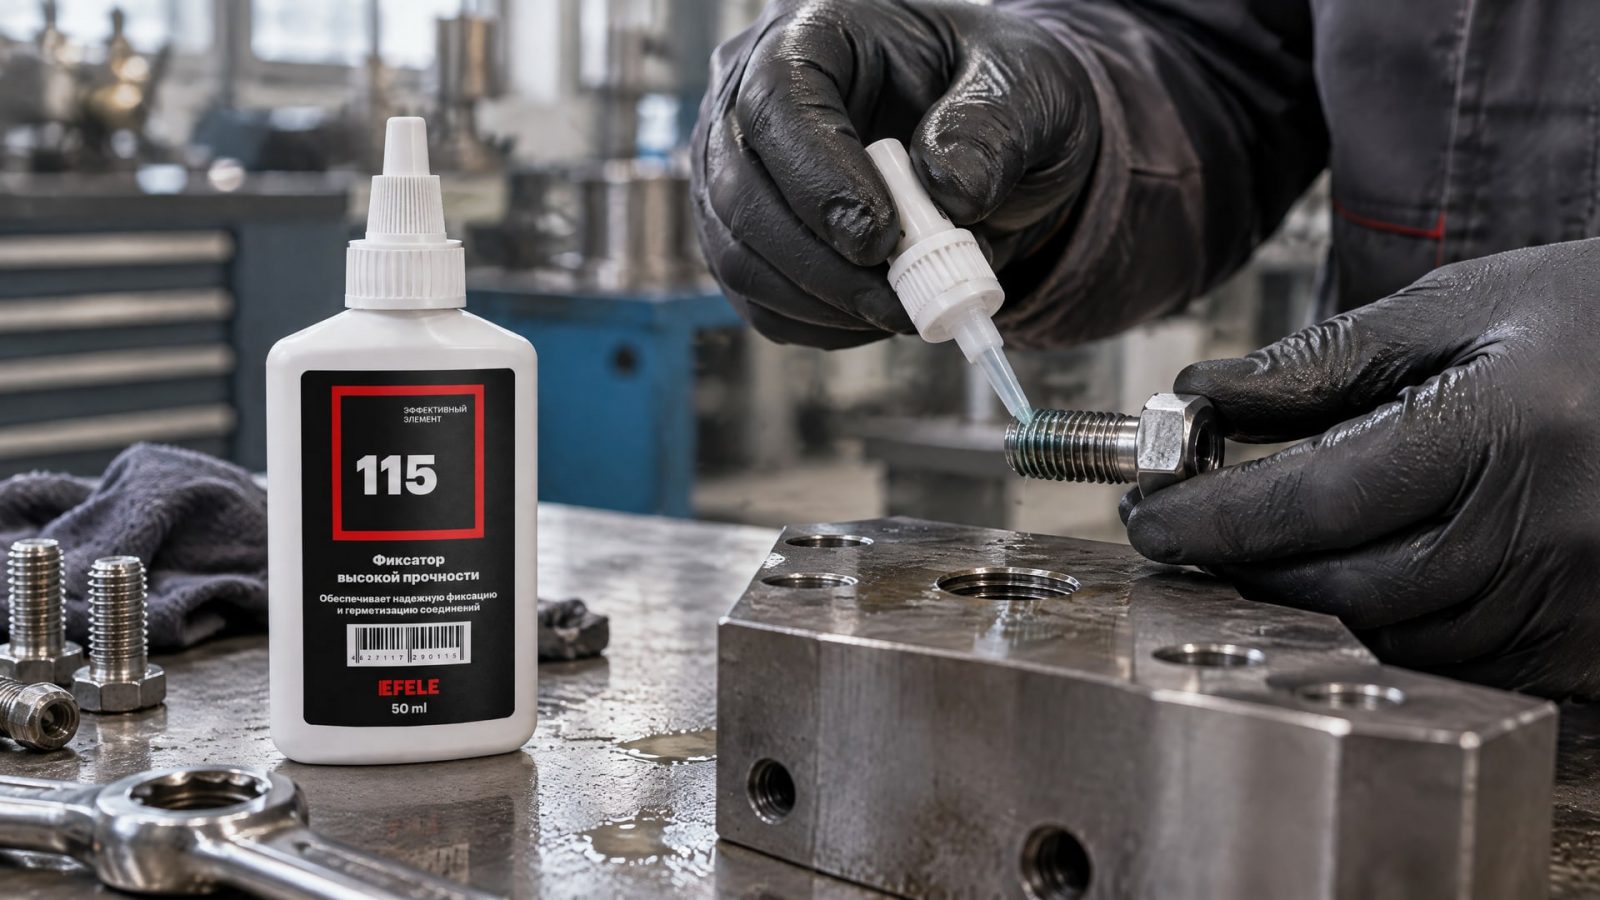
В обычном соединении его подают в зону зацепления резьб. Для сквозного отверстия состав наносят на болт в области будущего расположения гайки, а не распределяют по всей длине крепежа. Для глухого отверстия состав наносят также внутрь отверстия, а не только на болт.
Практический ориентир для дозировки - заполнение примерно 1–2 витков резьбы, или 75–100% рабочей зоны. Эти значения описывают рекомендуемое нанесение для соответствующей схемы сборки; конкретный процесс сверяют с инструкцией продукта и геометрией узла. Переносить состав на всю резьбу «на всякий случай» не нужно.
На линии контролируют положение дозатора или точки нанесения, количество состава и повторяемость операции. Если состав наносят вручную, в инструкции для оператора описывают участок резьбы, на который его подают, и требуемый объем. Если применяют автоматизированную подачу, проверяют стабильность дозирования и отсутствие смещения точки нанесения.
Для анаэробного клея EFELE 115 контроль следует привязать к той же рабочей зоне: проверять равномерность нанесения и отсутствие излишков до сборки, а также соответствие дозировки установленной процедуре. Это помогает отделить дефект нанесения от проблем, связанных с подготовкой деталей или нарушением времени выдержки. Само наличие состава на резьбе еще не подтверждает, что он распределен в зоне зацепления.
Визуальный контроль и дефекты фиксации резьбы
Визуальный контроль проводят до соединения деталей, пока расположение состава можно оценить непосредственно.
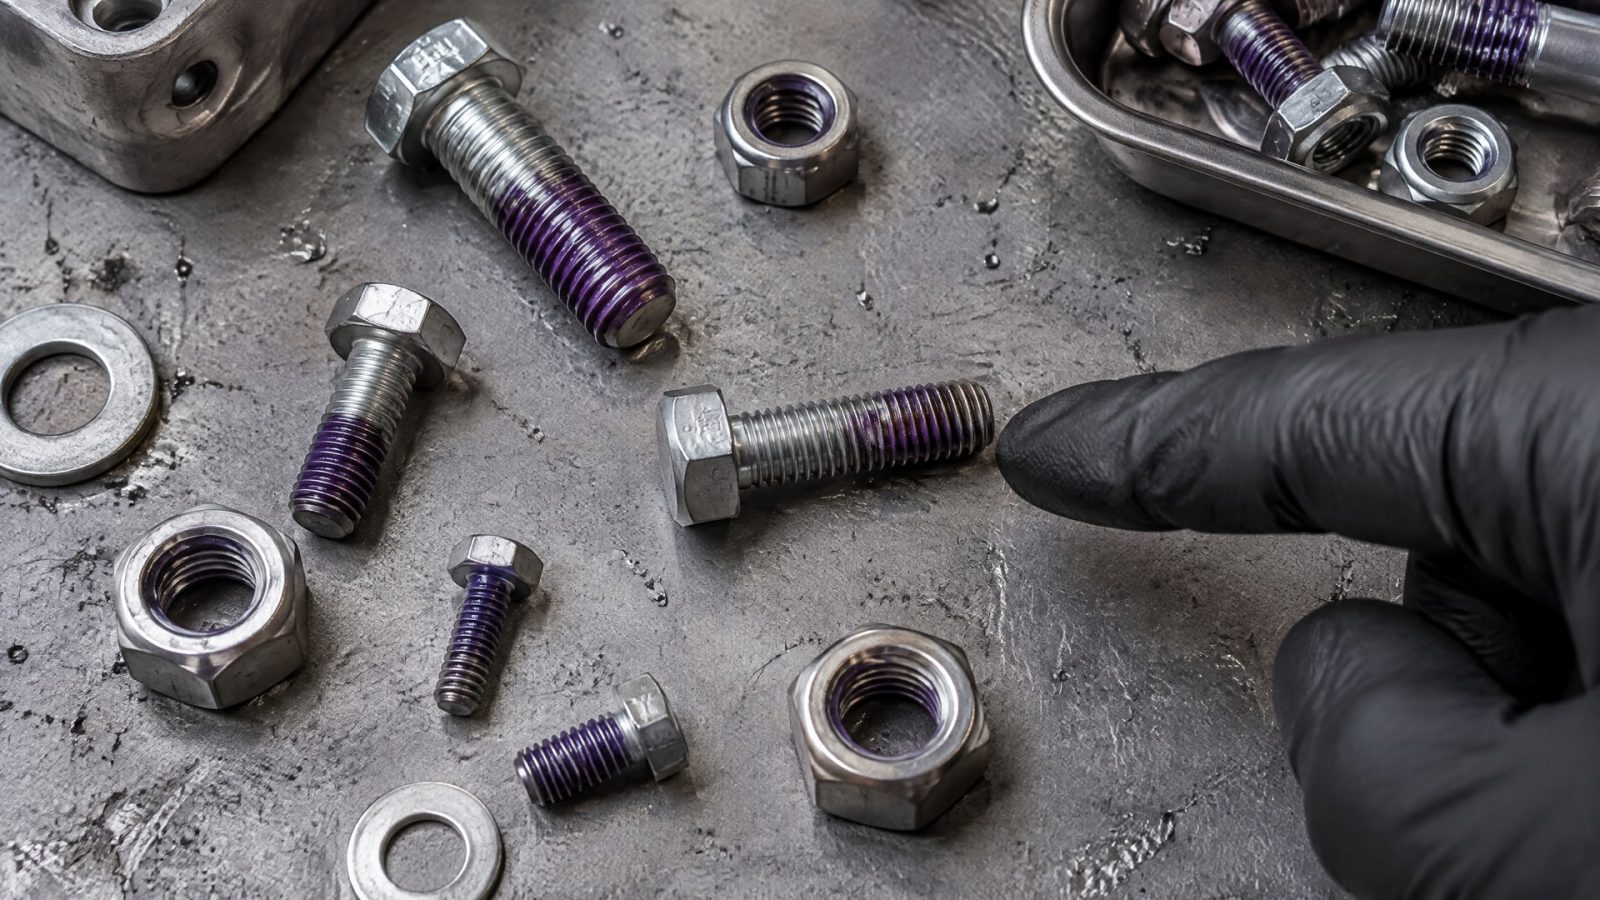
Проверяющий смотрит, попал ли фиксатор в рабочую зону, нет ли пропусков на участке нанесения и не залита ли составом вся длина крепежа. Для сквозного отверстия отдельно сверяют положение нанесения с будущей зоной гайки, для глухого - наличие состава в резьбовой полости.
Проверку стоит проводить по единой карте признаков, а не по субъективной оценке «выглядит нормально». В ней задают допустимое место нанесения, ориентир по количеству и действия при обнаружении отклонения. Если состав нанесен за пределами рабочей зоны или его распределение не соответствует инструкции, деталь не следует считать принятой только на основании того, что резьба выглядит влажной.
Типовые отклонения процесса:
Пропуск нанесения или попадание состава не в ту зону.
Нанесение только на одну часть соединения там, где для выбранной конструкции требуется обработать также резьбовую полость.
Избыточное нанесение по всей длине крепежа.
Сборка до полного высыхания поверхности после очистки.
Нагрузка соединения до окончания требуемой выдержки.
При повторяющихся дефектах сначала проверяют подготовку поверхности, дозирование и положение нанесения. Затем сверяют время между сборкой и нагрузкой с технической документацией. Для части составов начальное схватывание занимает 17–25 минут, а полный набор прочности может потребовать до 24 часов при комнатной температуре. Поэтому ранняя фиксация не равнозначна полной готовности соединения к рабочей нагрузке.
Методы контроля фиксаторов резьбы после сборки
После сборки качество процесса оценивают по установленному времени выдержки и испытаниям контрольных образцов.
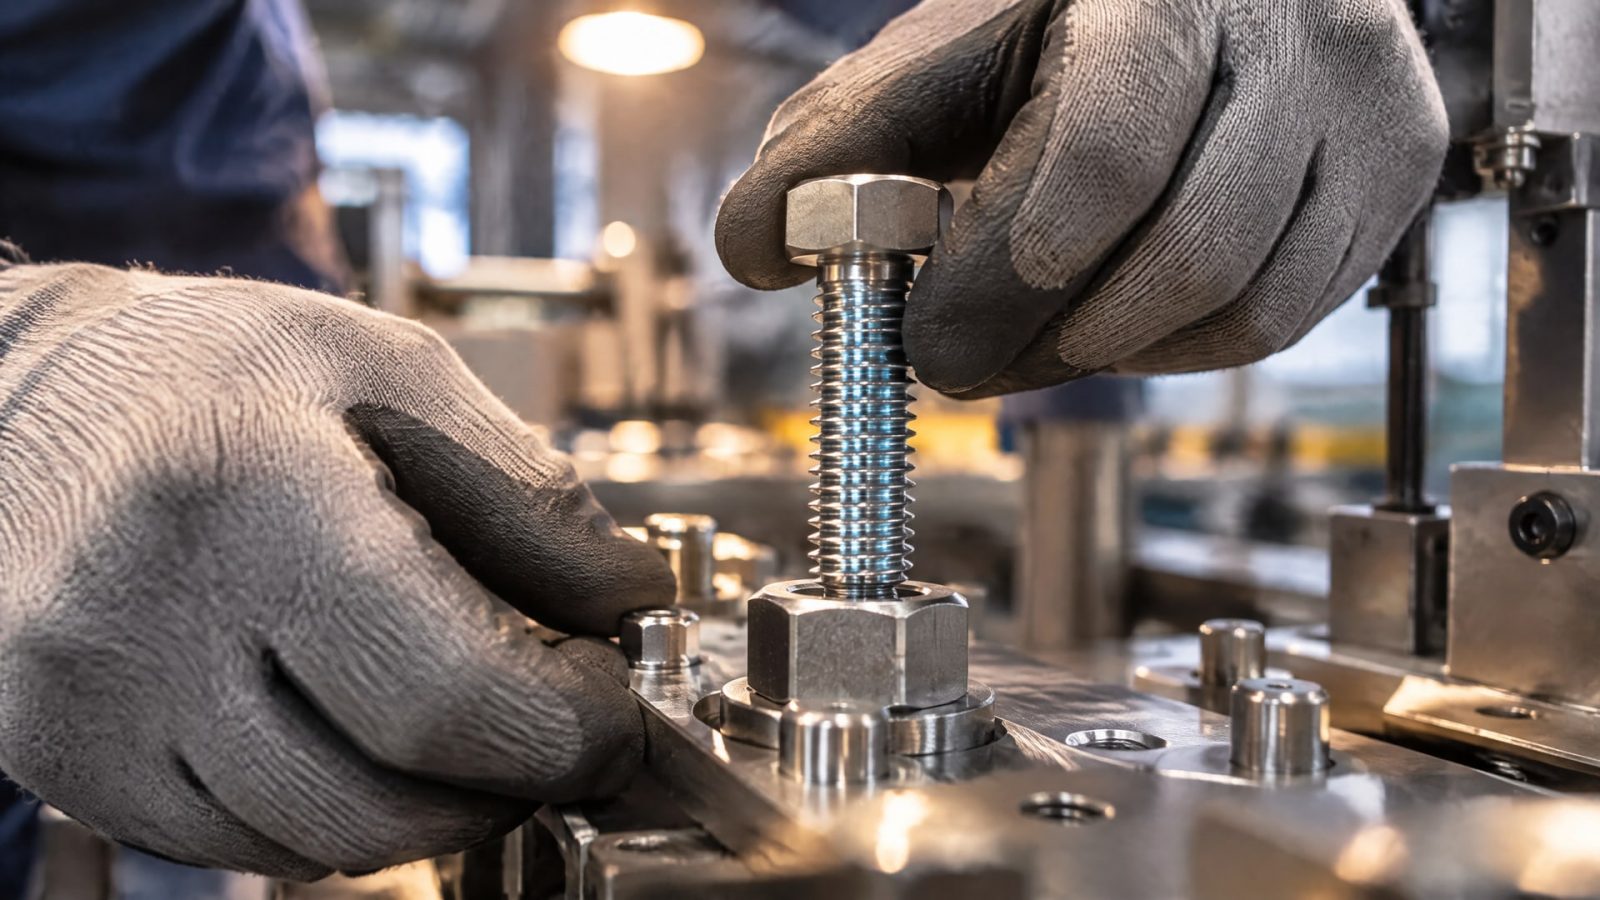
Повторно затягивать готовое соединение для проверки момента не следует: такое измерение может снизить эффективность фиксации, нарушив сформированную адгезионную связь. Контрольный образец испытывают отдельно от серийной детали, по заранее согласованной процедуре.
В материалах по оценке резьбовых соединений упоминаются ISO 10964 и ASTM D5649. ISO 10964 используют для оценки характеристик фиксации, включая время схватывания; ASTM D5649 упоминается в связи с оценкой момента срыва или проверочного момента. Метод выбирают в соответствии с задачей испытания и критериями приемки, а не подменяют им визуальную проверку нанесения.
В одном из критериев приемки анаэробных систем указаны испытания по ASTM D5649 и отчет независимой лаборатории ISO 17025. Для оцениваемых там систем установлен минимальный breakaway torque 45 lb-ft. Это требование конкретного критерия, а не универсальный порог для любого соединения или фиксатора. При переносе значения в производственную спецификацию нужно подтвердить, что оно относится к данному узлу и условиям его приемки.
Чтобы проверить процесс на производстве, используют контрольные сборки из тех же материалов и с тем же способом нанесения, что и в серии. Для каждой партии или изменения процесса фиксируют время выдержки и результат испытания по установленной методике. Частоту испытаний и критерии приемки определяют в документации на конкретное изделие; общие значения из технических листов не заменяют эту процедуру.
Как организовать контроль на производственной линии
Рабочая схема контроля должна связывать подготовку, дозирование, сборку и испытание.
Если оценивать только готовую деталь, невозможно понять, где возникло отклонение. Поэтому в маршрутной карте фиксируют операции и точки проверки, а требования к выдержке и испытаниям берут из документации применяемого состава.
Практический порядок можно выстроить так:
Утвердить способ очистки и критерии готовности обеих резьб.
Задать зону и количество нанесения с учетом конструкции соединения.
Проверять положение подачи и дозировку до сборки.
Фиксировать время между сборкой и допуском рабочей нагрузки.
Проводить испытания контрольных соединений по согласованной методике.
При отклонении проверять подготовку, нанесение и режим выдержки, а не только затяжку готового узла.
При запуске или изменении процесса испытание проводят на реальном узле, а результат сверяют с TDS конкретного продукта. Такой подход помогает учитывать геометрию резьбы и особенности материалов, не превращая частные параметры одного состава в общий норматив. Если соединение предназначено для последующей разборки, это требование также учитывают при выборе метода приемки.
Для закупщика результатом такой системы становится понятная спецификация: состав, процедура нанесения, время до нагрузки и метод контроля. Для инженера - возможность различить ошибку оператора, проблему подготовки поверхности и несоответствие испытания. Повторная проверка моментом на серийном соединении не заменяет эту цепочку.
Часто задаваемые вопросы
Можно ли проверить качество фиксатора повторной затяжкой после полимеризации?
Нет, проверять готовое соединение повторной затяжкой не следует, если это воздействие может нарушить сформированную связь. Для инструментальной оценки используют отдельные контрольные сборки и предусмотренную методику испытания. Серийные детали принимают по установленной процедуре, не повреждая соединение повторным измерением момента.
Сколько ждать перед нагрузкой соединения?
Время зависит от конкретного состава и условий, поэтому его сверяют с TDS. Для части промышленных фиксаторов первоначальное схватывание занимает 17–25 минут, а полное отверждение может потребовать до 24 часов при комнатной температуре. Встречается также указание полного набора прочности примерно за 24 часа при 22 °C.
Достаточно ли визуально увидеть фиксатор на резьбе?
Нет. Визуальный осмотр помогает проверить место и дозировку нанесения, но не подтверждает сам по себе правильную подготовку поверхности и полимеризацию. Для оценки всего процесса нужно сверить очистку, сушку, нанесение и выдержку с документацией продукта, а работу соединения проверять на контрольных образцах.
Какой стандарт применяют для проверки резьбового фиксатора?
В источниках упоминаются ISO 10964 для оценки характеристик фиксации и ASTM D5649 для испытаний момента срыва или проверочного момента. Выбор зависит от задачи и критериев приемки конкретного соединения. Значения из отдельного критерия нельзя автоматически считать нормативом для любого производства.
Заключение
Проверка качества нанесения анаэробного фиксатора резьбы на производстве включает контроль чистоты и сухости поверхностей, места и количества состава, времени выдержки и результатов испытания контрольных соединений. Визуальный осмотр выявляет ошибки нанесения, но не заменяет проверку процесса по документации продукта и испытание образцов. Повторную затяжку готового соединения для контроля не используют.
Следующий шаг - внести в маршрутную карту зону нанесения, ориентир по дозировке, требования к очистке и время до нагрузки, а также определить метод испытания контрольной сборки. Параметры следует сверить с TDS конкретного состава и условиями работы узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка без аллергенов для оборудования на производстве детского питания: как выбрать безопасный материал и проверить документы.
Узнайте, как срок годности анаэробного герметика зависит от условий хранения и что нужно для его продления.
Подготовка поверхности деталей: микропескоструйная обработка или химический метод для внутренних диаметров.