
Как правильно наносить анаэробный фиксатор: типичные ошибки и решения
Анаэробные фиксаторы и герметики работают по простому, но часто неправильно понимаемому принципу: они твердеют не на воздухе, а именно в его отсутствие, при контакте с металлическими поверхностями в зоне резьбы или микрозазора. Проблема в том, что многие инженеры и закупщики наносят эти составы так же, как традиционные клеи или герметики, - и затем удивляются, почему фиксатор «не работает» или отверждается недопустимо долго. На самом деле причина кроется не в качестве материала, а в нарушении технологии нанесения, подготовки поверхности или выборе состава под конкретный металл и условия. Эта статья разберет самые частые ошибки, объяснит, почему они приводят к отказам, и покажет правильный алгоритм работы с анаэробными составами в промышленных условиях.
Статья полезна для технических специалистов производств, инженеров конструкторских отделов, снабженцев и мастеров ремонтных служб, которые сталкиваются с проблемами фиксации резьбовых соединений или герметизации швов и хотят исключить брак и переделку.
Почему анаэробные составы требуют особого подхода
Анаэробные фиксаторы и герметики - не универсальные клеи.
Их твердость и герметичность зависят от наличия активной металлической поверхности и отсутствия кислорода в зоне контакта. Это означает, что материал работает эффективно только внутри микрозазора между резьбой болта и гайки или в щели между металлическими деталями, но не снаружи, где есть воздух.
Многие ошибочно думают, что анаэробный состав должен отвердеть на поверхности, как обычный клей. На самом деле отверждение (полимеризация) запускается именно теми местами, где две металлические части прижимаются друг к другу без доступа кислорода. Внешний слой может оставаться полужидким или липким часами - и это совершенно нормально для анаэробных материалов. Суть в том, что внутри резьбовых витков или в запечатанном зазоре состав уже твердый и выполняет свою функцию.
Исследования, опирающиеся на международные стандарты ISO 10123:2013 (испытание на сдвиг) и ISO 10964:1993 (испытание на крутящий момент), показывают, что сопротивление сдвигу и прочность фиксации зависят от полноты полимеризации внутри контактной зоны. Если резьба заранее загрязнена или в зазор попал воздух, полимеризация не наступает, и соединение остается слабым.
Подготовка поверхности: почему это главное
Это самая частая причина, по которой фиксатор «не работает».
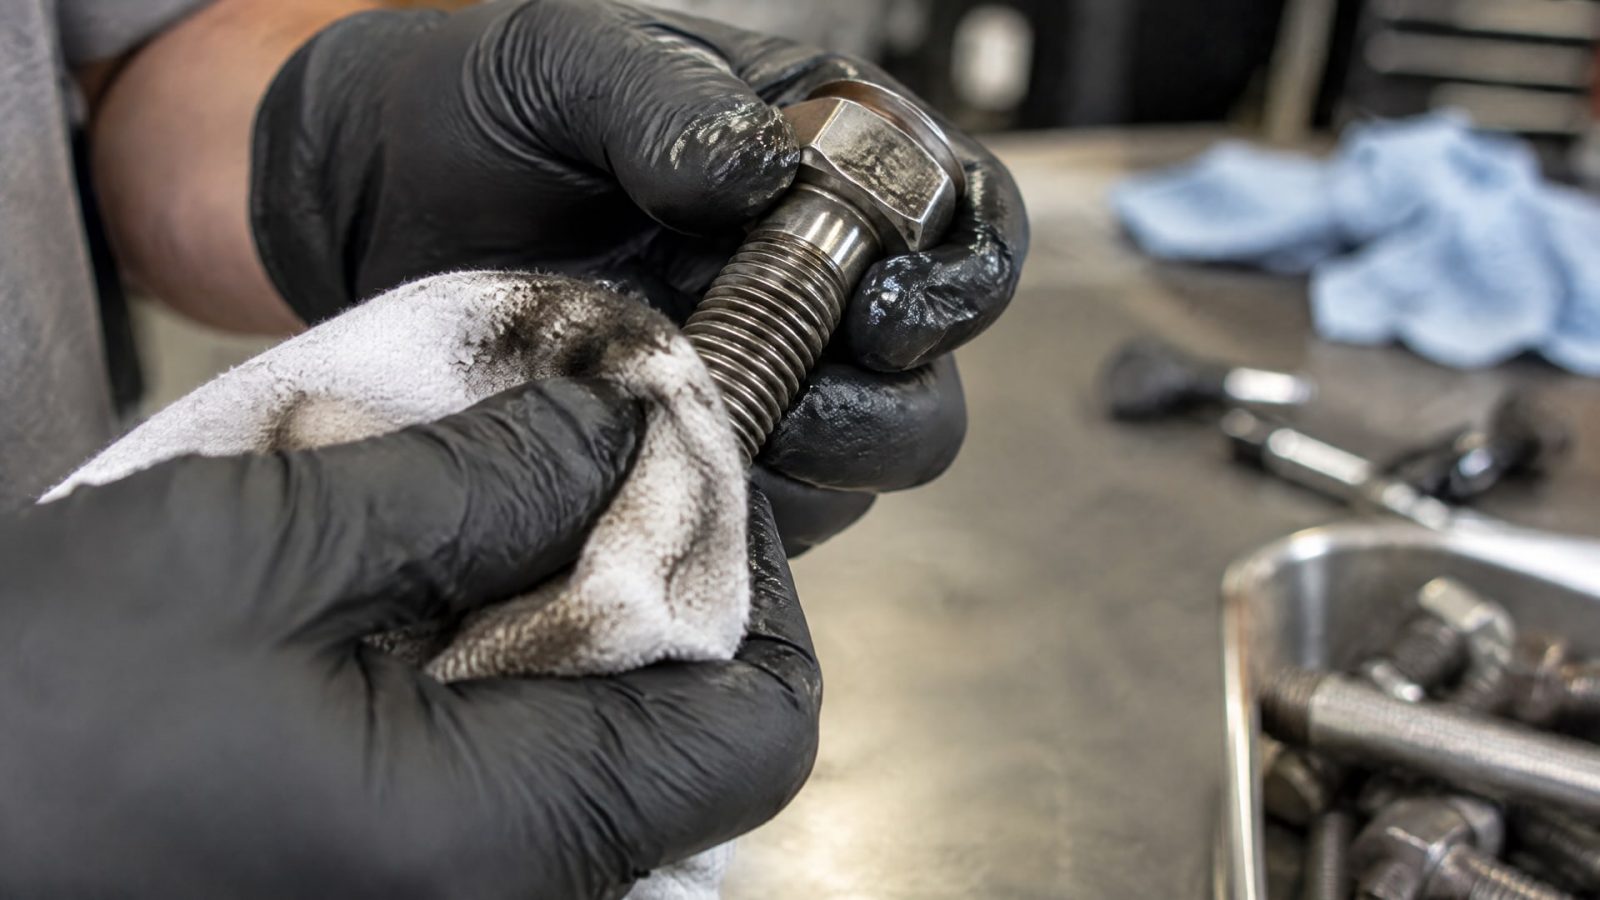
Анаэробные составы требуют чистой металлической поверхности для срабатывания. Масло, смазка, окисная пленка, пыль и остатки других материалов изолируют металл от состава и блокируют каталитический процесс.
Правильная подготовка включает три шага:
Удаление масла и жира. Резьбу обезжиривают органическим растворителем (ацетон, этиловый спирт) или промышленным обезжиривающим средством. Просто протирание сухой тряпкой недостаточно - останутся микроскопические следы, которые замедлят отверждение.
Механическая очистка. Если резьба ржава, покрыта старым анаэробом или остатками герметика, ее слегка обрабатывают мягкой щеткой, тканью или промывают. Не нужна агрессивная шлифовка - просто удаление видимых наслоений.
Сушка. После очистки резьба должна высохнуть. Вода на поверхности не критична (вода сама по себе не помешает отверждению), но если присутствует влага, она может замедлить начало полимеризации при низких температурах.
На практике закупщики часто закупают фиксаторы, но не включают в процедуру обезжиривающие средства или чистящие щетки в комплект материалов. Результат - нарекания на качество состава, хотя причина в подготовке. Для устранения этой ошибки достаточно добавить в инструкцию для цеха пункт: «Перед нанесением анаэробного фиксатора резьба должна быть очищена от масла, грязи и ржавчины».
Правильная техника нанесения: количество и способ
Важный момент: больше состава - это не лучше.
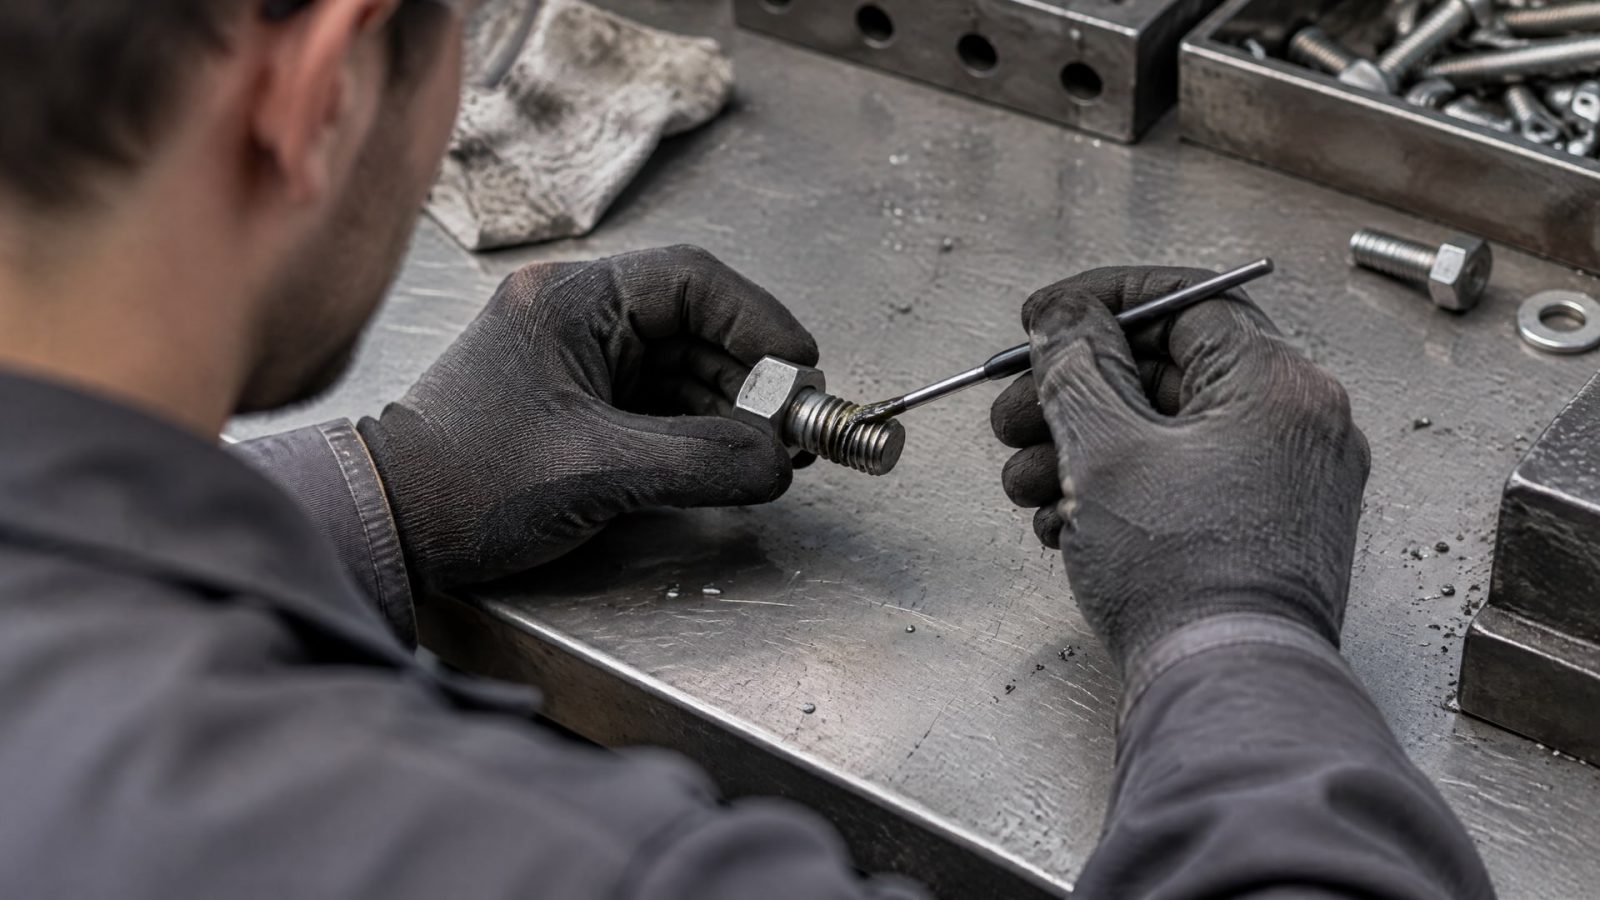
Избыток анаэробного материала никогда не ускорит отверждение и не улучшит качество соединения. Фиксатор работает в микрозазоре, и для заполнения этого зазора нужно совсем немного материала.
Нанесение на резьбовые соединения (болт и гайка)
Для сквозных болтовых соединений состав наносят тонким равномерным слоем на витки резьбы болта перед сборкой. Оптимально нанести состав на 2-3 витка у основания резьбы болта, а затем сразу собрать соединение и затянуть его по требуемому моменту. Лишний состав, оказавшийся вне зоны контакта витков, не полимеризуется как ожидается и останется вязким на внешней поверхности - это нормально.
Избыток материала, выступивший из соединения, можно убрать мягкой тканью после полной сборки, но не сразу, а через несколько минут, когда состав уже начал твердеть. Если стирать немедленно, вы рискуете смыть материал из внутренней части резьбы.
Нанесение для глухих отверстий
Когда соединение состоит из болта, ввинчиваемого в глухое отверстие (без сквозного прохода), состав наносят по внутренней резьбе отверстия или наносят его на витки болта, а затем вворачивают болт до дна. Главное - убедиться, что состав заполнил зону запирания, а не остался только снаружи.
Специальная техника для уже собранных соединений
Если соединение уже затянуто и требуется герметизировать или зафиксировать, используют так называемый wicking-метод: состав подают в стык собранного соединения (например, между гайкой и деталью), и он втягивается капиллярным эффектом в резьбовые зазоры. Для этого нужны жидкие низковязкие составы специально под wicking-применение.
Влияние металла и активности поверхности
Этот фактор часто недооценивается, и результат - медленное отверждение или полный отказ фиксатора.
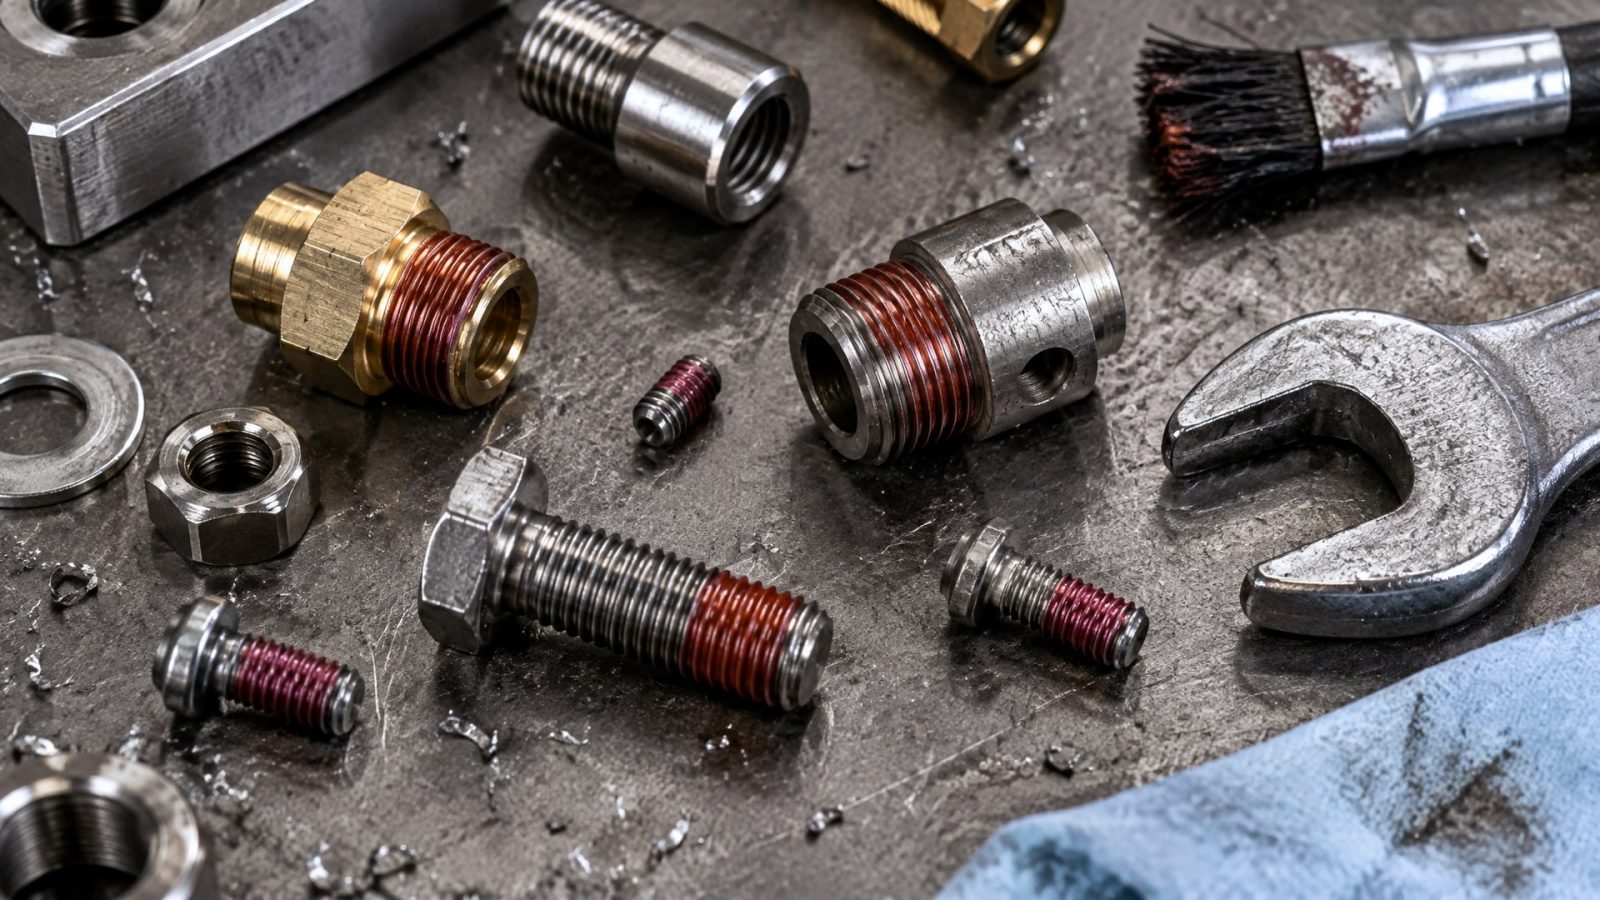
Активные металлы (сталь, железо, медь, латунь)
На активных металлах анаэробные составы отверждаются быстро и надежно. Стальная резьба - идеальная поверхность для полимеризации. Даже слегка окисленная поверхность активной стали обычно достаточна для старта процесса.
Пассивные металлы и покрытия
Нержавеющая сталь, алюминий, цинк, гальванические покрытия (хром, никель, кадмий) - это пассивные поверхности. Естественная окисная пленка или защитное покрытие препятствуют взаимодействию между составом и металлом, и полимеризация либо идет крайне медленно, либо не наступает вовсе.
На таких металлах без активатора (праймера) фиксатор может отверждаться часами или сутками вместо нормальных 5-30 минут. Инженеры, которые применяют один и тот же состав и на стали, и на нержавейке, часто делают вывод, что на нержавейке состав «плохой», хотя на самом деле нужен активатор.
Активатор (праймер) наносят на поверхность непосредственно перед нанесением фиксатора. Он химически подготавливает поверхность и ускоряет запуск полимеризации. После этого отверждение идет за 5-15 минут даже на пассивных металлах.
Температура и скорость отверждения
Температура среды и самого соединения решающим образом влияют на скорость полимеризации.
Теплые условия (выше 20 °C)
При комнатной температуре и выше большинство анаэробных составов отверждаются за 5-30 минут в начальном захвате (достаточно для разборки без смещения) и за 24 часа до полной прочности.
Холодные условия (ниже 5 °C)
Ниже примерно 5 °C полимеризация резко замедляется. На морозе (-10 °C и ниже) отверждение может практически остановиться без активатора и внешнего нагрева. Это частая проблема при зимних работах на открытом воздухе или в неотапливаемых цехах.
Ускорение отверждения нагревом
Если нужно ускорить полное отверждение, возможен кратковременный нагрев соединения. Ориентир из практики: около 30 минут при 120 °C дает полное отверждение многих анаэробных составов, где без нагрева нужны 24 часа. Однако это требует соответствующего оборудования и применимо не для всех типов крепежей (например, для хрупких или чувствительных к температуре материалов).
Зазор в соединении и его критичность
Анаэробные герметики и фиксаторы работают внутри микрозазоров.
Размер этого зазора - один из ключевых параметров, влияющих на способность состава отвердеть.
Оптимальный рабочий зазор - до 0,5 мм. При этом зазоре анаэробный состав полностью заполняет пространство, воздух вытесняется, и полимеризация идет быстро и полно.
Если зазор больше 0,5 мм, кислород остается в центре шва, и процесс отверждения может неполно охватить весь объем материала. Края затвердеют, а центр останется мягким. В результате герметик не держит нагрузку или течет под давлением.
Для больших зазоров (более 0,5 мм) необходимо либо подобрать специализированный состав с иными реологическими свойствами, либо использовать механические средства (например, уплотнительное кольцо, картридж или паста) в дополнение к анаэробу.
На практике это проявляется так: мастер пытается герметизировать широкий стык обычным анаэробным герметиком, ждет высыхания, но герметик течет под первой же нагрузкой. Причина - зазор был слишком велик, и состав не отвердел правильно.
Время ожидания перед использованием и ошибки спешки
Многие инженеры хотят пустить узел в работу немедленно после сборки.
Однако полная прочность анаэробного соединения достигается не мгновенно.
Фазы отверждения
Начальный захват (5-30 минут): соединение держит форму и не смещается при небольших нагрузках.
Рабочая прочность (2-4 часа): можно работать под нормальными нагрузками, но прочность еще не максимальна.
Полная прочность (около 24 часов): соединение готово к максимальным нагрузкам, температурным скачкам и химическому воздействию.
Попытка пустить соединение в работу слишком рано (например, в течение первого часа) часто приводит к отказам: под вибрацией болт может начать отвинчиваться, под давлением герметик может течь, при нагреве может произойти смещение деталей.
Правило: дайте узлу отвердеть 24 часов перед критичными нагрузками, вибрацией или нагревом выше 50 °C.
Совет инженера: фиксация разборных соединений
На производстве часто требуется фиксировать болты так, чтобы соединение можно было в дальнейшем разобрать без значительного усилия - например, на панелях доступа, крышках редукторов или сервисных люках.
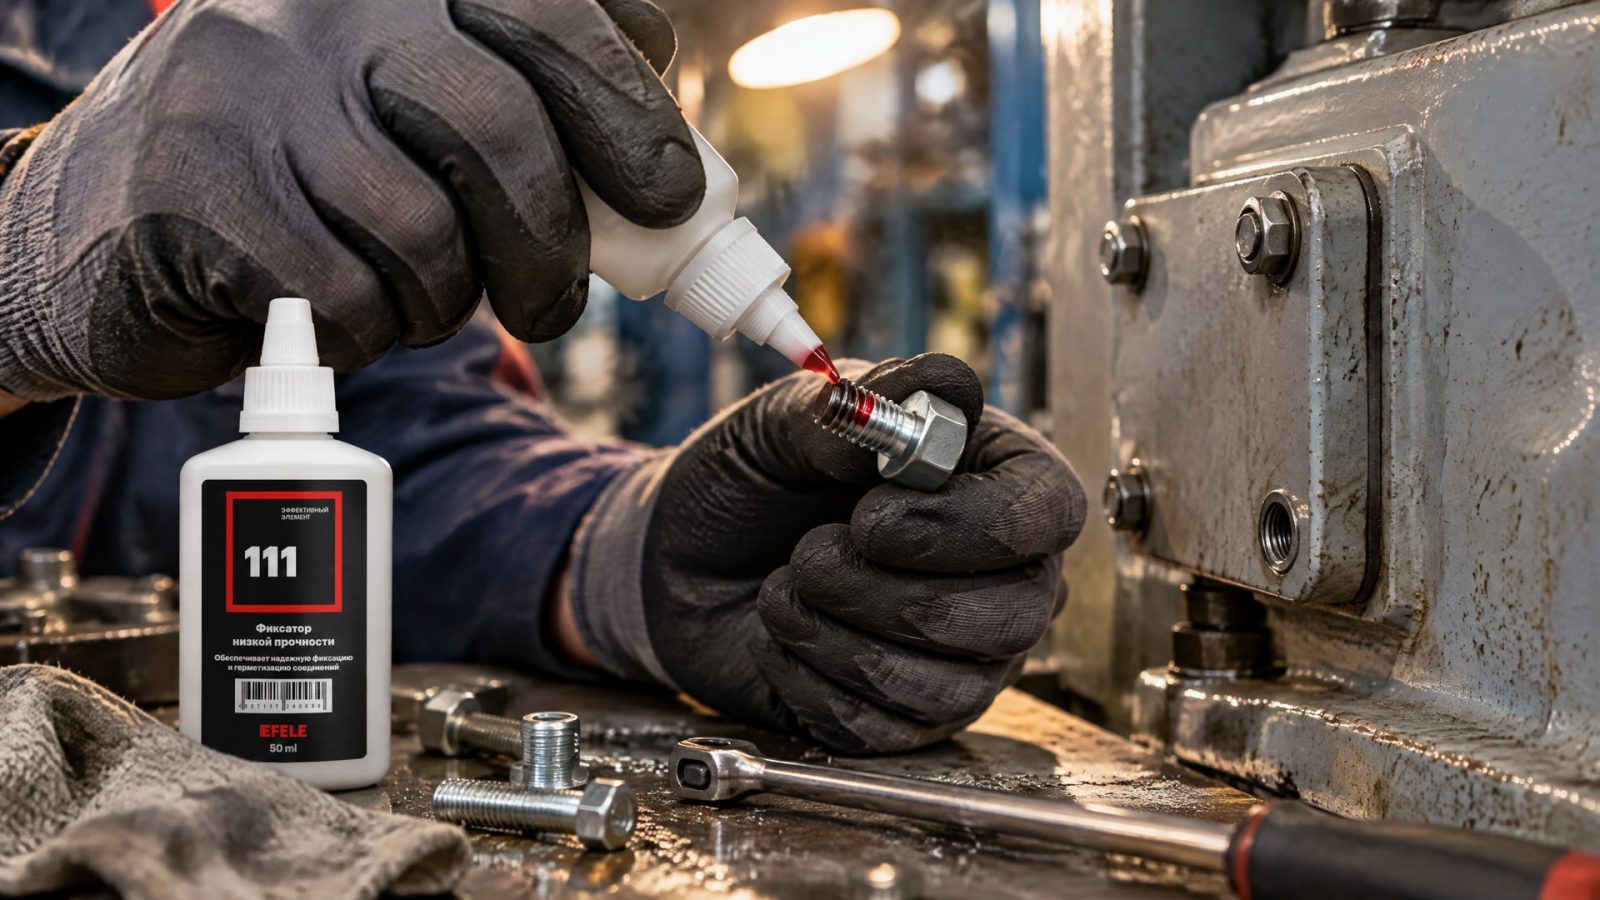
Для таких случаев закупщики часто ошибочно берут высокопрочный фиксатор, который потом почти невозможно разобрать без повреждений.
На практике инженеры технических служб выбирают низкопрочные анаэробные фиксаторы именно для разборных соединений: они предотвращают самоотвинчивание от вибрации и смещение деталей, но разобрать соединение можно обычным инструментом без нагрева. EFELE 111 - пример такого состава, используемого на производствах для фиксации крепежа с остаточной способностью к разборке. Это решение экономит время при обслуживании и исключает повреждение резьбы при демонтаже.
Практические ошибки и как их избежать
Здесь собраны самые частые ошибки, которые приводят к нарекания на качество анаэробных составов, хотя на самом деле проблема в процессе.
Ошибка 1: нанесение на грязную резьбу
Проблема: фиксатор «не работает», отверждается недопустимо долго или остается липким.
Причина: масло, грязь или старые остатки герметика блокируют контакт состава с металлом.
Решение: перед каждым нанесением очистить резьбу растворителем и сухой тканью. Обезжиривание - обязательный этап, а не опция.
Ошибка 2: избыток состава
Проблема: излишний материал вытекает из соединения, пачкает окружающие детали, и создается впечатление, что состав «не держит».
Причина: мастер считает, что больше клея = крепче. На самом деле избыток не полимеризуется и остается вязким.
Решение: наносить тонкий слой на 2-3 витка резьбы, без избытка. Соедините детали сразу после нанесения.
Ошибка 3: один состав для всех металлов
Проблема: на нержавейке фиксатор «не держит» или отверждается сутками, а на стали работает отлично.
Причина: нержавеющая сталь - пассивный металл; без активатора на ней не будет нормальной полимеризации.
Решение: для пассивных металлов всегда использовать активатор или выбрать специальный состав с ускорителем в составе.
Ошибка 4: ожидание быстрого результата на холоде
Проблема: в зимних условиях фиксатор не отверждается, соединение разваливается под нагрузкой.
Причина: при температуре ниже 5 °C анаэробные составы отверждаются очень медленно или не отверждаются вообще.
Решение: использовать активатор, нагреть соединение или перенести работу в теплое место. Для постоянных работ в холоде выбрать составы с ускорителем.
Ошибка 5: применение к пассивным поверхностям без подготовки
Проблема: герметик для цинкового покрытия, алюминия или хрома не отверждается нормально.
Причина: защитная окисная пленка препятствует полимеризации.
Решение: для этих металлов применять активатор перед нанесением фиксатора.
Ошибка 6: соединение в работу слишком рано
Проблема: соединение разваливается или течет при первой вибрации или нагрузке.
Причина: полная прочность не достигнута, нужны часы, а не минуты.
Решение: дать узлу отвердеть не менее 24 часов перед полной эксплуатацией.
Ошибка 7: неправильная интерпретация внешнего вида
Проблема: внешняя поверхность остается липкой, и мастер считает, что состав «не сработал».
Причина: анаэробные составы твердеют внутри, в отсутствие воздуха; снаружи могут оставаться жидкими дольше.
Решение: проверить, что внутри резьбовых витков состав твердый. Внешнее остатки можно убрать мягкой тканью.
Часто задаваемые вопросы
Почему фиксатор резьбы не работает?
Главные причины: грязная или масляная резьба, нанесение на пассивный металл (нержавейка, алюминий) без активатора, работа при температуре ниже 5 °C, нанесение в слишком большой зазор (больше 0,5 мм) или ожидание полной прочности слишком рано. Проверьте очистку поверхности и наличие активатора для пассивных металлов - это решит 90 % проблем.
Как понять, что анаэробный герметик отвердел правильно?
Если внутри резьбовых витков или в зазоре между деталями состав твердый и не смещается при попытке сдвига, это признак правильного отверждения. Внешняя поверхность может быть еще липкой - это нормально. Полная прочность проверяется через 24 часа, когда узел берут на полную эксплуатационную нагрузку без отказов.
Можно ли использовать один анаэробный состав на всех резьбовых соединениях?
Нет. Выбор состава зависит от металла (активный или пассивный), размера зазора (до 0,5 мм или больше), требуемой прочности (слабая для разборных, средняя для обычных, высокая для ответственных) и условий эксплуатации (температура, вибрация, химическое воздействие). Состав, хороший для медной резьбы, может не сработать на нержавейке.
Как ускорить отверждение анаэробного герметика?
Используйте активатор (праймер), который ускоряет полимеризацию в 5-10 раз. Если нужна максимальная скорость, можно нагреть соединение (около 30 минут при 120 °C даст полное отверждение). При работе в холоде активатор - почти обязателен.
Что делать, если анаэробный фиксатор вытек из соединения?
Лишний материал за пределами резьбовых витков можно убрать мягкой тканью через несколько минут после сборки, когда состав начнет твердеть. Если избыток вытекает постоянно, это может означать, что вы наносите слишком много состава - снизьте объем нанесения до одного-двух капель на витки резьбы.
Заключение
Анаэробные фиксаторы и герметики - надежные и экономичные материалы, но они требуют точного соблюдения технологии. Большинство проблем (фиксатор не работает, отверждение не идет, герметик течет) возникают не из-за качества состава, а из-за неправильной подготовки поверхности, выбора материала под конкретный металл или спешки с вводом узла в эксплуатацию.
Главные правила просты: очистить резьбу от масла и грязи, выбрать состав с активатором для пассивных металлов, нанести тонкий слой, собрать соединение, затянуть по моменту и дать 24 часа на полное отверждение перед полной нагрузкой. Если следовать этому алгоритму, вы исключите 95 % отказов. Дальнейший шаг - вести документацию по результатам применения (металл, температура, время на отверждение, надежность) и корректировать выбор состава на основе реальных данных с производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Эффективная защита металла от ржавчины для садового инструмента: выбираем смазку по ISO и ASTM, учитывая консистенцию и правильную обработку.
Узнайте, как выбрать и применять высокотемпературный герметик для резьбовых соединений, чтобы обеспечить надежность систем и избежать утечек.
Узнайте, как выполнить переход с индустриальных на пищевые масла без ошибок, даже если полная промывка системы невозможна.