
Герметик высокотемпературный для резьбовых соединений: как выбрать и применять
При работе с трубопроводами, котельным оборудованием, печами и дымоходами герметизация резьбовых соединений становится критической задачей. Высокие температуры разрушают обычные материалы, вызывают микросдвиги и нарушают герметичность, что приводит к утечкам и сбоям. Выбор правильного герметика определяет надежность всей системы на долгие годы. В этой статье мы разберемся, какие герметики действительно работают при экстремальных условиях, как их правильно подобрать и применить, чтобы избежать дорогостоящих переделок.
Статья предназначена для инженеров, техспециалистов и закупщиков, которые отвечают за надежность критичных узлов и хотят разобраться в различиях между анаэробными составами и силиконовыми герметиками, понять, что означают температурные диапазоны и как не перепутать высокотемпературный герметик для швов с герметиком для резьбовых соединений под давлением.
Анаэробные герметики для резьбы: принцип и рабочие диапазоны
Анаэробные резьбовые герметики - семейство одно- и двухкомпонентных композиций, которые отверждаются в отсутствие воздуха внутри резьбового зазора.
Это их главное отличие от обычных силиконов. Типичный диапазон рабочих температур для стандартного анаэробного резьбового герметика составляет от -55 до +150 °C при непрерывной эксплуатации; для составов с повышенной теплостойкостью верхняя граница поднимается до +200 °C.
При таких температурных рамках анаэробные герметики остаются востребованными на трубопроводах, в судовых системах, на нефтегазовом оборудовании и в промышленной гидравлике. Их главное преимущество - надежное уплотнение металл-по-металлу благодаря точному заполнению резьбового зазора и высокой адгезии к стали и алюминию.
Однако требуется учитывать, что полная стойкость к давлению наступает не сразу. В технических данных производителей указывается, что низконапорное уплотнение (герметичность к воде и воздуху) может быть достигнуто за несколько часов, но максимальная прочность и устойчивость к вибрации требуют 24, 48 или даже 72 часов в зависимости от состава и условий окружающей среды. Поспешная нагрузка на соединение может привести к разрыву пленки герметика до того, как он полностью полимеризуется.
Требования к подготовке резьбы
Успех герметизации на 80 % зависит от подготовки поверхности. Резьба должна быть чистой, сухой и обезжиренной - это не совет, а прямое требование всех производителей. Грязь, оксиды, масляные пленки и влага замедляют отверждение, снижают адгезию и могут полностью нарушить герметичность соединения.
Для очистки используют:
Механический способ: проволочная щетка, абразивная вата или ткань по резьбе
Обезжиривание: салфетка, смоченная в ацетоне или спирте, с последующей сушкой на воздухе
Особенная осторожность: при работе с алюминием избегают длительного контакта с кислотными или щелочными средствами, которые могут повредить поверхность
После очистки нельзя касаться резьбы голыми руками - жир с кожи вновь покроет поверхность и заблокирует отверждение герметика.
Правила нанесения анаэробного герметика
Состав наносится тонкой полосой по окружности 360° на наружную резьбу, или, для крупных диаметров, также на витки внутренней резьбы. При этом первый виток часто оставляют свободным от герметика - это облегчает контроль затяжки и правильность посадки.
Для больших резьб (диаметр свыше 20–25 мм) зазор между витками может быть достаточно велик, что замедляет полимеризацию. В таких случаях производители рекомендуют либо допускать более длительное отверждение (до 72 часов), либо использовать активаторы, которые ускоряют процесс для пассивных металлов.
После нанесения герметика детали собирают и затягивают равномерно. Избыток герметика, выдавившийся из резьбы, убирают после полной сборки, но не протирают активно - так можно нарушить герметичность.
Высокотемпературные силиконовые герметики: область применения и характеристики
Когда рабочая температура превышает +200 °C, а особенно при непрерывном воздействии выше +240 °C, переход на высокотемпературные силиконовые герметики становится неизбежным.
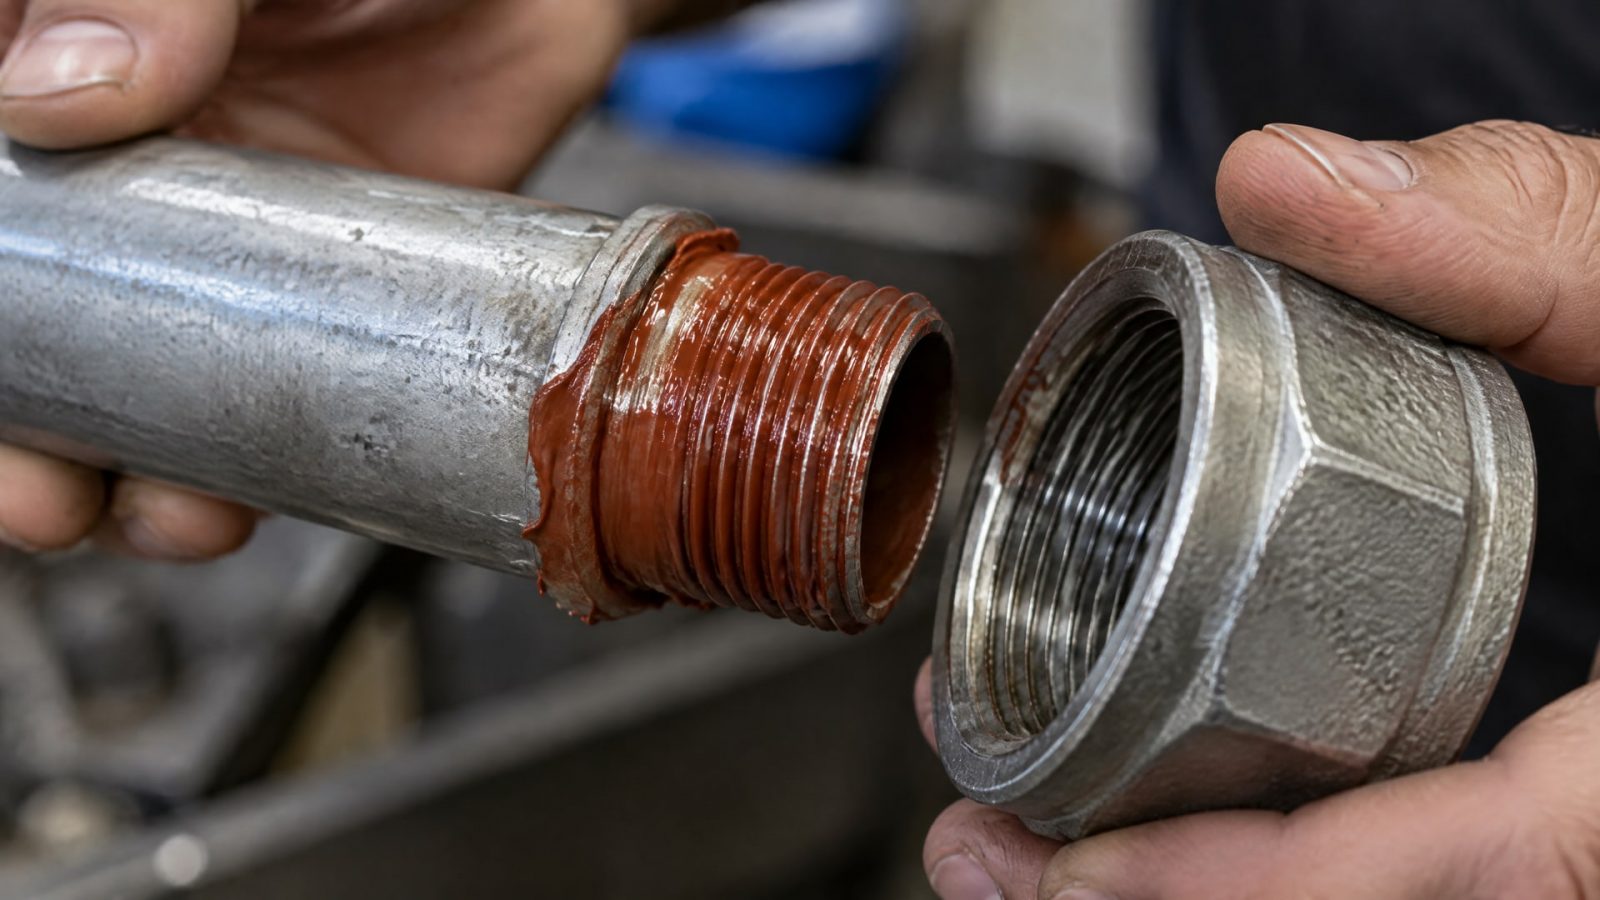
Современные RTV-составы (room-temperature-vulcanizing) на основе силикона способны выдерживать от +260 до +316 °C при непрерывной эксплуатации в зависимости от химии и наполнителей.
Рабочий диапазон типичного промышленного высокотемпературного силикона составляет -65…+260 °C, с допуском на кратковременные пики до +285…+300 °C. Такие составы используют для герметизации швов в печах, корпусах котлов, дымоходах, горячих воздуховодах и нагревательных элементах. В отличие от анаэробных герметиков, силиконовые остаются эластичными при экстремальных температурах, что позволяет им компенсировать тепловое расширение металла и избежать растрескивания.
Кратковременные температурные пики важно отличать от непрерывных режимов. Если технический лист герметика указывает +285 °C, это обычно означает выдержку в течение нескольких часов или суток, а не постоянную работу. При проектировании системы нужно ориентироваться именно на непрерывный режим, добавляя запас примерно 20–30 % к расчетной температуре.
Различие между герметиком для резьбы и герметиком для швов
Здесь кроется частая ошибка закупщиков. Высокотемпературный силиконовый герметик, пусть даже способный выдерживать +300 °C, не всегда пригоден для герметизации резьбы под давлением. В техническом листе герметика обычно указывается назначение: "thread sealing" (герметизация резьбы), "pipe sealing" (уплотнение труб), "gasketing" (уплотнение прокладок) или просто "sealant" (герметик для швов).
Герметики для швов предназначены для заполнения плоских зазоров, компенсации линейного расширения и герметизации стыков - они не рассчитаны на удержание давления в резьбовом зазоре. Используемые в них пластификаторы и наполнители оптимизированы именно для шовных приложений. Для резьбовых соединений высокотемпературные анаэробные герметики остаются предпочтительным выбором, а силиконовые герметики берут только когда анаэробных решений недостаточно или требуется особая эластичность.
Выбор герметика по температурному режиму и типу соединения
Первый вопрос при подборе герметика звучит просто: "Какая температура в узле?" - но ответ требует уточнений.
| Рабочий режим | Рекомендуемый герметик | Непрерывная температура | Кратковременные пики | Особенности |
|---|---|---|---|---|
| Холодные трубопроводы, гидравлика, спецсредства | Стандартный анаэробный резьбовой герметик | -55…+150 °C | - | Быстрое отверждение, хорошая вибрационная стойкость |
| Горячее водоснабжение, отопление, пар низкого давления | Анаэробный резьбовой герметик высокотемпературный (PTFE) | -55…+200 °C | +220 °C | Расширенный диапазон, PTFE для антиизносных свойств |
| Печи, котлы, дымоходы (металлические швы, корпусные швы) | Высокотемпературный силиконовый герметик | -65…+260 °C | +285…+316 °C | Эластичность, компенсация расширения |
| Двигатели, выхлопные системы, газовые горелки | Высокотемпературный силиконовый герметик красный или черный | -40…+280 °C | +300 °C и выше | Специализированные составы для локальных экстремальных зон |
Из этой таблицы видно, что простой ответ "Нужен герметик на +300 °C" недостаточен. Требуется знать:
Тип соединения (резьба, шов, прокладка, фланец)
Материал (сталь, алюминий, чугун, медь)
Давление (низкое, среднее, высокое)
Рабочая среда (вода, масло, газ, кислород, кислоты)
Требуется ли немедленная герметичность или допустимо 24–72 часа выдержки
Если узел - резьба из стали или алюминия под давлением при температуре до +200 °C, анаэробный герметик закроет задачу быстро и надежно. Если это шов в корпусе печи при +280 °C, нужен силиконовый состав.
Частые ошибки при выборе и применении
Заблуждение о цвете герметика
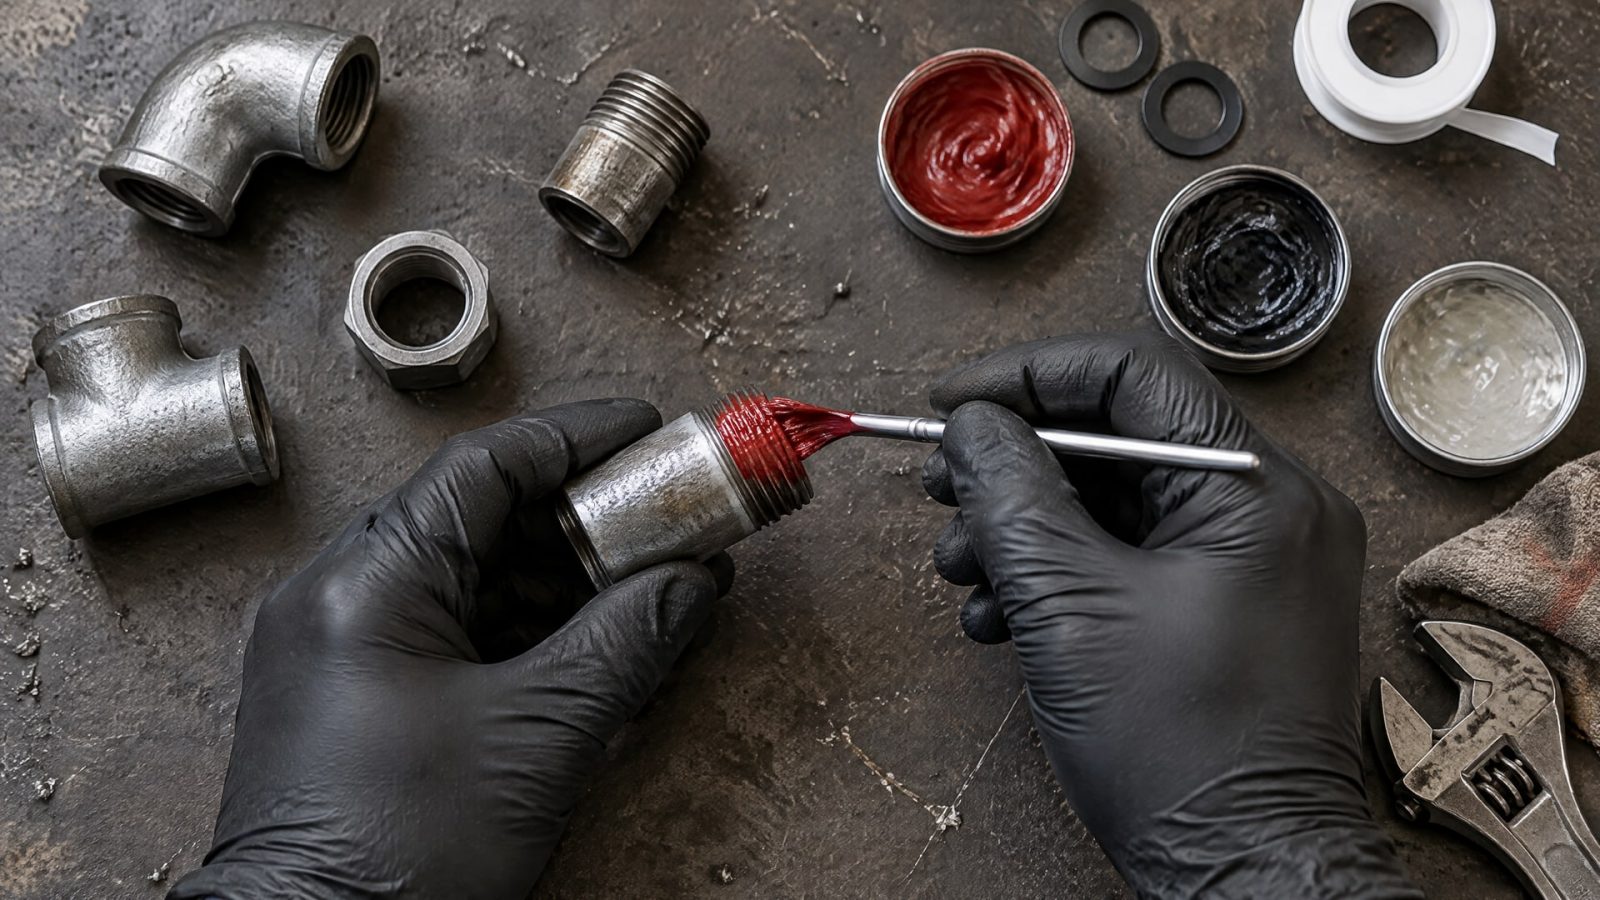
Существует стойкое убеждение, что красный герметик всегда более термостойкий, чем черный, прозрачный или белый. На практике цвет - это пигмент, не связанный напрямую с температурной стойкостью. Красный краситель добавляют для видимости и производственного контроля; черный часто используют для эстетики на видимых швах печей. Правда о термостойкости раскрывает только технический лист: в нем указан конкретный диапазон, тип полимера и рекомендуемые приложения.
Смешивание резьбовых герметиков с универсальными силиконами
Инженеры иногда пытаются экономить и применяют универсальный высокотемпературный силиконовый герметик для герметизации резьбы, считая, что "если герметик держит температуру, то держит и давление". Это не так. Универсальные силиконы рассчитаны на эластичное уплотнение швов; они не обеспечивают требуемую вязкость, адгезию и отверждение в резьбовом зазоре. Результат: медленное отверждение, слабая герметичность, вибрационные утечки.
Нарушение времени выдержки
Многие покупатели читают, что герметик "затвердевает за 24 часа" и сразу подают давление. На деле "затвердевание" означает поверхностный слой; полная полимеризация может занять 48–72 часа. Для максимальной стойкости к давлению, вибрации и температурным циклам нужно выждать полное отверждение. Если время критично, следует выбирать составы с быстрым первоначальным отверждением или использовать активаторы.
Игнорирование совместимости с рабочей средой
Герметик может выдержать температуру, но разрушиться в контакте с маслом, растворителем, кислотой или щелочью. Технические листы отдельно указывают маслостойкость, стойкость к растворителям и совместимость с материалами. Прежде чем выбрать герметик, нужно знать, что течет через трубопровод или окружает шов.
Применение герметика на пластиковых трубах
Некоторые анаэробные высокотемпературные герметики прямо указывают, что они не рекомендованы для пластиковых труб. Причина: определенные компоненты герметика могут размягчить пластик или нарушить его целостность. Для пластиковых резьб (ПВХ, РР, ХПВС) нужны специальные составы или вообще требуется обратиться к фланцевым соединениям.
Герметизация фланцевых соединений и современные решения
Когда речь идет о высокотемпературных фланцевых соединениях, герметик часто работает в паре с прокладкой.
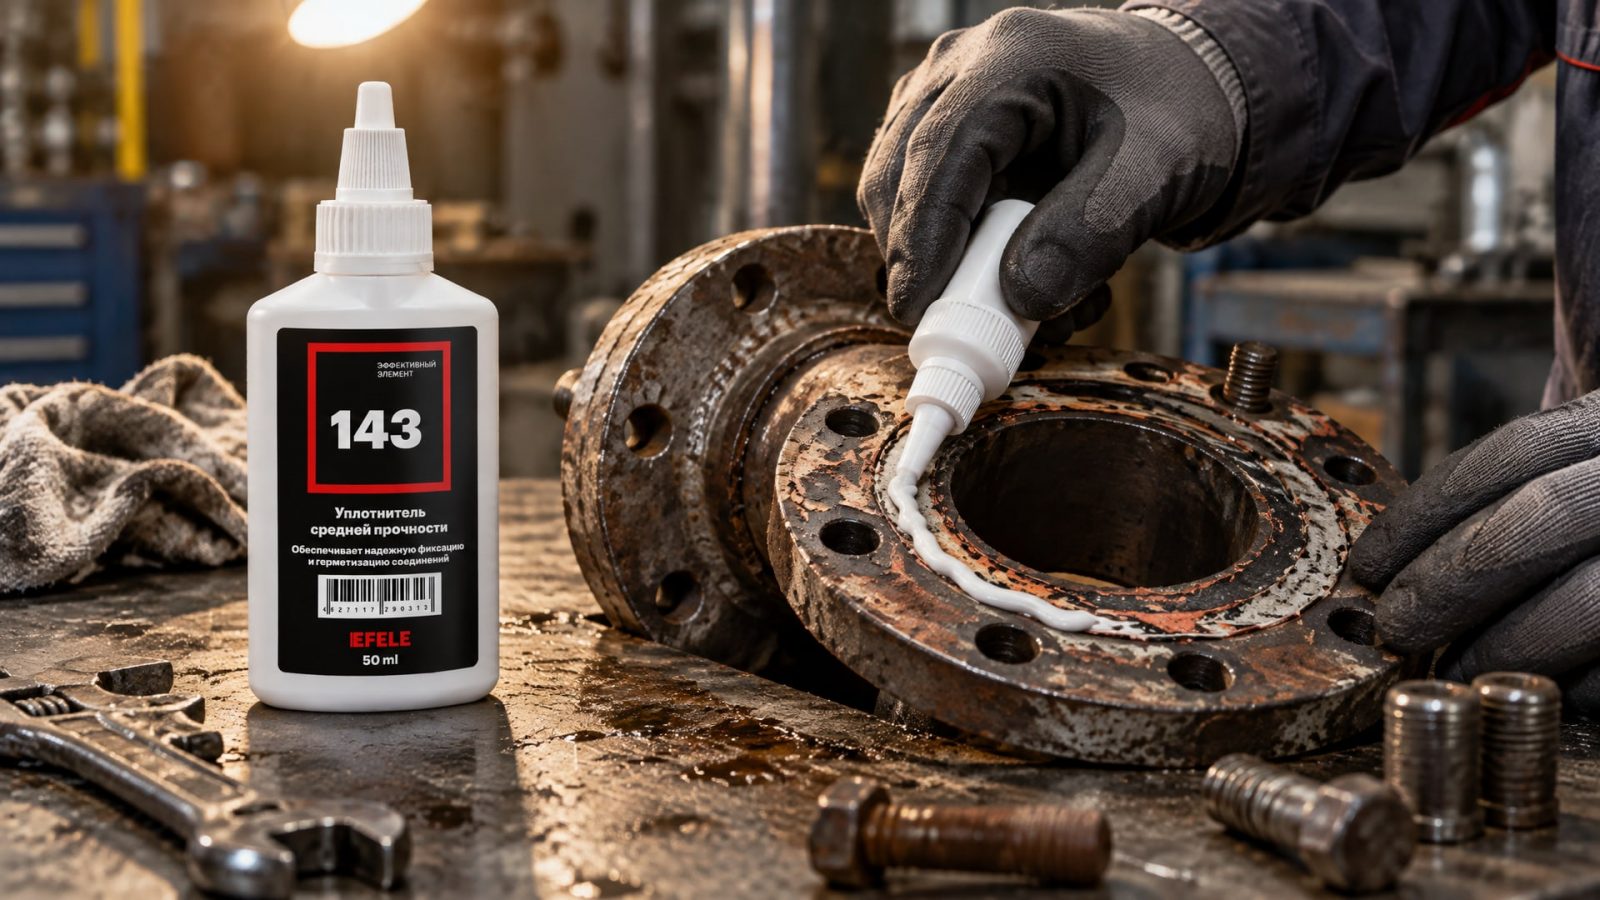
Традиционный подход - паронит, графитосодержащие прокладки или спирали PTFE. Однако в современной практике все чаще применяют жидкие анаэробные уплотнители, которые заполняют микронеровности металла и не требуют традиционной прокладки.
В случаях, когда требуется герметизация фланцевых соединений в условиях высоких температур с одновременным воздействием вибрации и давления, эффективным решением становится использование тиксотропного гелеобразного анаэробного уплотнителя, который сочетает в себе свойства герметика и уплотнителя. Такой состав наносят тонким слоем по контуру фланца, что позволяет избежать использования прокладки, ускорить сборку и гарантировать воспроизводимую герметичность. EFELE 143 - жидкий уплотнитель отечественного производства - применяется именно в таких приложениях, обеспечивая надежное уплотнение при температурах до +200 °C и выдерживая вибрационные нагрузки за счет анаэробной полимеризации.
Герметик высокотемпературный для печей и дымоходов
Печи, котлы и дымоходы - места экстремальных температур, часто превышающих +300 °C.
Здесь металлические части подвергаются циклическому нагреву и охлаждению, что вызывает расширение и сжатие. Герметик, который теряет эластичность, быстро потрескается и перестанет уплотнять.
Для таких узлов выбирают высокотемпературные силиконовые герметики с рабочим диапазоном не менее +260…+280 °C и способностью к эластичной деформации. Эти составы остаются гибкими в широком диапазоне температур, что позволяет им адаптироваться к тепловым движениям металла.
Нанесение в печных узлах требует особой чистоты. Даже тонкий слой сажи или окисла нарушит адгезию. После первого прогрева печи герметик может немного дать осадку - это нормально. Повторное нанесение или дополнение проводят после остывания узла.
Специализированные составы для печей часто содержат керамические наполнители или микрофибру, которые улучшают теплостойкость и уменьшают термическое расширение самого герметика. Это предотвращает образование трещин при резких скачках температуры.
Герметизация при повышенной вибрации и давлении
Вибрация - враг герметичности.
Даже хороший герметик под вибрационной нагрузкой может постепенно вымываться из резьбового зазора, особенно если была пропущена стадия полного отверждения.
При проектировании узлов, где высокая температура сочетается с вибрацией (компрессоры, насосы, дизельные двигатели), следует применять анаэробные герметики с повышенной адгезией. Для обеспечения герметичности резьбовых соединений, подверженных высоким температурам и вибрационным нагрузкам, рекомендуется использовать особо термостойкий анаэробный клей, способный выдерживать до +280 °C и обеспечивающий прочное заклинивание витков резьбы. EFELE 119 - анаэробный клей отечественного производства - применяется именно в таких критичных узлах, где требуется долгосрочная герметичность при экстремальных условиях.
Под вибрацией герметик должен отверждаться в полной неподвижности. Если соединение подвергается нагрузкам до полного отверждения, герметик не сможет сформировать полноценную пленку.
Часто задаваемые вопросы
Какой герметик выбрать для резьбы при 250 °C?
При 250 °C стандартный анаэробный герметик (до +200 °C) недостаточен. Следует перейти на высокотемпературный силиконовый герметик (до +260…+300 °C) или высокотемпературный анаэробный состав с PTFE-наполнителем, если это именно резьба под давлением. Для швов и корпусных соединений силиконовый герметик будет оптимальнее.
Можно ли применять один герметик для резьбы, прокладок и швов?
Редко. Специализированные герметики работают лучше. Герметик для резьбы оптимизирован под давление в зазоре; герметик для швов - под эластичность и компенсацию расширения. Универсальные составы часто проигрывают специализированным по всем параметрам. Лучше купить два правильных, чем один неправильный на все случаи.
Как быстро герметик начинает держать давление?
Низконапорное уплотнение (герметичность к течи) может быть достигнуто за 1–4 часа в зависимости от типа герметика. Максимальная стойкость к давлению требует 24–72 часов. Если требуется немедленная герметичность, нужно выбирать составы с быстрым первоначальным отверждением.
Есть ли разница между красным и черным герметиком для печей?
Разницы в термостойкости обычно нет. Красный цвет часто используют для видимости при контроле качества, черный - для эстетики на видимых швах. Настоящую разницу показывает технический лист: тип полимера, температурный диапазон, наполнители.
Что делать, если герметик затвердел в тубе или картридже?
Высокотемпературные герметики, если хранятся при плюсовых температурах без герметичной упаковки, могут преждевременно полимеризоваться. Покупайте герметик у проверенных поставщиков с соблюдением условий хранения (герметичная упаковка, температура 15–25 °C). Затвердевший герметик не восстанавливается.
Заключение
Герметик высокотемпературный - не универсальное средство, а инженерное решение, которое должно подбираться с учетом типа соединения, материалов, рабочей температуры, давления и среды. Анаэробные резьбовые герметики до +200 °C надежны для металлических трубопроводов и гидравлических систем; высокотемпературные силиконовые составы до +260…+316 °C необходимы для печей, котлов и дымоходов. Цвет герметика, марка производителя и красивое название на упаковке - второстепенное; главное - техдокументация, проверенная практика применения и соответствие герметика именно вашему узлу.
Следующий шаг: определите точно тип своего соединения (резьба, шов, фланец), рабочую температуру, давление и среду, затем найдите техлист герметика и убедитесь, что в нем указано именно ваше приложение. Проведите тестовую герметизацию на некритичном узле, выждите полное отверждение и только потом переходите на производство. Это сэкономит время, деньги и убережет от срывов сроков.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выполнить переход с индустриальных на пищевые масла без ошибок, даже если полная промывка системы невозможна.
Узнайте, как открутить закисший болт, используя проверенные методы и инструменты, чтобы избежать срыва граней и повреждения резьбы.
Узнайте, как организовать контроль концентрации СОЖ на производстве без использования рефрактометра, обеспечивая стабильность и качество.