
Как подобрать полусинтетическую СОЖ для фрезерования алюминиевых сплавов
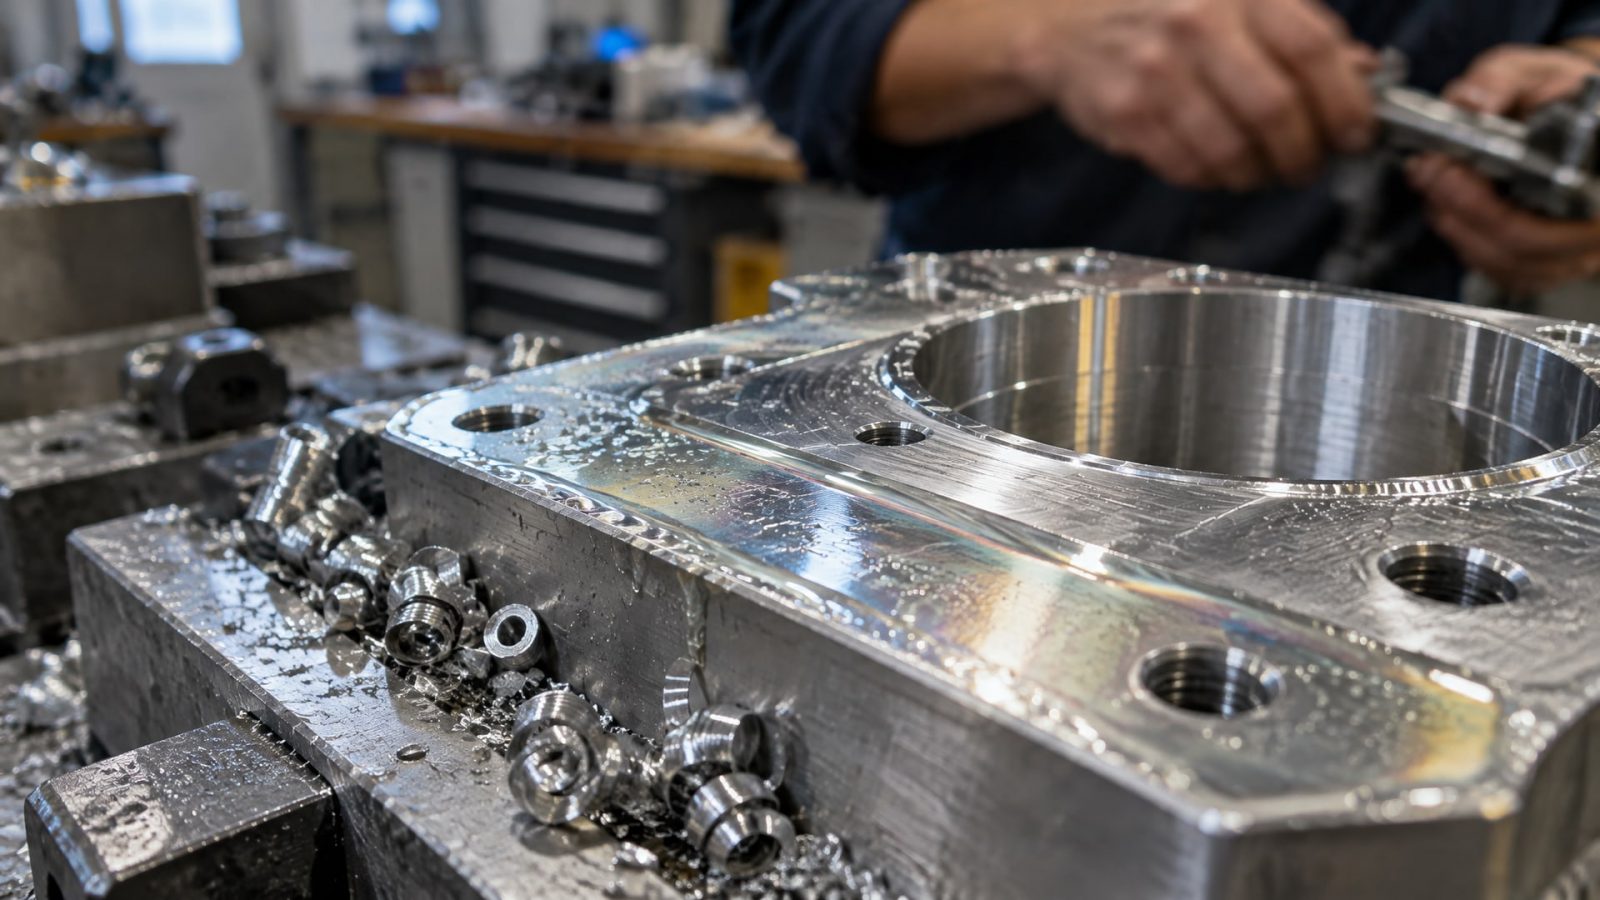
Выбор правильной СОЖ для фрезерования алюминия - это не просто покупка охлаждающей жидкости, а стратегическое решение, влияющее на качество деталей, стойкость инструмента и экономику производства. Алюминиевые сплавы требуют особого подхода: они чувствительны к пятнообразованию, при фрезеровании образуют липкую стружку, которая налипает на режущие кромки, и легко корродируют при контакте с неправильно подобранным составом. Полусинтетические СОЖ без хлора стали стандартом для такой обработки, потому что они дают хорошее охлаждение, не оставляют химических потемнений на металле и легко разделяются с машинным маслом, попадающим в ванну. Статья поможет инженерам, снабженцам и техническим специалистам разобраться в ключевых параметрах выбора, понять, на что смотреть в технических описаниях, и избежать типичных ошибок при закупке.
Почему алюминию нужна отдельная СОЖ
Универсальная полусинтетическая смазка, подходящая и для стали, и для цветных металлов, часто не подходит для алюминия именно потому, что химический состав оптимизирован под компромисс.
Алюминиевые сплавы при фрезеровании выдают жидкую, вязкую стружку, которая мгновенно налипает на режущую кромку и боковые поверхности инструмента. Если СОЖ не имеет достаточной смазывающей способности в зоне контакта и не охлаждает быстро, происходит нарастание стружки - процесс ускоряется, и режущий край затупляется в течение нескольких минут. Кроме того, алюминий химически активен: содержащиеся в универсальной СОЖ хлорсодержащие противозадирные добавки и сульфиды вступают в реакцию с поверхностью металла, образуя темные пятна и начальную коррозию, которые особенно заметны на сплавах серии 7000 и 6000.
Специально разработанные для алюминия полусинтетические СОЖ содержат ингибиторы коррозии, подобранные именно для этого металла, более мягкие противозадирные пакеты без хлора и серы, и активные моющие вещества, которые не позволяют стружке налипать на инструмент. Такие составы обычно заявляются производителями как «non-ferrous machining fluids» или «chlorine-free machining coolants for aluminum». На производствах, где обрабатывают алюминий регулярно, инженеры и закупщики возвращаются именно к специализированным полусинтетикам второй и третий год подряд, потому что результаты предсказуемы: инструмент работает дольше, стружка выходит чистой, а детали не требуют дополнительной очистки после обработки.
Ключевые параметры при выборе СОЖ для алюминия
Хлорсвободность и отсутствие других агрессивных добавок
Хлорсвободность - первое условие. В технической документации на полусинтетические СОЖ, пригодные для алюминия, часто встречаются заявления: «chlorine-free, sulfur-free, phenol-free, nitrite-free, boron-free». Это означает, что производитель исключил классические противозадирные добавки, которые работают на стали, но вызывают коррозию алюминия. Вместо хлорсодержащих компонентов в такие смазки добавляют органические ингибиторы, которые образуют тонкий защитный слой на поверхности металла без химического травления.
Почему это важно: хлор, попадая на свежеобработанную алюминиевую поверхность, особенно если на ней остается влага, начинает медленно окислять металл в течение первых часов после обработки. На деталях высокого класса точности это приводит к появлению белых или серых пятен, которые потом сложно удалить. На авиационных и автомобильных алюминиевых компонентах это недопустимо. Проверить наличие хлора можно, запросив у поставщика техническое описание (TDS) и посмотрев раздел «Chemical Composition» или «Additive Package». Если в нем написано «contains chlorinated paraffins» или «chlorine-based EP additives» - для алюминия этот продукт не подходит.
Низкопенное поведение
При фрезеровании алюминия подача охлаждающей жидкости часто максимальная: нужно отводить большое количество тепла и быстро удалять липкую стружку из зоны резания. Если СОЖ пенится, пена вместо жидкости попадает в зону резания, охлаждение падает, и инструмент перегревается. Пена также не смывает стружку, которая налипает все больше.
В карточках СОЖ для алюминия часто указывается параметр «low foam» или даже приводятся результаты тестов по стандарту ASTM D93-08 (тест Seq I, II, III для пенообразования). Полусинтетические составы без хлора обычно имеют лучшие показатели по пене, чем минеральные, потому что синтетические базовые масла более однородны по молекулярному составу и содержат антипенные присадки в более высокой концентрации. При выборе обращай внимание на то, что рекомендует производитель по скорости воздействия охлаждающей жидкости на инструмент: если указано «high speed machining» или «suitable for rapid feed rates», это намек на то, что пенообразование в этом продукте подавлено.
Способность отделять загрязнения и отстойность
В ванне СОЖ со временем накапливается машинное масло, попадающее со станков, стружка, микротвердые частицы. Это называется трамповым маслом. Если СОЖ не способна хорошо отделять такие загрязнения, они образуют слизистый ил, который забивает систему охлаждения, фильтры, и в результате ухудшается охлаждение. На алюминии это проявляется особенно заметно: стружка начинает налипать еще быстрее, потому что она уже не попадает в чистую жидкость.
В технических описаниях хлорсвободных полусинтетик для алюминия встречается формулировка «demulsibility» или «tramp oil rejection»: это значит, что в составе есть соединения, которые либо активно отталкивают масло (оно само оседает на дно), либо позволяют маслу быстро отделяться центрифугой или отстаиванием. На практике это означает, что срок стабильности СОЖ в ванне увеличивается на 20–30 % по сравнению с универсальной смазкой.
Рабочая концентрация 6–9 % и контроль по Brix
Для большинства хлорсвободных полусинтетик, рекомендуемых для алюминия, рабочая концентрация составляет 6–9 %. Это ниже, чем для стальных полусинтетик (часто 8–12 %), потому что отсутствие хлора и серы компенсируется более активными органическими ингибиторами. Если приготовить смазку на 15 %, это не улучшит результаты, а только увеличит расход и может привести к неправильной эмульсии - жидкость будет мутная, но не стабильная.
Контроль концентрации ведут по рефрактометру: диапазон по Brix для алюминиевых полусинтетик обычно составляет 3,7–5,6. Это значит, что при разведении нужно использовать деионизированную или обратноосмотическую воду, а не водопроводную. Обычная вода содержит минеральные соли и хлориды, которые искажают показание рефрактометра и изменяют pH эмульсии. Кроме того, деионизированная вода способствует лучшей стабильности эмульсии и снижает расход концентрата на 5–10 %.
Выбор между полусинтетикой и микроэмульсией для алюминия
Микроэмульсионные СОЖ - это прозрачные (не молочные) жидкости с очень мелкими капельками масла, размером менее одного микрона.
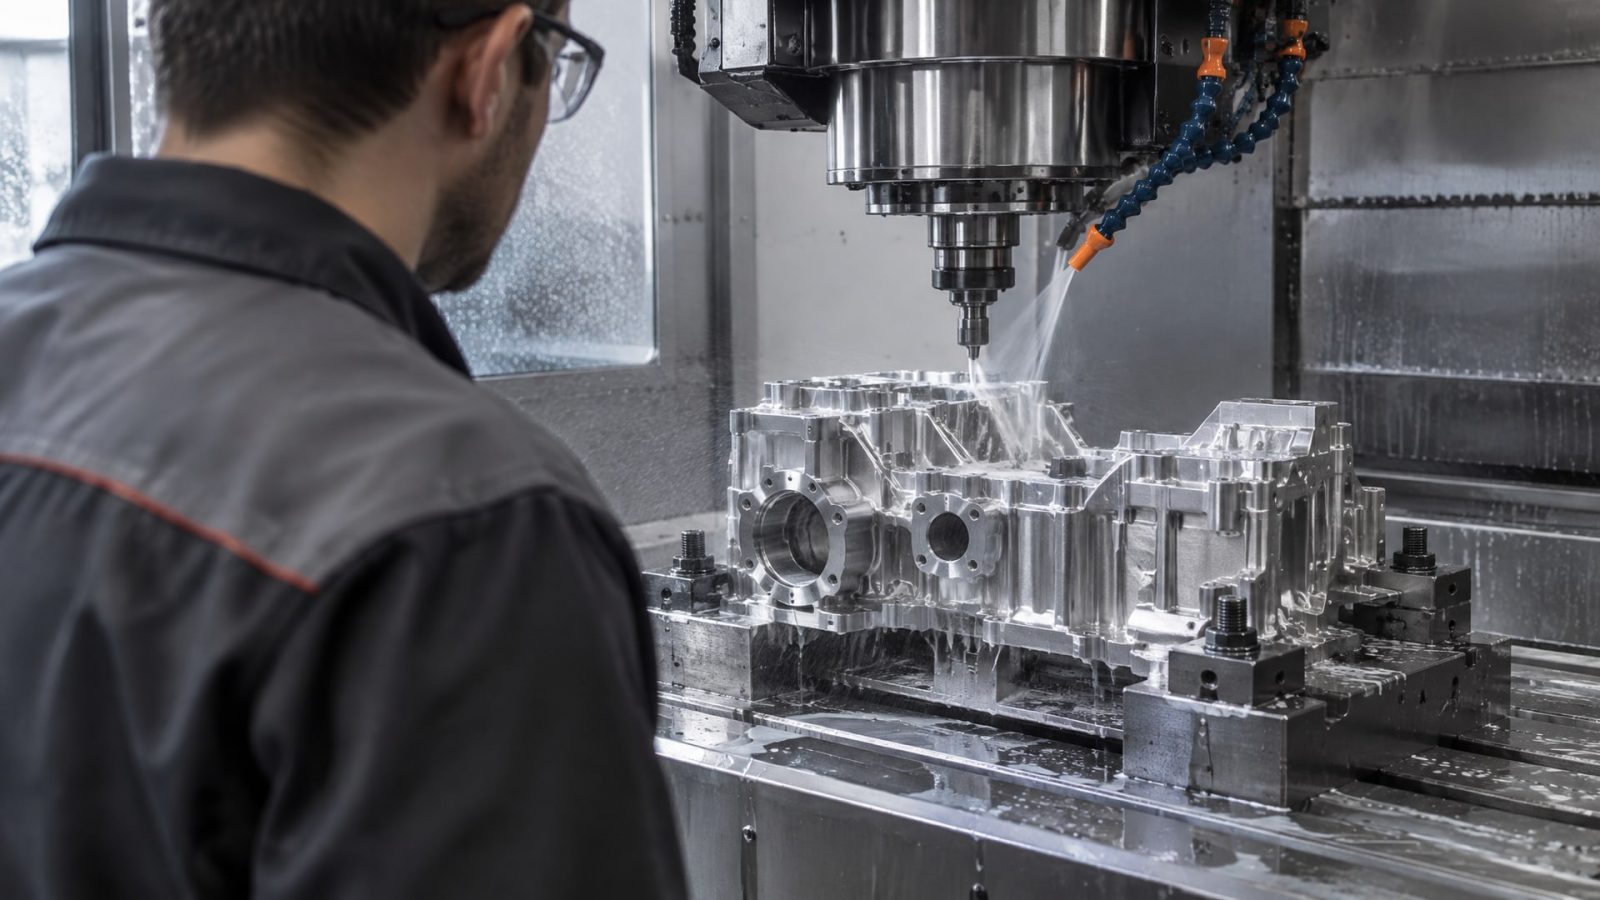
Для алюминия микроэмульсии имеют специфические преимущества: они дают лучшую видимость зоны резания (важно для контроля качества отделки), лучше охлаждают за счет большей поверхности контакта, и образуют более стабильную пленку на режущей кромке. Однако микроэмульсии требуют более строгого контроля: их нельзя смешивать с маслом (они мгновенно разрушаются), система ванны должна быть герметичной, и рабочая концентрация обычно уже - например, 4–6 %.
Полусинтетические СОЖ (которые дают молочно-белую эмульсию) более прощают нарушения: они менее чувствительны к попаданию машинного масла, работают в более широком диапазоне концентраций, и их проще удалять со станков при смене в конце смены. Для большинства производств с циклической обработкой алюминия полусинтетика - это оптимальный выбор. Микроэмульсия рекомендуется, только если есть требование к прозрачности жидкости (например, при полировке алюминия или чистовой обработке высокого класса точности).
Проверка совместимости и контроль качества
Перед тем как запустить новый состав в производство, нужно проверить несколько моментов.
Согласование со спецификацией станка и системы охлаждения
Если на заводе используется централизованная система охлаждения (один бак, от которого раздается СОЖ ко всем станкам), нужно убедиться, что новая полусинтетика совместима с уплотнениями системы. Хлорсвободные полусинтетики на основе органических базовых масел редко вызывают разбухание резины, но проверить все равно стоит: запросить у поставщика информацию о совместимости с материалами уплотнений (обычно это EPDM, NBR, FKM). Также важно проверить, совместима ли смазка с антикоррозионными присадками, уже находящимися в системе, если переход идет с одного состава на другой. Смешивание несовместимых СОЖ приводит к разрушению эмульсии и выпадению осадка.
Стандартные физико-химические показатели
В техническом описании новой СОЖ должны быть указаны результаты испытаний по ASTM E1868-10 (тест на пенообразование) и ASTM D93-08 (вспышка). Кроме того, полезно требовать результаты по коррозионной защите: ASTM B117 (соляной туман) и ASTM D1264 (водоотделение). Для алюминия критичным показателем является отсутствие потемнения после хранения детали, обработанной такой СОЖ, в течение 24 часов на воздухе. Некоторые поставщики проводят дополнительный тест: погружение алюминиевых образцов в свежую смазку на 48 часов с последующей визуальной оценкой на пятна.
Пилотный запуск на одном станке
Лучше всего начать с одной фрезерной машины. Приготовить СОЖ согласно рекомендациям (концентрация 6–9 %, использовать DI или RO воду), залить в ванну и обработать серию из 5–10 деталей. Проверить: - качество поверхности детали (отсутствие пятен, рисок от стружки); - время переделки инструмента (если с прежней СОЖ инструмент работал 2 часа, он должен работать не меньше); - чистоту жидкости после обработки (стружка должна хорошо выполаскиваться).
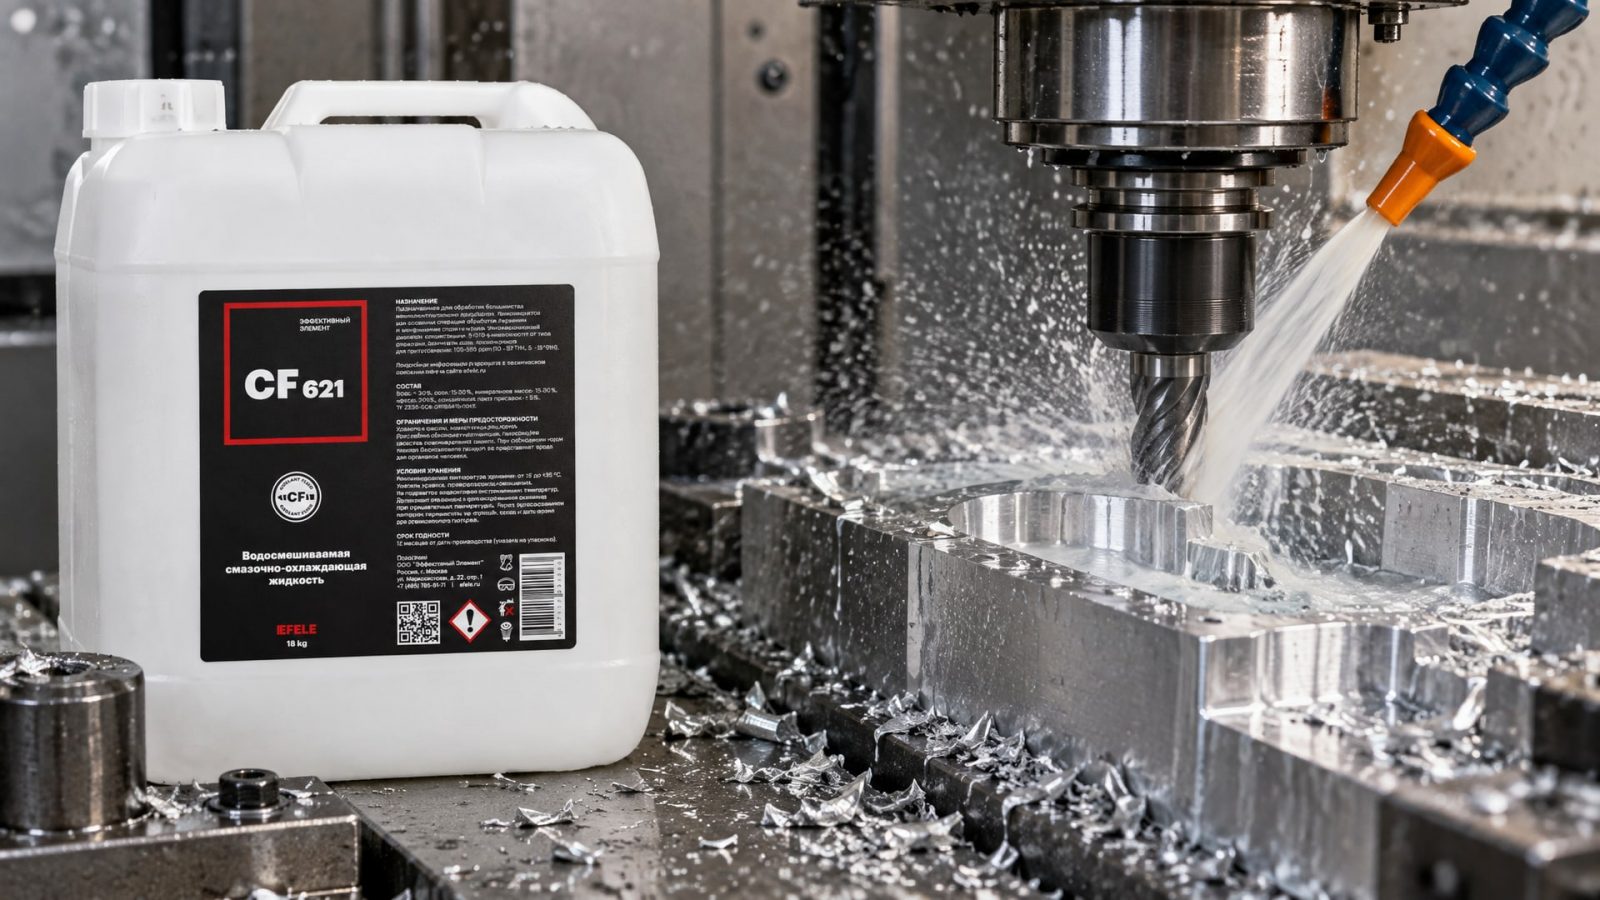
Если все хорошо, можно переходить на полный парк станков. EFELE CF-621, полусинтетическая универсальная СОЖ, часто применяется именно в таком режиме: закупщик заказывает канистру, проверяет на паре станков, и если результаты совпадают с ожидаемыми, переходит на постоянную закупку. На производстве это экономит время и снижает риск, потому что один пилотный запуск обычно занимает одну смену, а проблемы выявляются до того, как смазка будет залита во все ванны.
Обезжиривание и подготовка системы при переводе на новую СОЖ
Если до этого на производстве использовалась другая СОЖ (например, универсальная минеральная или полусинтетика на других базовых маслах), при переводе на хлорсвободную полусинтетику рекомендуется провести частичное обезжиривание системы.
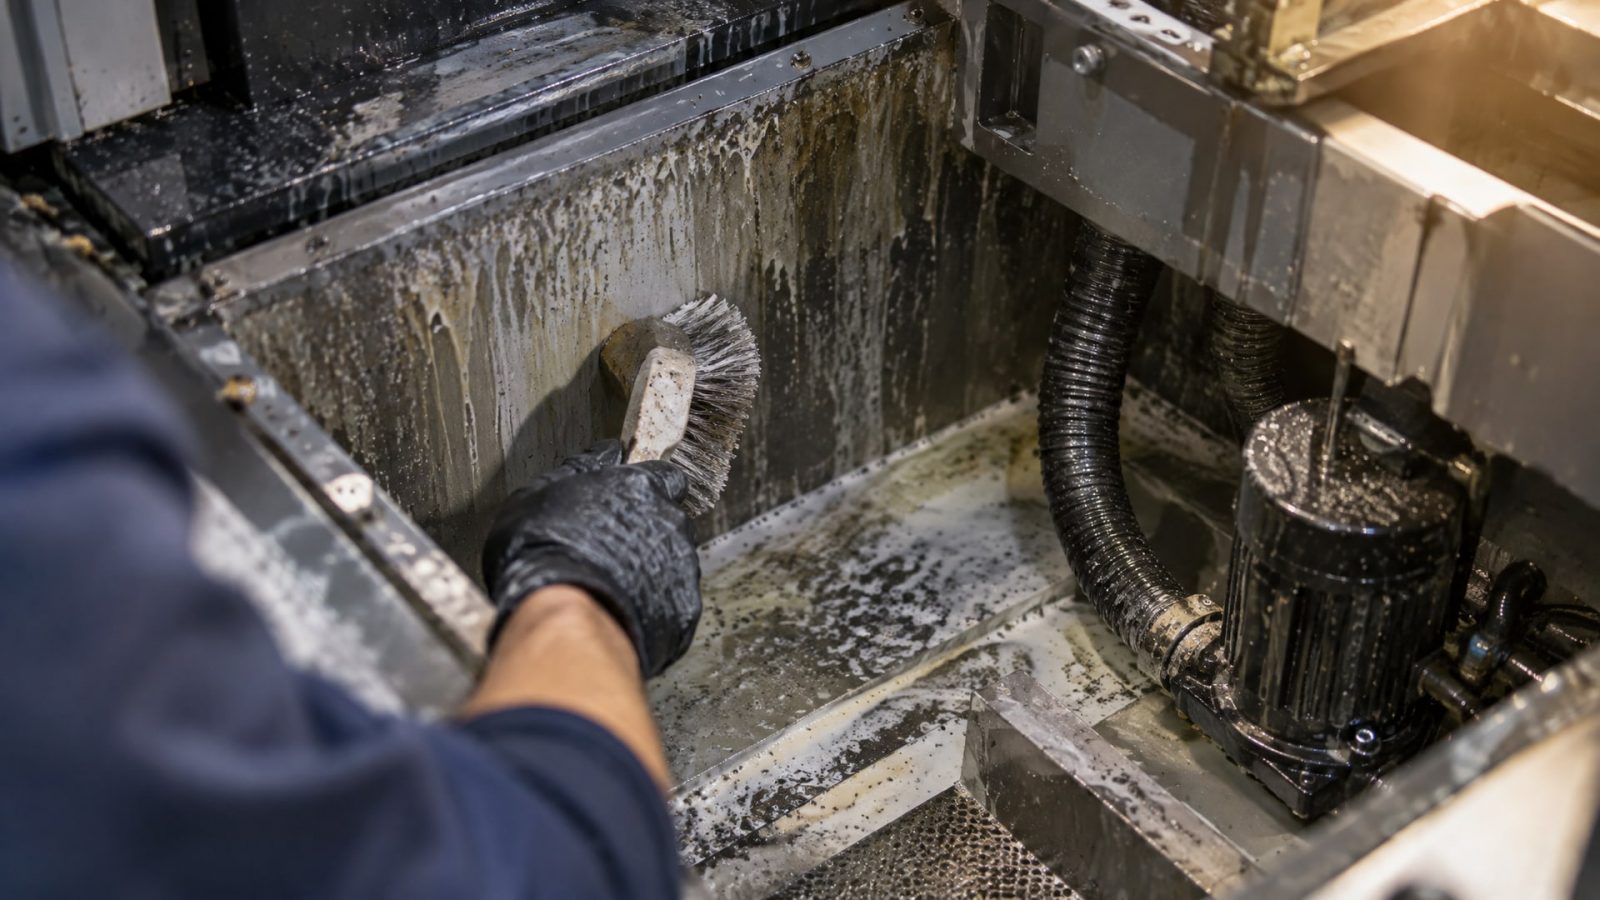
Это особенно важно, если старая смазка содержала хлор или серу.
Процедура простая: слить большую часть старой жидкости, оставить 10–20 % в ванне, залить новую и дать системе поработать при холостом ходу 30–40 минут. За это время новая СОЖ смешается со старой, ингибиторы начнут защищать поверхности, и система постепенно перейдет на новый состав. После этого профильтровать жидкость через картридж (если есть система фильтрации) и начать работать. Полный переход произойдет естественным образом в течение 5–7 дней, по мере срабатывания запасов старой смазки.
Если в цехе есть требование к максимальной чистоте (например, для авиакосмических деталей), можно провести полное обезжиривание: слить всю жидкость, промыть ванну слабым щелочным раствором (например, 2–3 % раствором натрия), ополоснуть DI водой и заполнить новой СОЖ. Это занимает 1–2 часа простоя, но гарантирует, что в системе не останется следов старого состава.
Часто задаваемые вопросы
Можно ли использовать обычную водопроводную воду для разведения СОЖ для алюминия?
Технически возможно, но нежелательно. Водопроводная вода содержит хлориды, жесткость и другие минеральные примеси, которые нарушают стабильность эмульсии и изменяют pH. Рефрактометр покажет неправильное значение, а реальная концентрация будет ниже требуемой. Кроме того, минеральные соли способствуют коррозии алюминия. Деионизированная или обратноосмотическая вода стоит немного дороже, но снижает расход смазки на 5–10 % и продлевает срок стабильности эмульсии на 20–30 %.
Нужна ли хлорсвободная СОЖ, если обрабатывать только мягкие алюминиевые сплавы серии 1000–3000?
Да, рекомендуется. Даже мягкие сплавы чувствительны к пятнообразованию при контакте с хлором. Кроме того, на мягких сплавах стружка может быть еще более вязкой и налипающей, чем на твердых, поэтому низкопенное поведение и хорошая смазываемость (которые дают специализированные составы) важны еще больше.
Как часто нужно менять или освежать СОЖ для алюминия в ванне?
При правильной фильтрации и контроле срок стабильности полусинтетической хлорсвободной СОЖ составляет 6–12 месяцев непрерывного использования. Если в цехе циклическая обработка (станок работает 8 часов в сутки), смазку рекомендуется проверять каждые 2 недели: смотреть на визуальное состояние (прозрачность, наличие осадка), проверять pH (должен быть в диапазоне 8,5–9,5), и контролировать концентрацию по рефрактометру. Если концентрация упала ниже минимума, долить концентрат. Если pH вышел за пределы нормы, провести частичную замену (слить 20–30 % жидкости, долить новую).
Может ли хлорсвободная СОЖ оставлять пятна на готовых деталях из алюминия?
Правильно подобранная хлорсвободная СОЖ не должна оставлять пятна. Если пятна появляются, это может быть по трем причинам: смешивание с хлорсодержащей смазкой (остатки на инструменте или в ванне), неправильная концентрация (слишком жидкая эмульсия не дает защиты от коррозии), или длительное хранение деталей без защиты. После обработки детали нужно либо сразу промыть в горячей воде, либо покрыть тонким слоем масла для временной защиты. Если пятна появляются именно на этапе хранения в цехе, проверить состав СОЖ и убедиться, что в ванне нет остатков старой смазки.
Совместима ли хлорсвободная полусинтетика с системой центробежной очистки (сепаратором)?
Да, совместима и даже рекомендуется. Хлорсвободные полусинтетики обычно имеют лучшие показатели по отделению трампового масла (demulsibility), чем универсальные составы. Центробежный сепаратор еще лучше справляется с отделением масла, если смазка специально разработана для этого. При использовании сепаратора срок стабильности СОЖ может увеличиться до 18–24 месяцев.
Заключение
Выбор полусинтетической хлорсвободной СОЖ для фрезерования алюминия - это ключевой фактор стабильности производства. Главное правило: не экономить на специализированном составе, потому что универсальная смазка потребует частой смены инструмента, чаще даст дефекты на деталях, и в итоге обойдется дороже. Проверить совместимость состава по наличию заявлений о chlorine-free, low foam и non-ferrous compatibility, убедиться, что рабочая концентрация находится в диапазоне 6–9 % (по Brix 3,7–5,6), и провести пилотный запуск на одном станке перед полным внедрением.
Следующий шаг: запросить у поставщика техническое описание (TDS) пригодной для вашего парка станков полусинтетической СОЖ, уточнить возможность малого заказа для пилотной проверки, и согласовать со сметой поставок. На практике переход на правильный состав окупается за счет снижения расхода инструмента и улучшения качества уже в течение первого месяца использования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазки H1 и аудит HACCP связаны, и что нужно для успешной сертификации пищевого производства.
Узнайте, как выбрать уплотнения и герметики для герметизации труб в агрессивных средах, чтобы предотвратить утечки и обеспечить безопасность.
Узнайте, как правильно выполнить восстановление пластика салона автомобиля, используя проверенные методы очистки, смазки и защиты для долговечного результата.