
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений под нагревом - одна из ключевых задач в промышленности, энергетике, автомобилестроении и сервисе. При температурах выше 150 °C обычные материалы теряют эластичность, а давление расширения металла создает угрозу разгерметизации. Выбор высокотемпературного герметика определяет надежность всей системы: будь то трубопровод с паром, масляный картер, дымоход или фланцевое соединение.
Статья рассказывает, какие типы герметиков выдерживают экстремальный нагрев, как правильно их применять, на какие параметры смотреть вместо названия или цвета, и какие ошибки приводят к протечкам. Информация нужна инженерам, закупщикам, мастерам ремонтных служб и всем, кто ответствен за герметизацию соединений.
Анаэробные герметики для резьбы: когда и почему они выбираются
Анаэробные герметики - стандартный выбор для герметизации резьбовых трубных соединений на производстве и в сервисе.
Они полимеризуются (твердеют) в отсутствие воздуха, в узком зазоре между витками резьбы, и образуют прочный и эластичный шов. Для высокотемпературных применений производители выпускают специальные марки, рассчитанные на +200 °C и выше.
Типовой анаэробный герметик работает в диапазоне от −55 °C до +150 °C, но высокотемпературные составы держат до +204 °C при долговременной нагрузке. Именно такой подход используют на трубопроводах пара, горячего масла, теплоносителя в промышленных печах и котельных.
Преимущество в том, что анаэробный герметик не требует зажима прокладок, не вытекает при сборке, и соединение остается разборным - инструментом обычного размера можно развернуть фитинг и заново собрать его. Правда, есть и условия: поверхность должна быть абсолютно чистой и обезжиренной, а нанесение требует опыта, чтобы не переполнить резьбу и не замедлить отверждение.
Силиконовые герметики: диапазон температур и назначение
Высокотемпературные силиконовые герметики - это совсем другой класс материалов.
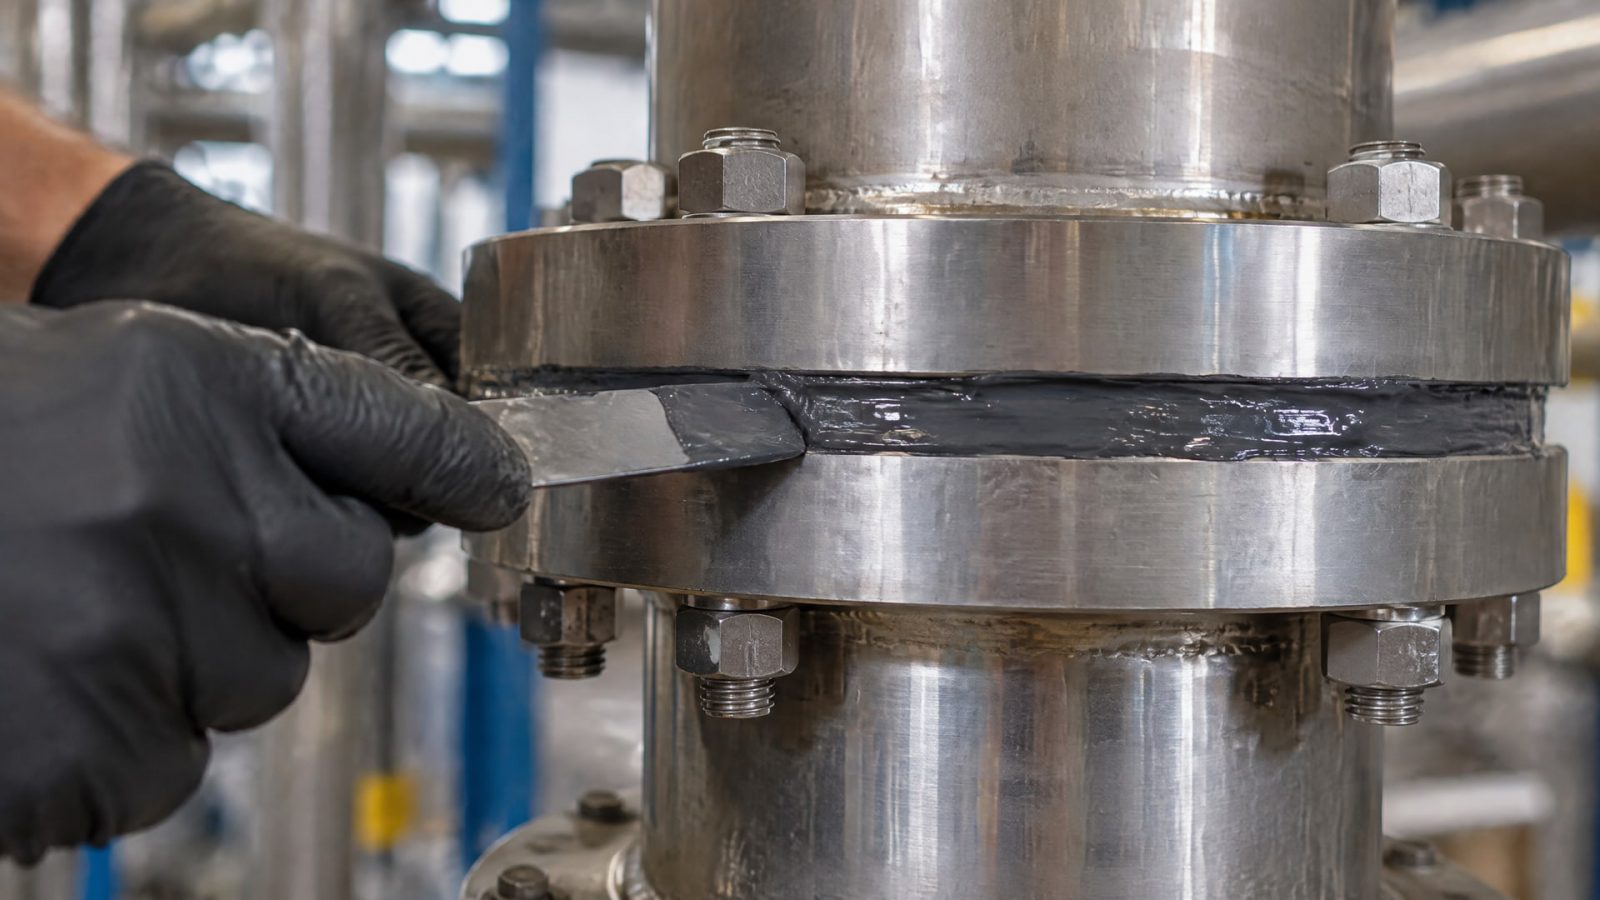
Они подходят для герметизации корпусов, фланцев, печей, дымоходов и составных швов металлических конструкций. Рабочий диапазон таких составов начинается с −60 °C и может достигать +250–+260 °C при постоянной работе, а кратковременные температурные пики отдельные продукты выдерживают до +300–+350 °C.
Силиконовые герметики остаются эластичными после отверждения, приспосабливаясь к тепловому расширению и сжатию материала. Они устойчивы к старению под ультрафиолетом и кислороду, поэтому часто используются на открытых участках печей и дымоходов.
Однако силиконовые герметики не рекомендуют для герметизации резьбовых трубных соединений с большим давлением: они не обладают той адгезией к металлу и механической прочностью на сдвиг, которые требуются для витков резьбы. Для резьбы специализированные анаэробные составы подходят намного лучше.
Важно различать «длительную рабочую температуру» (continuous/service temperature) и кратковременный пик: один и тот же силиконовый герметик может выдержать +300 °C несколько часов, но не рассчитан на постоянную эксплуатацию при этой температуре. В технической карте (TDS) должны быть указаны оба параметра.
Критические ошибки при герметизации горячих резьб
Неправильное применение герметика приводит к протечкам, потере прочности соединения и дорогостоящему простою оборудования.
Вот основные ошибки:
Недостаточная очистка и обезжиривание
Масло, грязь и остатки старого герметика блокируют доступ кислорода в глубину резьбы и замедляют полимеризацию анаэробного состава. Практически все техкарты анаэробных герметиков содержат прямой пункт: очистить металл щеткой, удалить пыль сжатым воздухом и обезжирить растворителем. Если этап пропущен, герметик может вообще не затвердеть или дать слабый шов.
Нанесение на всю поверхность резьбы или слишком много материала
Многие думают: чем больше герметика, тем герметичнее. На самом деле нужно наносить только в зону зацепления витков (ведущие 2–3 витка) и в необходимом количестве. Избыток препятствует нормальной сборке, может выдавливаться при завинчивании, замедляет отверждение и даже нарушает герметичность.
Включение системы до полного отверждения
Анаэробные герметики в первые минуты дают только первичную фиксацию резьбы. Полная механическая прочность и герметичность под нагрузкой формируются за 24 часа или дольше, в зависимости от состава, толщины пленки и температуры окружающей среды. Если включить давление раньше, герметик не успеет достичь нужной прочности, и соединение может протечь.
Использование универсального герметика вместо специализированного
Бытовой герметик или универсальный силикон не рассчитаны на высокотемпературные режимы и резьбовые нагрузки. Для печей, дымоходов и трубопроводов нужно смотреть паспорт продукта и выбирать состав именно для требуемого температурного диапазона и типа соединения.
Игнорирование активатора для пассивных металлов
На нержавеющей стали, алюминии и оцинкованных поверхностях анаэробный герметик может полимеризоваться медленнее или вообще не затвердевать без активатора (праймера). Если техкарта рекомендует активатор - нужно использовать его, а не полагаться на то, что «обычно все работает и без него».
Как правильно герметизировать резьбовое соединение
Процесс герметизации анаэробным составом состоит из нескольких шагов, и каждый влияет на результат:
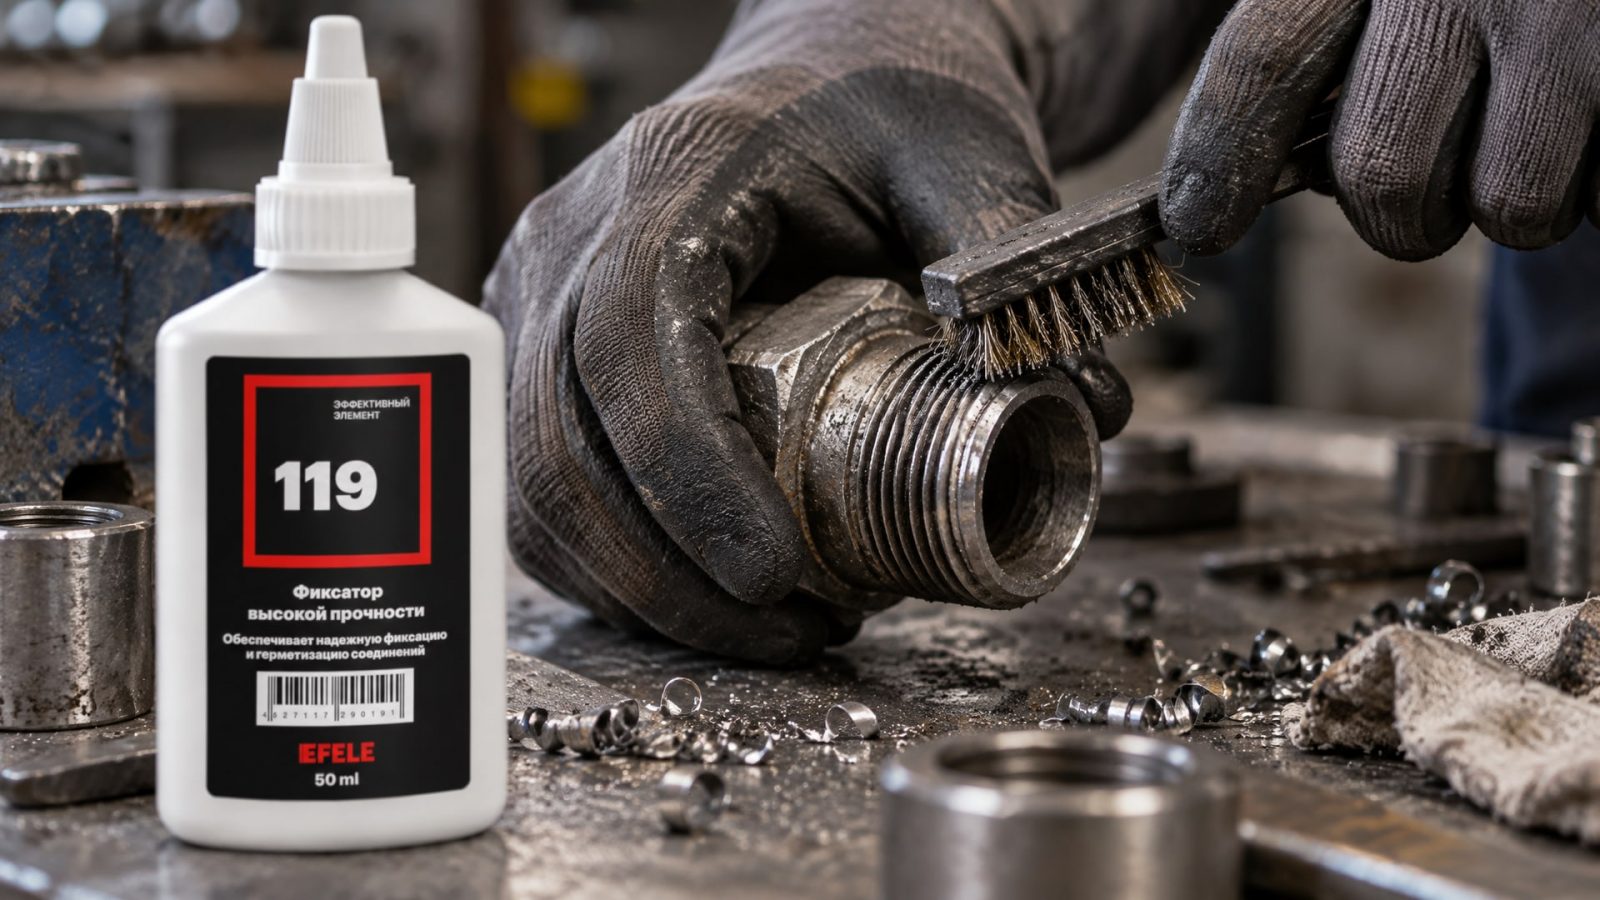
Подготовка. Очистить обе части резьбовой пары механически - щеткой или ершом удалить ржавчину, отложения и остатки старого герметика. Обезжирить растворителем (ацетон, спирт) и дать испариться. Если это нержавейка или алюминий, нанести активатор на внешнюю резьбу или в отверстие.
Нанесение герметика. Выдавить состав на ведущие 2–3 витка наружной резьбы или в соответствующие зоны соединения, в количестве достаточном для заполнения зазоров, но без избытка. При герметизации особо высокотемпературных резьб, работающих при +200 °C и выше, убедиться, что состав проникает в глубину витков.
Сборка. Завинтить соединение со средним усилием (по нормальной технологии, без перетяга). Герметик будет выдавливаться из зазоров - излишки удалить после сборки (не протирать все подряд, а убрать только явные подтеки).
Выдержка. Дождаться первичной фиксации (обычно 10–30 минут при комнатной температуре), а затем полного отверждения (24 часа и более). Только после этого систему можно нагружать давлением и температурой.
Для герметизации соединений, которые во время работы испытывают знакопеременные нагрузки, тепловой стресс или вибрацию, критично использовать состав, рассчитанный именно на эти условия. EFELE 119 применяется для особо ответственных резьбовых узлов, которые нужно герметизировать при температурах до +280 °C, что выше типовых пределов обычных высокотемпературных анаэробных герметиков и подходит для экстремальных применений.
Выбор герметика по типу соединения и температурному режиму
При выборе между анаэробным и силиконовым герметиком нужно четко определить, что герметизируется:
| Тип соединения | Рекомендуемый герметик | Типовой диапазон температур | Причина |
|---|---|---|---|
| Трубная коническая резьба, давление до 200 бар | Анаэробный резьбовой | −55 до +150 °C (обычный), до +200 °C (высокотемпературный) | Специальная адгезия к витам, герметичность под давлением |
| Резьбовое соединение на металле без повышенного давления | Анаэробный резьбовой | −55 до +150–+200 °C | Простота применения, разборность, надежность |
| Фланцевое соединение, шов на корпусе | Силиконовый высокотемпературный | −60 до +250–+260 °C | Эластичность, устойчивость к тепловому циклированию |
| Дымоход, печь, открытые панели | Силиконовый высокотемпературный | Кратковременные пики до +300–+350 °C | Стойкость к окислению, долговечность на воздухе |
| Герметизация под особо высокую температуру (>200 °C постоянно) | Специальный анаэробный высокотемпературный | До +204–+280 °C | Повышенная термостойкость матрицы |
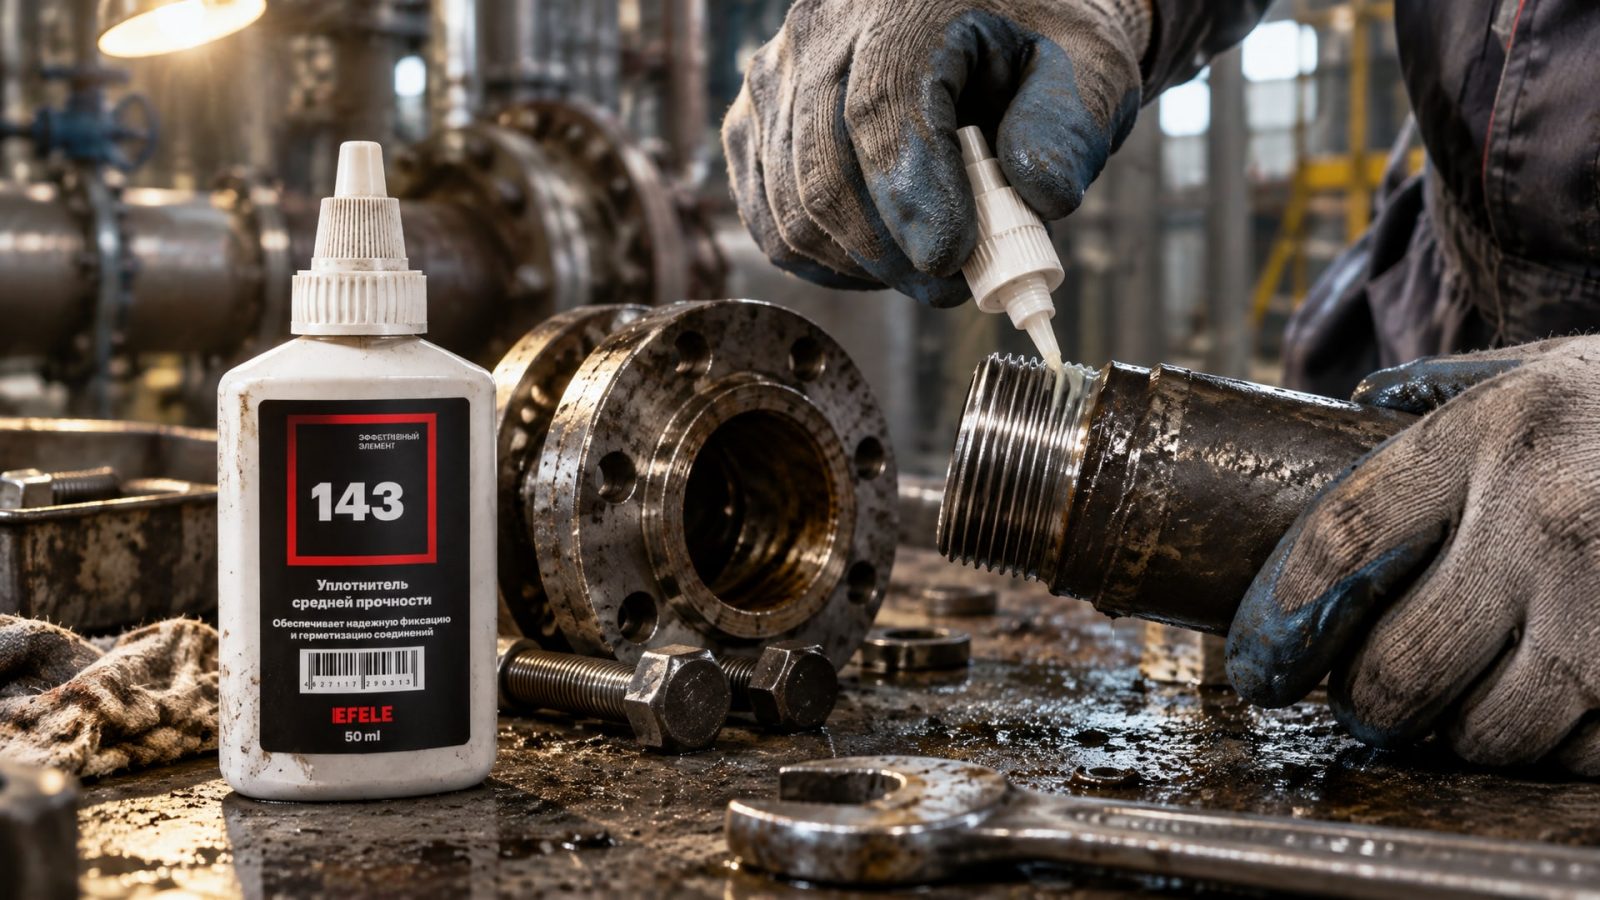
При герметизации фланцевых соединений, работающих в условиях высоких температур, подойдет термостойкий гелеобразный анаэробный жидкий уплотнитель EFELE 143, который обеспечивает герметичность за счет вязкой консистенции и хорошей адгезии к металлу фланца.
Температурные характеристики: на что смотреть в техкартах
Техническая карта (TDS) высокотемпературного герметика должна содержать следующие параметры:
Длительная рабочая температура (Service/Continuous Temperature). Это максимальная температура, при которой материал может работать неограниченное время без потери основных свойств. Для анаэробных герметиков это часто +150 °C, для специальных марок - до +200 °C. Для силиконов - до +250–+260 °C.
Кратковременная температура (Short-term/Peak Temperature). Пиковая температура, которую герметик выдерживает ограниченное время (обычно минуты или часы). Она всегда выше длительной температуры; для силиконов может быть +300–+350 °C, но это не значит, что герметик рассчитан на постоянную работу при такой температуре.
Минимальная температура. Как правило, −50…−60 °C.
Время отверждения при комнатной температуре. Для анаэробных герметиков - от 10 минут (первичная фиксация) до 24 часов (полная прочность).
Совместимость с материалами. Указывается, с какими металлами, резинами и пластиками состав совместим. Для высокотемпературных герметиков обычно указаны сталь, нержавейка, алюминий.
Химстойкость. Какие жидкости (масло, вода, пар, кислоты, щелочи) не разрушают герметик. Это критично для трубопроводов с агрессивными средами.
Цвет герметика (красный, черный, прозрачный) не является стандартом термостойкости и служит только для различия марок внутри линейки. Выбор должен основываться на числовых параметрах паспорта, а не на цвете.
Частые вопросы при выборе высокотемпературного герметика
Подходит ли красный высокотемпературный герметик для всех горячих резьб?
Красный цвет часто используют для обозначения высокотемпературного резьбового герметика, но это лишь условность производителя. Один красный состав может работать до +150 °C, а другой - до +204 °C. Нужно смотреть паспорт продукта, а не опираться на цвет. Точно так же черный герметик может быть как универсальным, так и специализированным для печей.
Можно ли герметизировать силиконовым герметиком резьбовые соединения трубопровода?
Силиконовый герметик не имеет необходимой адгезии и механической прочности для резьбовых соединений под давлением. Он может использоваться для герметизации корпусов и фланцев, но для резьбы нужен специализированный анаэробный герметик, рассчитанный на нагрузки сдвига между витками.
Нужно ли дополнительно обрабатывать резьбу перед нанесением высокотемпературного герметика?
Да, обязательно. Резьба должна быть очищена от грязи, ржавчины и масла, затем обезжирена растворителем. Если это пассивный металл (нержавейка, алюминий), необходимо применить активатор, который ускоряет полимеризацию анаэробного герметика. Без этой подготовки качество герметизации будет низким.
Что делать, если герметик в картридже не выходит или выходит очень трудно?
Это может быть признак загустевания состава от времени, низкой температуры окружающей среды или неправильного хранения. Герметик нужно хранить в герметичной упаковке при температуре 15–25 °C и сроке годности не более 2–3 лет. Если состав застыл, подогреть картридж (не кипятком, а теплой водой) до комнатной температуры.
Как удалить остатки старого герметика перед новой герметизацией?
Остатки старого герметика удаляют механически: щеткой из металла или нейлона, ершом, или соскребают с помощью деревянного или пластикового инструмента (чтобы не повредить резьбу). После механической очистки нужно обезжирить поверхность растворителем и дать ему полностью испариться. Только после этого наносить новый герметик.
Заключение
Герметичность резьбовых соединений при высоких температурах - это результат правильного выбора материала и соблюдения технологии нанесения. Для резьб работают анаэробные герметики до +200–+204 °C, для фланцев и швов - силиконовые до +250–+260 °C. Цвет не определяет качество, а параметры техкарты (рабочая температура, время отверждения, совместимость) - определяют.
Чтобы обеспечить герметичность, нужно очистить и обезжирить поверхность, нанести герметик в нужное количество в зону зацепления, правильно собрать соединение и дождаться полного отверждения перед нагружением. Следующий шаг - получить техническую карту выбранного герметика и сверить его параметры с требованиями вашего оборудования: температурный диапазон, материал детали, давление, среда, в которой работает соединение, и время отверждения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте фиксатор резьбы разъемный правильно: узнайте, как подобрать состав для легкого демонтажа стандартным инструментом.
Узнайте, как правильно организовать замену масла H1 на производстве, минимизируя риски и затраты на промывку системы.
Проникающая смазка для резьбовых соединений поможет ослабить закисшую гайку без срыва грани и дорогостоящего ремонта.