
Испытание в соляном тумане: как фосфатирование и оксидирование влияют на коррозионную стойкость
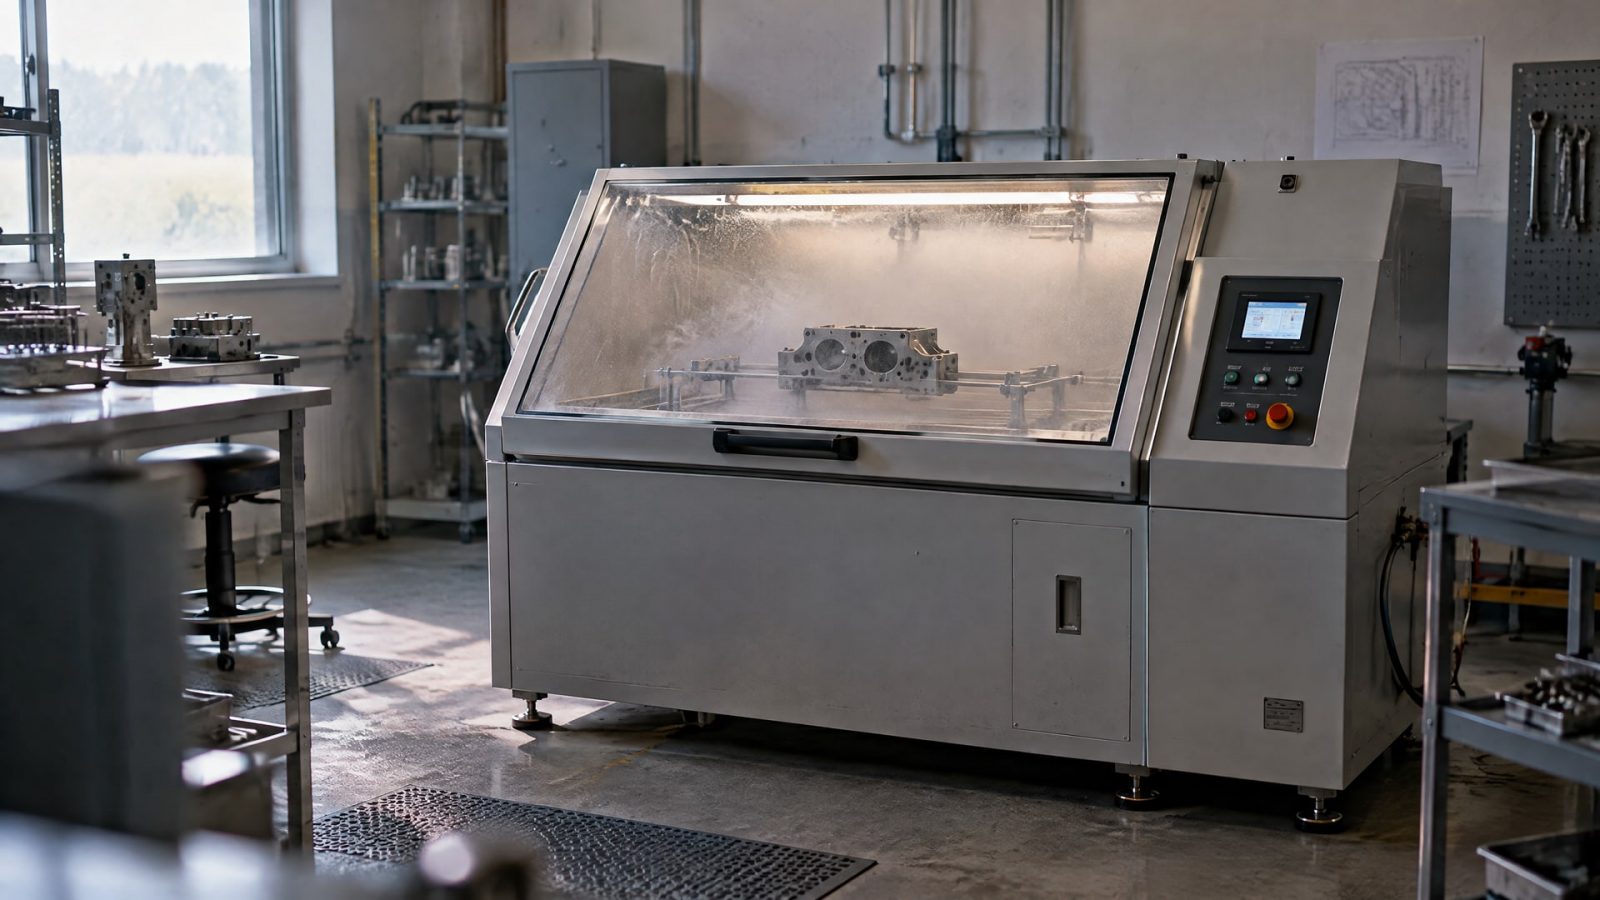
Испытание в соляном тумане помогает сравнить коррозионную стойкость материалов и систем покрытий в заданных лабораторных условиях. Фосфатирование обычно работает как подготовительный или промежуточный слой, а оксидирование создает тонкую защитную пленку. Итог зависит не только от способа обработки, но и от подготовки поверхности, последующих слоев и критериев оценки.
Статья полезна инженерам, техническим специалистам и закупщикам, которым нужно выбрать обработку и правильно задать испытания. Разберем режимы соляного тумана, роль фосфатирования и оксидирования, применимые стандарты и ограничения результатов: почему число часов в камере нельзя напрямую переводить в срок службы изделия.
Что показывает испытание соляным туманом
Испытания на соляной туман моделируют воздействие коррозионной среды в лаборатории и позволяют оценивать поведение образцов при заданном режиме.
Они полезны для сравнительной проверки покрытий и технологических решений, но не воспроизводят все условия эксплуатации. Поэтому результат испытания сам по себе не предсказывает, сколько прослужит деталь на открытом воздухе или в конкретном производственном процессе.
В ISO 9227:2022 предусмотрены три режима: нейтральный соляной туман (NSS), уксуснокислый соляной туман (AASS) и медно-ускоренный уксуснокислый соляной туман (CASS). Они различаются составом среды и агрессивностью воздействия. Для базовой сравнительной оценки применяют NSS, а AASS и CASS используют для более жесткой проверки покрытий и систем, чувствительных к дефектам и пористости.
Для NSS используют 5% раствор хлорида натрия в нейтральной среде. В российских материалах для этого режима указывают температуру 35 °C и pH около 6,5-7,2. Эти параметры описывают конкретный режим, но не устанавливают, сколько должен длиться тест для любого изделия.
Камера соляного тумана создает контролируемую среду испытания, а не готовую оценку пригодности детали. Чтобы сравнение было корректным, образцы должны проходить испытание по одинаковому протоколу, а результат нужно оценивать по заранее установленным показателям. Иначе одинаковое число часов может сопровождаться разными условиями и не давать оснований для прямого сравнения.
Камера соляного тумана и ГОСТ: как выбрать режим испытаний
При подготовке испытаний сначала определяют, какой режим подходит изделию и какую характеристику требуется проверить.
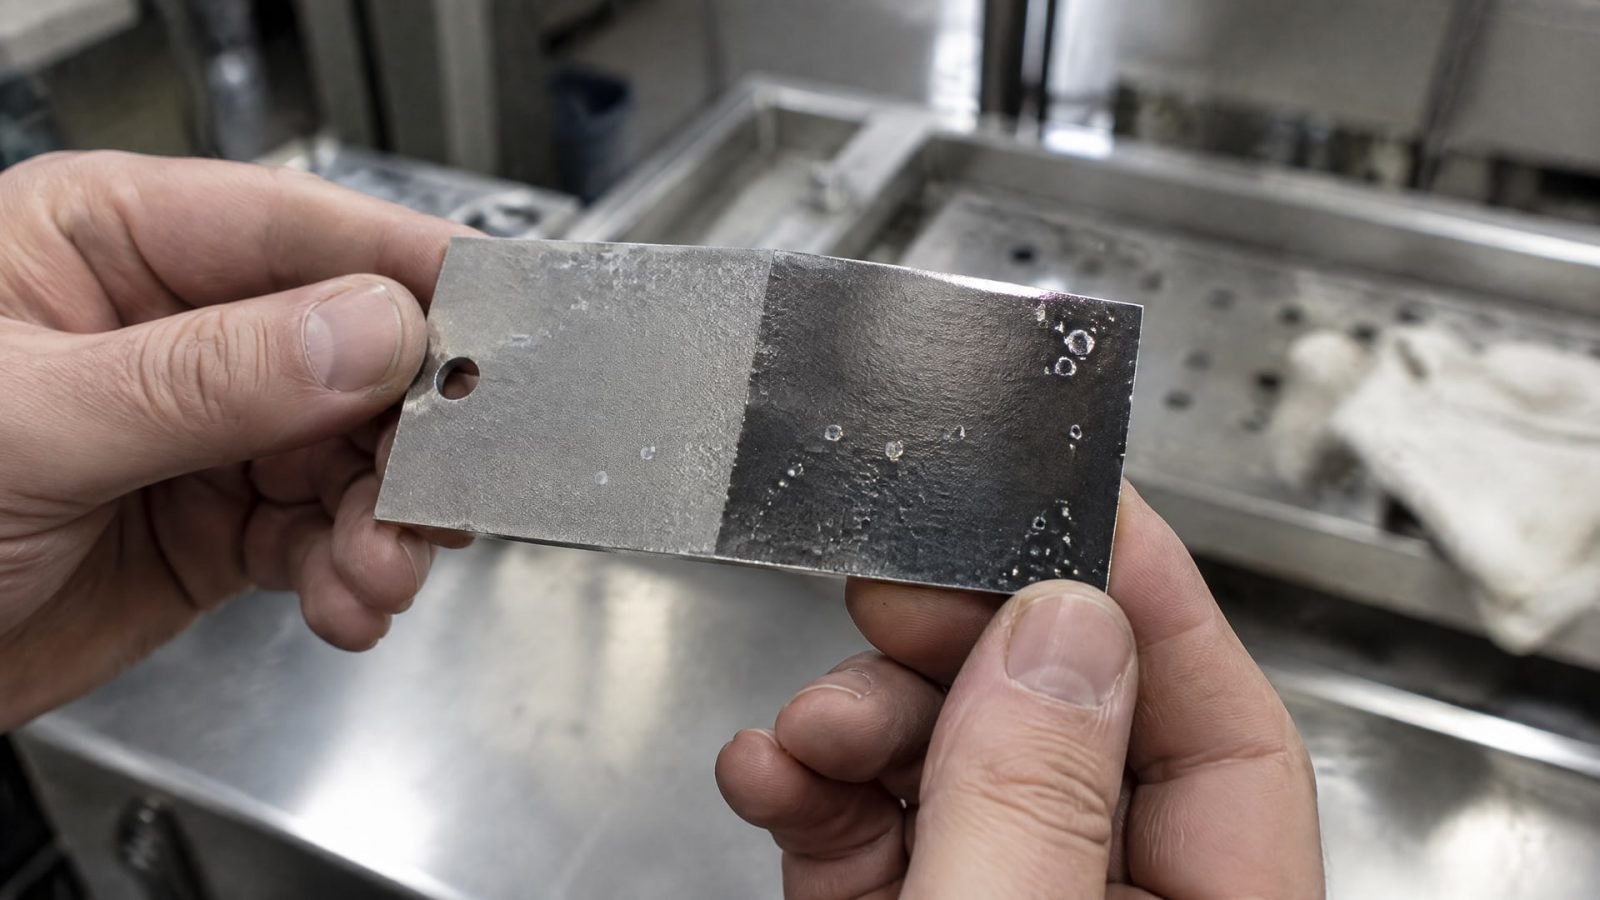
Для этого учитывают назначение детали, вид покрытия и требования нормативной документации на изделие. Формулировка «испытание на воздействие соляного тумана» без указания метода и критерия оценки не дает полного протокола.
ISO 9227:2022 задает условия испытаний в соляном тумане, однако не устанавливает универсальные сроки выдержки и критерии приемки для всех изделий. Их определяют стандарт на конкретную продукцию или техническая спецификация. Поэтому нельзя считать результат успешным или неуспешным только по продолжительности воздействия, если в документации не определено, что именно оценивают.
В российских документах встречается ГОСТ 30630.2.5-2013, связанный с климатическими испытаниями при воздействии соляного тумана. ГОСТ 34388-2018 рассматривает испытания для труб и соединений. Эти документы применяют с учетом области действия: стандарт для определенного вида продукции нельзя автоматически переносить на любое изделие.
Перед передачей образцов на испытание зафиксируйте параметры протокола:
тип тумана: NSS, AASS или CASS;
концентрацию раствора, pH и температуру;
длительность выдержки;
способ оценки коррозии;
критерий приемки, установленный для изделия или системы покрытия.
Такая постановка задачи помогает сопоставлять результаты, а не только числа в протоколах. При необходимости учитывают и другие методы: для промышленных и климатических испытаний солевым туманом упоминаются IEC 60068-2-11 и IEC 60068-2-52. Выбор стандарта зависит от задачи и требований к продукции.
Фосфатирование: подготовка поверхности и защита от коррозии
Фосфатирование применяют как подготовку поверхности и как подслой под смазку, окраску или другое последующее покрытие.
Сам фосфатный слой повышает коррозионную стойкость ограниченно. Существенную роль в итоговой защите часто играет система целиком: качество основания, фосфатный слой и нанесенные поверх него материалы.
Поэтому оценивать фосфатирование коррозия в отрыве от дальнейшей обработки некорректно. Для фосфатированных систем учитывают не только появление коррозии, но и сохранение смазочной пленки, адгезию и равномерность покрытия. Если верхний слой отсутствует или нарушен, результат может отличаться от испытания полноценной многослойной системы.
Особое внимание уделяют этапам до нанесения фосфатного слоя. Подготовка поверхности фосфатирование включает очистку, обезжиривание, удаление окалины и контроль активации. Нарушения на этих этапах могут повлиять на равномерность покрытия и его дальнейшую работу. Поэтому появление коррозии на фосфатированной детали не всегда означает, что причина только в самом способе обработки.
Для корректной проверки задают полный состав испытываемой системы. Если фосфатирование служит базой под краску, масло, полимерное покрытие или консервационную смазку, образец испытывают с тем верхним слоем, который предусмотрен технологией. Отдельно проверяют фосфатированный образец, если нужно оценить вклад именно этого слоя. Эти результаты отвечают на разные вопросы и не должны смешиваться.
Оксидирование: возможности и ограничения защитного слоя
Оксидирование, или чернение, формирует тонкий защитный слой.
Обработку применяют для улучшения внешнего вида, уменьшения бликов и как базовую антикоррозионную защиту. Однако по уровню защиты от коррозии оксидирование нельзя без оговорок приравнивать к более толстым конверсионным или лакокрасочным системам.
Для деталей, которым требуется заметная стойкость к влаге и солевым средам, важна последующая пропитка маслом. Без нее защитное действие оксидированного слоя обычно слабее. Поэтому оксидирование защита в протоколе испытаний должна оцениваться в том состоянии, в котором деталь будет эксплуатироваться: с предусмотренной пропиткой или без нее.
Перед испытанием фиксируют, была ли нанесена пропитка и какие элементы системы входят в образец. Если сравнивать оксидированную деталь с пропиткой и образец без нее, результаты покажут свойства разных систем, а не только различия в качестве оксидирования. По той же причине нужно заранее определить способ оценки коррозии и критерий приемки.
В источниках не приведены универсальные нормативные значения по стойкости оксидированного слоя в соляном тумане. Поэтому назначать единый срок испытания или обещать определенное время защиты только по факту оксидирования нельзя. Требования следует брать из документации на изделие или технической спецификации, учитывая условия применения и наличие дополнительного защитного слоя.
Как сравнивать фосфатирование и оксидирование
Фосфатирование и оксидирование решают разные технологические задачи, поэтому выбирать между ними только по результату одного теста не всегда правильно.
Фосфатирование часто служит подготовительным слоем или базой под последующее покрытие. Оксидирование формирует тонкую пленку и может использоваться как базовая антикоррозионная защита, особенно в сочетании с пропиткой маслом.
| Параметр | Фосфатирование | Оксидирование |
|---|---|---|
| Роль в системе | Подготовка поверхности или подслой под смазку, окраску и последующее покрытие | Тонкий защитный слой, в том числе для улучшения внешнего вида и уменьшения бликов |
| Самостоятельная защита от коррозии | Ограниченная; итог зависит от последующих слоев | Обычно ограниченная без дополнительной пропитки |
| Что дополнительно учитывать | Подготовку поверхности, адгезию, равномерность и сохранение смазочной пленки | Наличие пропитки маслом и состояние системы, предъявляемой к испытанию |
| Что испытывать | Фосфатный слой отдельно или в составе полной системы | Оксидированный слой отдельно или с предусмотренной пропиткой |
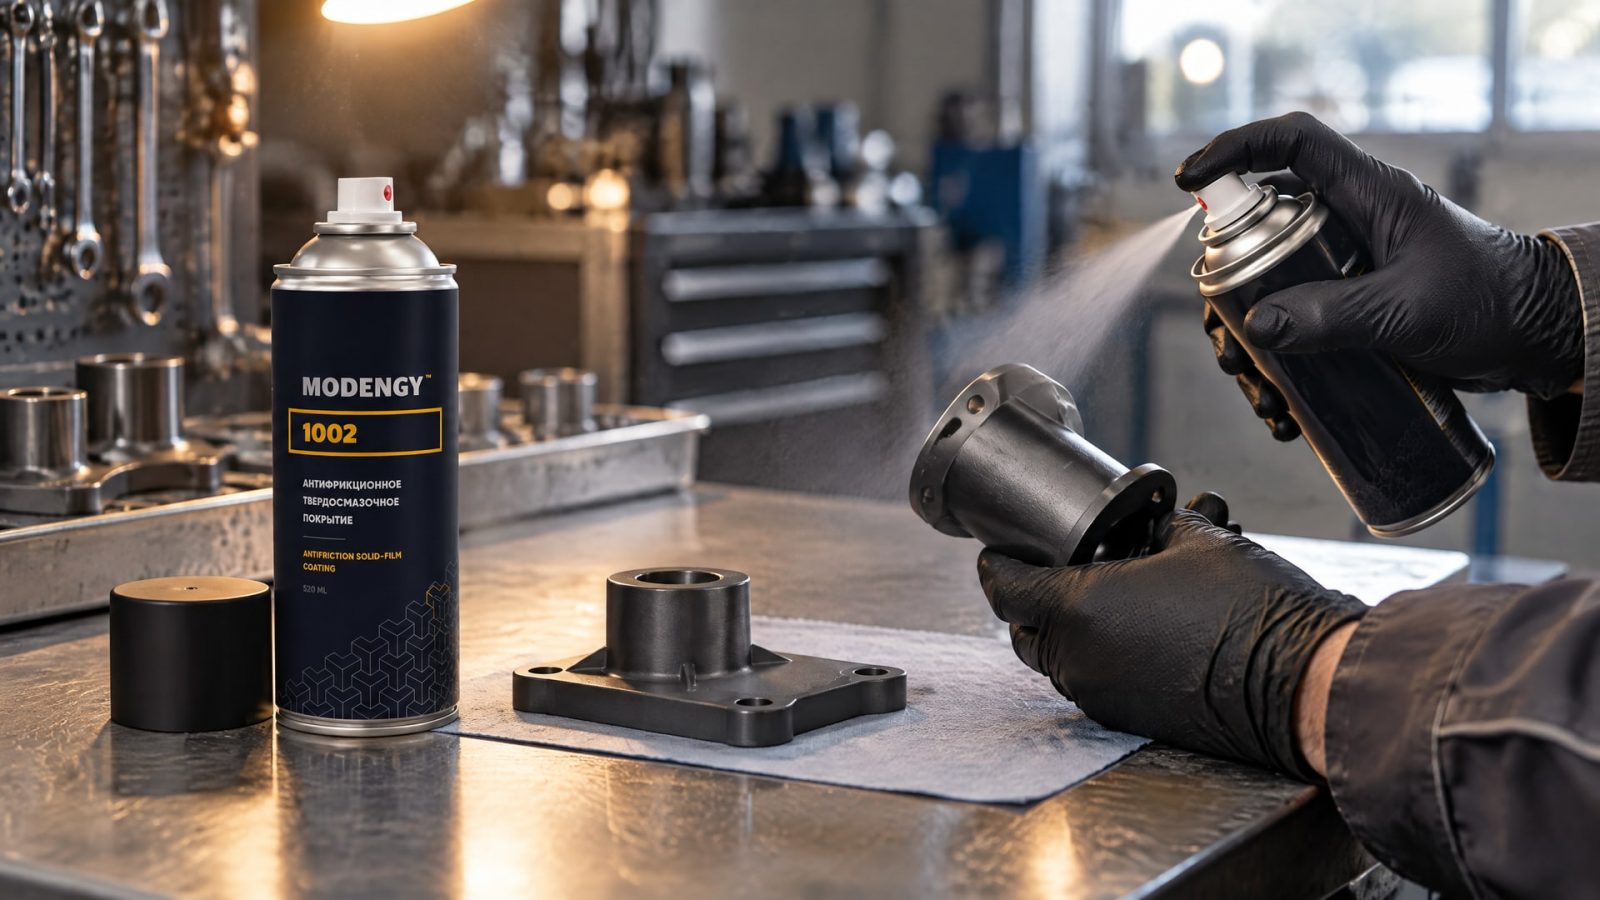
Если изделие испытывают вместе с последующим покрытием, проверяют всю систему. Например, для деталей, где важны одновременно защита от коррозии и снижение трения, используют антифрикционные покрытия. В таких задачах MODENGY 1002 рассматривают как вариант твердосмазочного покрытия: его назначение включает защиту от коррозии и снижение трения. Сравнивать такой результат с фосфатированием или оксидированием следует только при одинаковом протоколе и заранее заданных критериях.
Испытание в камере помогает выявлять различия между образцами, но само по себе не определяет, какая технология подходит производству. Для выбора сопоставляют роль покрытия в узле, требования к изделию и результат по критериям приемки. Если нужно отделить влияние основы от влияния верхнего слоя, испытывают образцы с разным составом системы, сохраняя остальные условия одинаковыми.
Как читать результаты испытаний в камере соляного тумана
Протокол имеет практическую ценность, когда в нем указаны режим, параметры среды, длительность и метод оценки.
Без этой информации нельзя понять, насколько корректно сравнивать результат с другой проверкой. В частности, число часов в камере не следует трактовать как равный срок службы в реальной среде: соляной туман представляет собой ускоренное лабораторное испытание.
Выражение «покрытие выдержало испытание» тоже требует уточнения. Нужно знать, по какому признаку оценивали результат и какой критерий применяли. Для одной задачи важным показателем может быть появление коррозии, для другой при оценке фосфатированной системы учитывают сохранение смазочной пленки, адгезию или равномерность слоя. Универсального критерия для всех изделий ISO 9227 не задает.
При заказе испытания инженер и снабженец могут сверить протокол с документацией на изделие и проверить, совпадают ли фактические условия с требованиями. Если стандарт относится к конкретной продукции, его область применения важнее общего сходства названий. Это особенно важно при выборе между ГОСТ 30630.2.5-2013, ГОСТ 34388-2018 и международными методами испытаний.
Результаты лучше использовать как часть решения: подтвердить выбранную технологию, сравнить варианты обработки или выявить слабое место системы. Если в испытании обнаружена коррозия, анализируют не только тип слоя, но и подготовку поверхности, наличие верхнего покрытия и соответствие режима испытания поставленной задаче. Такой разбор помогает корректировать технологию на основании проверяемых условий, а не одного итогового числа.
Часто задаваемые вопросы
Сколько длится испытание соляным туманом?
Единого срока для всех изделий нет. ISO 9227:2022 описывает режимы и условия испытания, но длительность и критерий приемки обычно задает стандарт на конкретное изделие или техническая спецификация. Поэтому срок нужно определять до испытания, исходя из требований к продукции и цели проверки.
Какой раствор используют для нейтрального соляного тумана?
Для режима NSS применяют 5% раствор хлорида натрия в нейтральной среде. В российских материалах для него указывают температуру 35 °C и pH около 6,5-7,2. Эти параметры относятся к конкретному режиму; для AASS и CASS состав среды отличается.
Фосфатирование полностью защищает металл от коррозии?
Нет. Фосфатирование повышает стойкость ограниченно и часто работает как подготовительный или промежуточный слой. На результат влияют очистка и обезжиривание поверхности, удаление окалины, активация и последующие материалы. Поэтому при проверке важно оценивать как сам фосфатный слой, так и полную систему, предусмотренную технологией.
Можно ли по часам в камере определить срок службы покрытия?
Нет. Испытание в соляном тумане ускоренное и не равно эксплуатации на улице или в производственной среде. Число часов показывает результат при заданных лабораторных условиях. Для его интерпретации нужны режим испытания, способ оценки и критерий приемки, установленный для изделия.
Заключение
Испытание в соляном тумане позволяет сравнить фосфатированные и оксидированные системы при заданных лабораторных условиях, но не дает универсального прогноза срока службы. Фосфатирование обычно служит подготовкой или подслоем, а оксидирование формирует тонкую защитную пленку, для которой важна последующая пропитка. Итоговую стойкость определяет вся система и качество подготовки поверхности.
Следующий шаг перед заказом испытания - зафиксировать режим NSS, AASS или CASS, параметры среды, длительность, способ оценки и критерий приемки в документации. Затем следует сверить выбранный стандарт с типом изделия и испытывать покрытие в той конфигурации, в которой оно будет работать.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Замена масла Лукойл на специализированное решение: когда это оправдано по цене и качеству, и как правильно выбрать аналог.
Узнайте, как выбрать аналоги гидравлического масла, проверить их совместимость и провести испытания на оборудовании.
Гидравлическое масло 46 и 32: сравнение характеристик, допусков и возможности взаимозамены для оптимальной работы оборудования.