
Чистота поверхности при шлифовке нержавейки: как добиться стабильного результата
Чистота поверхности при шлифовке нержавейки зависит не только от зернистости круга. На результат влияют чистота и состояние СОЖ, охлаждение, подготовка детали и контроль шероховатости. Поэтому, если после обработки появляются пятна или поверхность не соответствует заданным требованиям, проверять стоит весь процесс, а не только абразив.
Статья полезна инженерам, технологам и закупщикам, которые выбирают СОЖ для шлифовки нержавеющей стали или ищут причины дефектов. Ниже разобраны требования к чистоте СОЖ, выбор состава и контроль параметров, а также действия, которые помогают уменьшить риск перегрева, загрязнений и разводов.
Как чистота СОЖ влияет на чистоту поверхности при шлифовке нержавейки
При шлифовании абразив снимает материал и формирует поверхность детали.
Если в рабочей жидкости накапливаются механические примеси, они могут ухудшать качество обработки. Поэтому контролируют не только круг и режим, но и чистоту СОЖ. ГОСТ Р 50815-95 устанавливает требования к чистоте водных СОЖ для круглого наружного и плоского шлифования и связывает их с зернистостью абразива и заданной шероховатостью.
Стандарт описывает чистоту через два показателя: допустимую концентрацию механических примесей C и средний размер частиц d. Конкретные предельные значения зависят от параметров процесса. Их следует сверять со стандартом с учетом зернистости круга и требуемого качества поверхности, а не назначать одинаковыми для всех операций.
Шероховатость после шлифования нержавеющей стали обычно находится в диапазоне Ra 0,1-0,8 мкм. Для обычного шлифования приводят диапазон Ra 0,4-0,8 мкм, для тонкого - Ra 0,2-0,4 мкм. Для тонкого шлифования нержавеющей стали 304 также указывают Ra 0,1-0,4 мкм и Rz 0,6-2,0 мкм. Эти значения помогают задать цель контроля, но не гарантируют ее достижение сами по себе.
Почему зернистость круга не определяет результат
Размер зерна абразива нельзя напрямую приравнять к конкретной шероховатости готовой детали. На нее также влияют охлаждение, чистота СОЖ, состояние оборудования, режим обработки и метод измерения. Например, Ra 0,8 мкм соответствует примерно ISO N6, Ra 0,4 мкм - N5, Ra 0,2 мкм - N4, а Ra 0,1 мкм - N3.
Для сопоставления результатов важно использовать одинаковый метод контроля. В дополнение к традиционной оценке шероховатости поверхности применяют методы по ISO 25178. Если измерения выполняют разными способами, результаты могут быть некорректно сопоставлены.
Как выбрать СОЖ для шлифования нержавеющей стали
Для нержавеющей стали СОЖ подбирают с учетом пары «материал + операция».
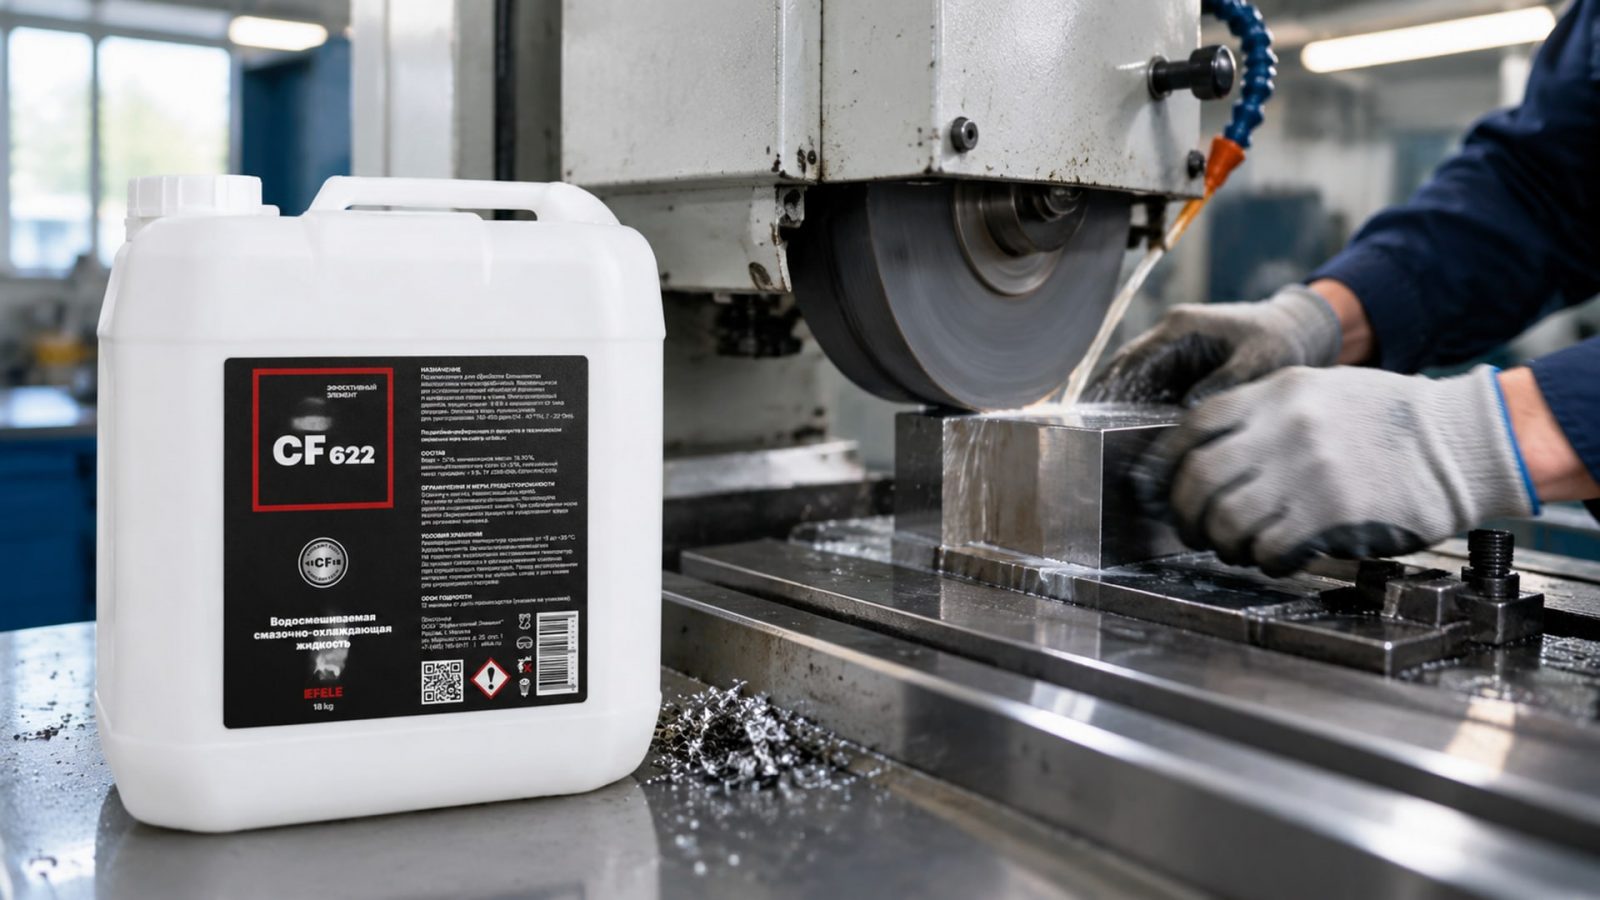
Состав, подходящий для одной операции обработки стали, не обязательно даст нужный результат при шлифовании нержавейки. Важны чистота эмульсии, контроль температуры и низкая склонность к образованию осадка. Для этой задачи обычно рассматривают синтетические или полусинтетические жидкости.
Загрязненная СОЖ может ухудшать чистоту поверхности, а недостаточное охлаждение повышает риск перегрева. Поэтому выбирать состав только по универсальному назначению или привычке не следует. Сначала определяют требования к операции, затем проверяют, подходит ли СОЖ для обработки нержавеющей стали и поддерживает ли она стабильное состояние в рабочей системе.
Когда при шлифовании высоколегированной стали важно совместить полусинтетическую основу с назначением для этого материала, в процесс подбирают EFELE CF-622. Такой выбор уместен не как замена настройке шлифования, а как часть подбора СОЖ под конкретную пару материала и операции.
Какие параметры контролировать в работе
В ходе эксплуатации отслеживают концентрацию, pH и состояние жидкости. Низкая концентрация или падение pH могут сопровождаться проблемами при шлифовании. Одной разовой проверки недостаточно: состояние СОЖ меняется по мере накопления загрязнений и работы оборудования.
При выборе также учитывают, как удаляются взвешенные частицы. Для этого применяют сепарацию или центрифугирование. Если загрязнения остаются в системе, увеличение подачи жидкости само по себе не гарантирует улучшения поверхности. Значение имеют и чистота СОЖ, и ее рабочие параметры, и эффективное удаление загрязнений.
Как уменьшить риск пятен после шлифовки нержавейки
Пятна после шлифовки нержавейки не всегда связаны с дефектом самого металла.
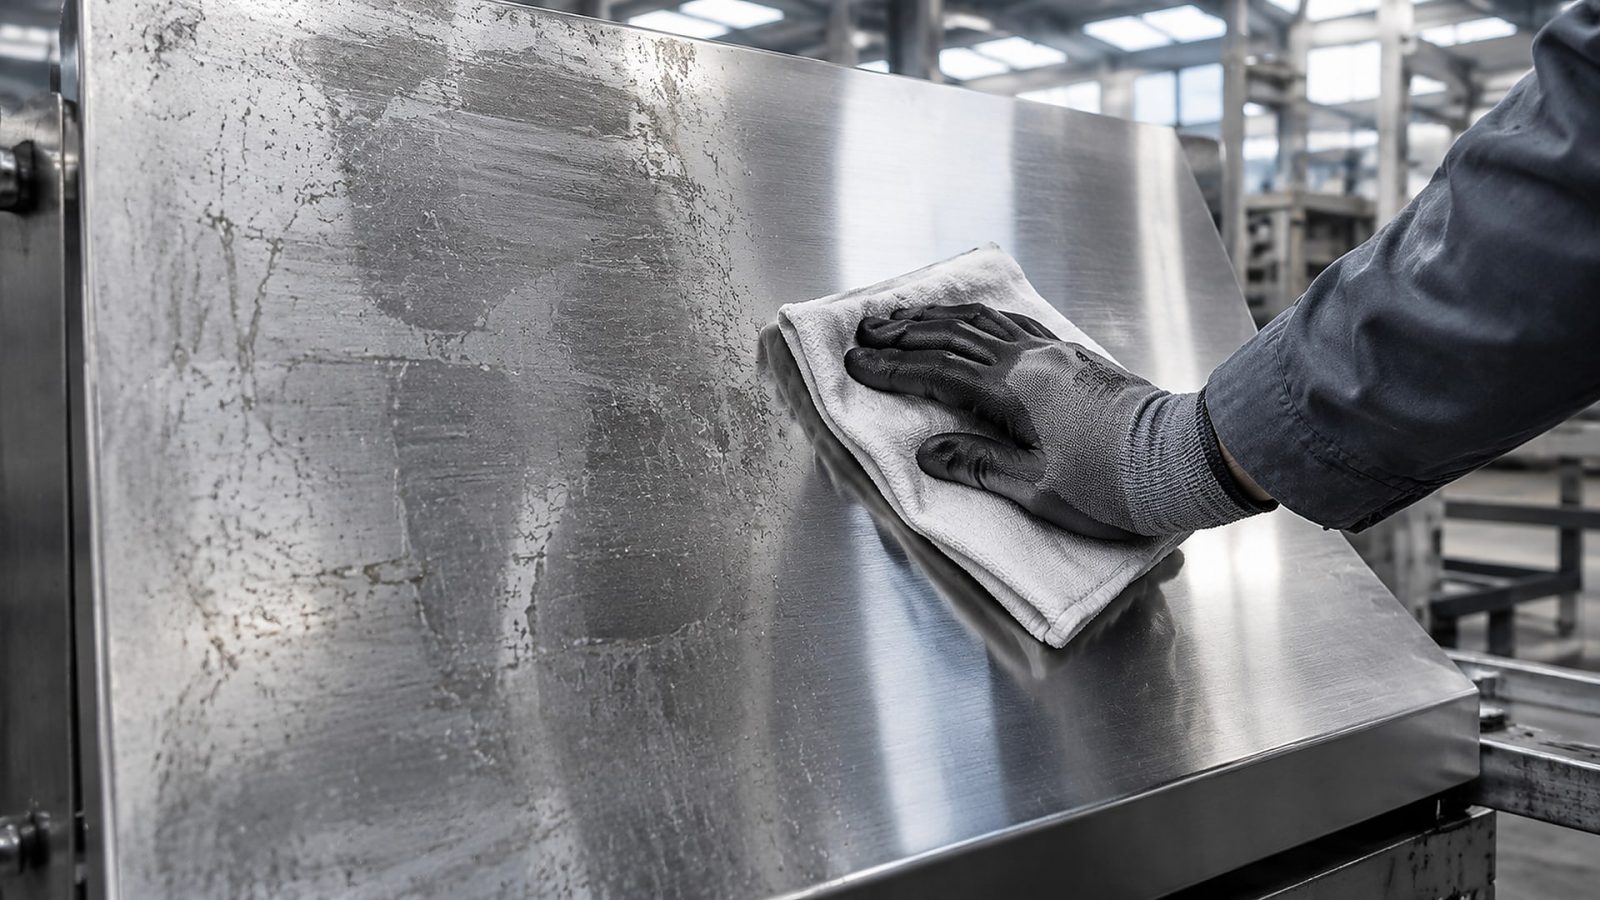
Среди возможных причин - перегрев, загрязнения, неподходящая СОЖ и остатки масла или грязи на детали. Чтобы найти источник проблемы, полезно разделить контроль на этапы: подготовка поверхности, обработка, состояние рабочей жидкости и очистка после шлифования.
Перед обработкой поверхность очищают от грязи и масла. Загрязнения могут ухудшить качество шлифования, поэтому начинать работу по неподготовленной детали нецелесообразно. Во время операции важно обеспечить охлаждение и не допускать температурных дефектов. Для шлифования нержавейки в технологических рекомендациях отдельно отмечают необходимость обильного охлаждения.
Если пятна появляются регулярно, проверяют не только расход СОЖ. Следует оценить концентрацию и pH, осмотреть жидкость на загрязнения, а также проверить, удаляются ли взвешенные частицы из системы. Недостаточная подача может быть одной из причин нагрева, но простое увеличение расхода не устранит проблему, если СОЖ загрязнена или ее параметры вышли из рабочего диапазона.
Разводы на нержавейке от СОЖ: что проверить
Разводы могут оставаться после высыхания загрязненной жидкости или из-за остатков масла и грязи на поверхности. Если дефект заметен после очистки детали, сопоставьте состояние поверхности до шлифования и после него. Это поможет определить, связаны ли следы с исходным загрязнением или появились в процессе обработки.
Для снижения риска перегрева применяют охлаждение с подходящей подачей. В технологических материалах также упоминается импульсная подача СОЖ как способ улучшить отделение стружки и уменьшить проблемы с нагревом. Ее целесообразность оценивают с учетом оборудования и операции. Нельзя считать, что одна настройка подачи компенсирует недостаточную чистоту жидкости или неподходящий состав.
Как контролировать шероховатость после шлифования
Требуемую шероховатость задают до обработки, а после шлифования проверяют измерением.
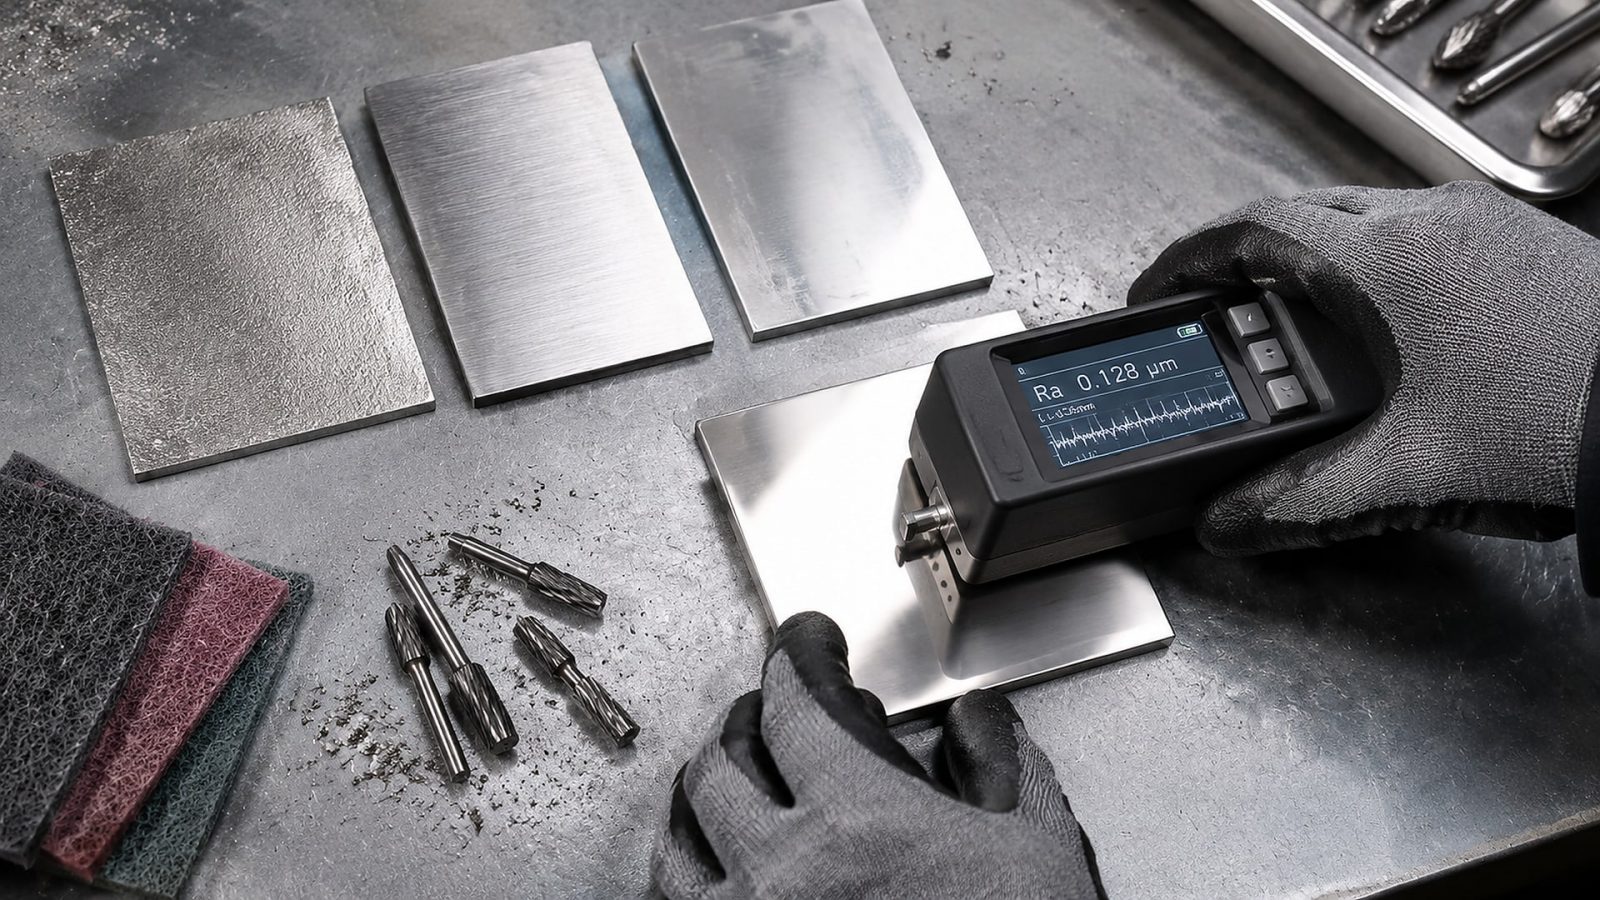
Для обычного шлифования нержавеющей стали ориентиром может служить Ra 0,4-0,8 мкм, для тонкого - Ra 0,2-0,4 мкм. Если требуется более чистая поверхность, в данных по тонкому шлифованию нержавеющей стали 304 приводятся значения Ra 0,1-0,4 мкм и Rz 0,6-2,0 мкм.
Одновременно с результатом измерения фиксируют, при каких условиях получена поверхность: какой использовали круг, как подавали СОЖ и в каком состоянии находилась жидкость. Такой подход помогает отличить единичный результат от стабильного процесса. Если шероховатость не соответствует заданной, полезно проверить несколько факторов, а не сразу менять только зернистость круга.
Как интерпретировать измерения
Соотношение Ra и ISO-градаций дает удобный ориентир для чтения требований: Ra 0,8 мкм соответствует примерно N6, Ra 0,4 мкм - N5, Ra 0,2 мкм - N4, Ra 0,1 мкм - N3. Однако градация не заменяет измерение детали и не подтверждает, что поверхность отвечает требованиям конкретного изделия.
При оценке результатов учитывают и метод измерения. Для контроля поверхности можно использовать традиционную оценку шероховатости или методы по ISO 25178. Сопоставлять результаты корректно, когда измерения выполняются сопоставимым способом и параметры контроля заданы заранее.
Как очищать поверхность после шлифования
После обработки на детали могут оставаться СОЖ, масло и загрязнения.
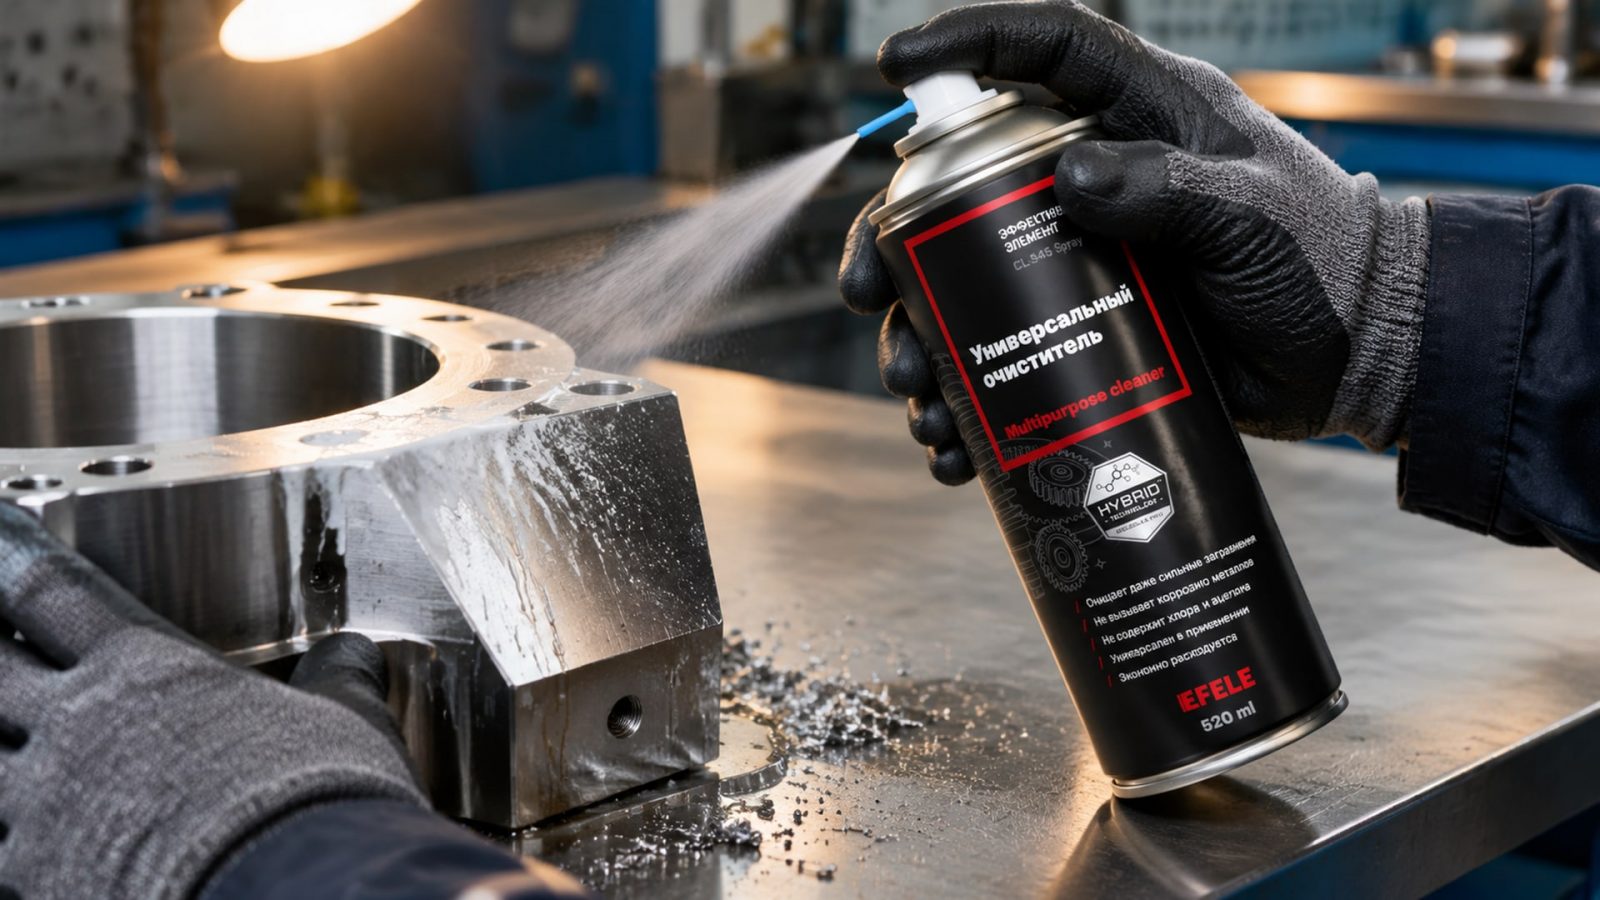
Чтобы не спутать их следы с дефектом поверхности, деталь после шлифования очищают и проверяют. Дополнительная очистка особенно важна, если после обработки появились разводы или деталь должна храниться до следующего этапа производства.
После шлифования нержавейку желательно обезжирить и защитить от отпечатков и влаги: без этого могут появляться микро-пятна. При очистке важно не повредить обработанную поверхность и не внести новые загрязнения. Если следы остаются, следует проверить как сам способ очистки, так и состояние СОЖ в процессе шлифования.
Совет инженера
Сценарий: после шлифования на нержавеющей стали заметны следы жидкости, и перед дальнейшей обработкой требуется убрать остатки СОЖ.
Что сделали: очистили поверхность с помощью EFELE CL-545 Spray, предназначенного для удаления остатков СОЖ.
Итог: очистка помогает убрать остатки жидкости и снизить риск появления разводов. Если пятна сохраняются, отдельно проверяют нагрев, загрязнение поверхности до шлифования и состояние СОЖ.
Часто задаваемые вопросы
От чего появляются пятна после шлифовки нержавейки?
Пятна могут быть связаны с перегревом, загрязнением поверхности до обработки, неподходящей СОЖ или ее остатками после шлифования. Поэтому важно проверять подготовку детали, охлаждение, концентрацию и pH жидкости, а также очистку после операции. Само по себе появление пятен не доказывает, что причина в дефекте металла.
Как выбрать СОЖ для шлифования нержавеющей стали?
Подбирайте жидкость с учетом материала и операции. Для шлифования нержавейки обычно рассматривают синтетические и полусинтетические СОЖ с высокой чистотой и низкой склонностью к осадкообразованию. В работе контролируют концентрацию, pH и загрязнения, а требования к чистоте сверяют с ГОСТ Р 50815-95.
Достаточно ли взять круг с более мелким зерном для чистой поверхности?
Нет. Зернистость круга не задает шероховатость готовой детали напрямую. На результат влияют состояние СОЖ, охлаждение, режим обработки, жесткость системы и способ измерения. Требуемую шероховатость задают заранее, а после шлифования подтверждают измерением сопоставимым методом.
Как убрать разводы на нержавейке после СОЖ?
Сначала удалите остатки жидкости и проверьте, не остались ли на детали масло или грязь. Для очистки остатков СОЖ можно использовать EFELE CL-545 Spray. Если разводы не исчезают или появляются снова, проверьте загрязненность СОЖ, ее концентрацию и pH, а также риск перегрева во время обработки.
Заключение
Чистота поверхности при шлифовке нержавейки зависит от всего процесса: подготовки детали, подбора круга и СОЖ, охлаждения, удаления загрязнений и контроля шероховатости. Ориентиры Ra 0,1-0,8 мкм помогают задать требования, а ГОСТ Р 50815-95 связывает чистоту водной СОЖ с зернистостью абразива и требуемым качеством поверхности.
Следующий шаг - зафиксировать целевую шероховатость, проверить состояние СОЖ и сопоставить параметры ее чистоты с требованиями операции. Если появляются пятна или разводы, последовательно проверьте подготовку детали, нагрев, концентрацию, pH и очистку после шлифования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как предотвратить коагуляцию СОЖ при обработке алюминия, чтобы сохранить стабильность эмульсии и качество анодированного покрытия.
Узнайте, как рассчитать расход растворителя для обезжиривания и нанесения покрытий, чтобы оптимизировать затраты.
Обучение нанесению антикоррозионного покрытия на промышленной площадке: как составить программу, учесть стандарты и оценить качество.