
Обучение нанесению антикоррозионного покрытия на промышленной площадке
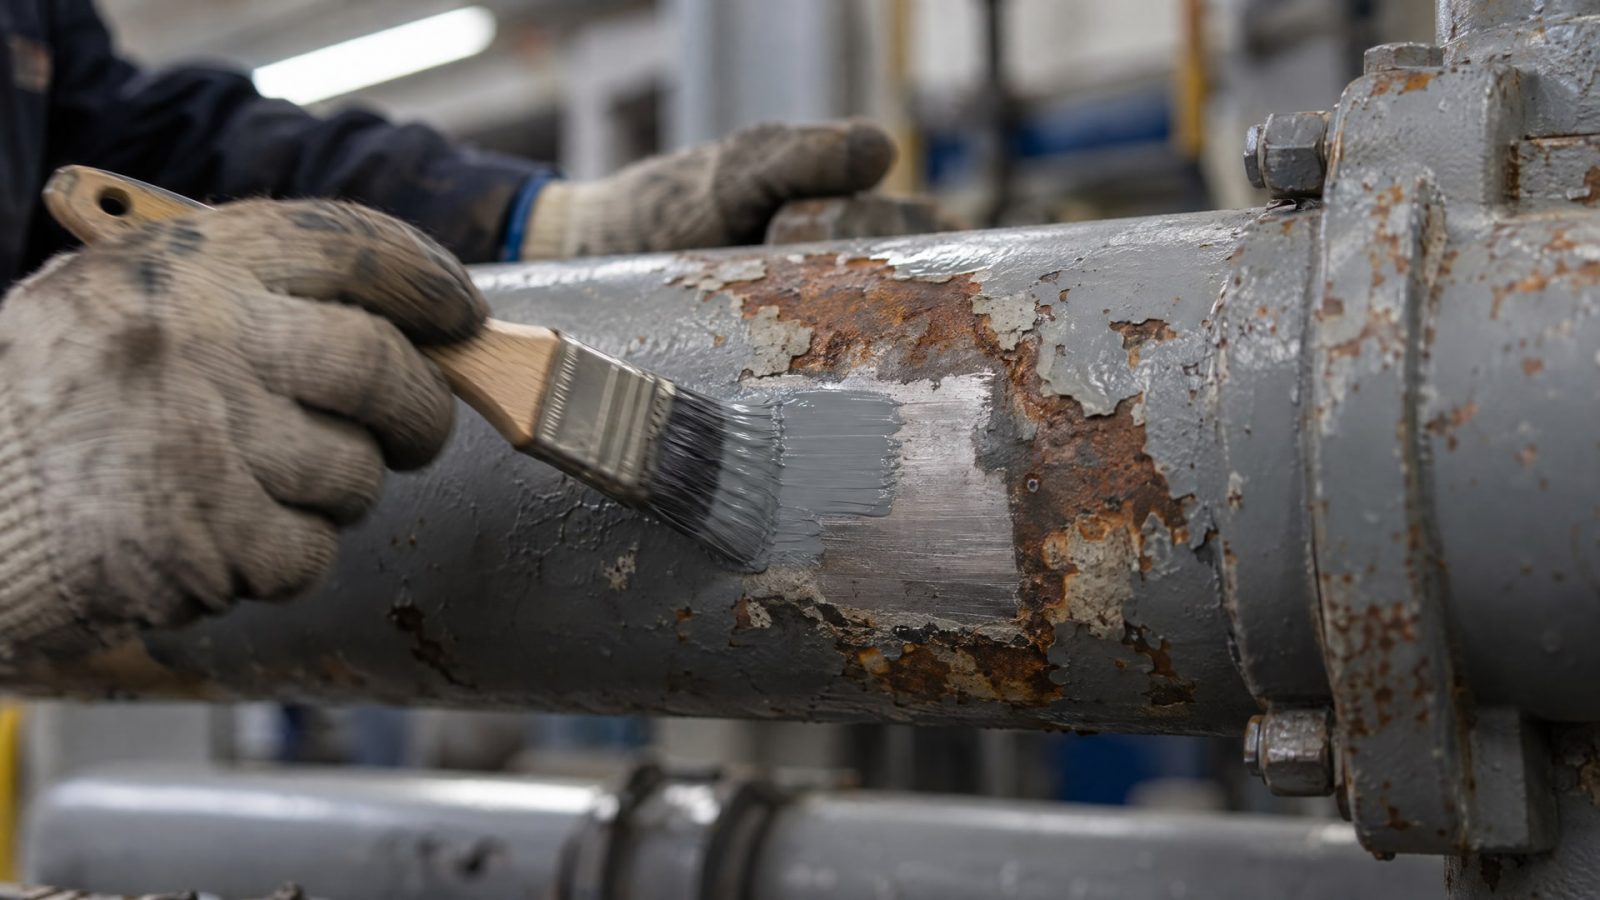
Результат защиты зависит не только от выбранного материала: важны подготовка поверхности, соблюдение технологии нанесения и контроль готового покрытия. Поэтому обучение специалистов заказчика на промышленной площадке строят вокруг полного рабочего цикла: от оценки состояния металла до проверки результата. Такой формат помогает согласовать действия персонала с требованиями проекта и условиями эксплуатации.
Статья полезна инженерам, техническим специалистам и снабженцам, которые организуют нанесение защитных систем в цехе или на объекте. Разберем, как составить программу обучения, какие требования стандартов учитывать и почему нельзя сводить оценку качества только к толщине покрытия. Отдельно рассмотрим антикоррозионное покрытие трубопроводов, наружные и внутренние системы, а также замену импортного покрытия.
Как организовать обучение нанесению антикоррозионного покрытия
Программа обучения должна быть привязана к конкретной площадке и технологической задаче.
Если специалисты наносят покрытие на стальные конструкции, трубопроводы или детали оборудования, им нужно понимать, как требования проекта связаны с состоянием поверхности и условиями работы. В ISO 12944:2018 выбор системы защиты увязан с коррозионной средой и ожидаемой долговечностью. Это означает, что обучение начинается не с демонстрации инструмента, а с разбора объекта и требований к защите.
Для термонапыления цинка, алюминия и их сплавов применяют отдельные положения ISO 2063-1:2017 и ISO 2063-2:2017. Первый стандарт охватывает планирование системы защиты и характеристики покрытия, включая толщину, минимальную адгезию и внешний вид. Второй относится к изготовлению покрытия в цехе, на площадке и при ремонте после монтажа. Он также рассматривает подготовку поверхности, напыление, испытания и постобработку, включая герметизацию.
На промышленной площадке обучение полезно проводить на рабочих местах, где персонал будет выполнять операции. Так можно разобрать особенности оборудования, организацию рабочей зоны и последовательность действий на реальном изделии. Для работ по ISO 2063-2:2017 важны условия рабочего места, оборудование и квалификация сотрудников, выполняющих напыление и испытания.
Программа должна включать теорию и практику. Одного объяснения технологии недостаточно: специалисту нужно увидеть, как подготовка влияет на нанесение и как контролируют готовое покрытие. Удобно разделить обучение на четыре блока:
оценка поверхности и подготовка металла;
настройка и применение оборудования;
нанесение системы в заданной последовательности;
контроль качества, постобработка и разбор дефектов.
Такой порядок помогает связать каждую операцию с требованиями проекта. Он также делает обучение прикладным: участники разбирают не абстрактную схему, а рабочий процесс, который предстоит повторять на объекте.
Как выбрать антикоррозионное покрытие для трубопроводов и конструкций
Систему защиты подбирают с учетом среды эксплуатации и ожидаемой долговечности, а не только цены материала.
Этот принцип отражен в ISO 12944:2018, который применяется при проектировании антикоррозионной защиты стальных конструкций. Стандарт увязывает категорию коррозионной среды с системой покрытия, ее составом, количеством слоев и сухой толщиной пленки.
Поэтому внутренние антикоррозионные покрытия и антикоррозионное покрытие наружное нельзя считать взаимозаменяемыми без проверки условий. Внутри трубопровода и снаружи конструкции металл может подвергаться разным воздействиям. Для выбора решения нужно учитывать проектные требования и среду эксплуатации, а затем объяснять специалистам, почему система подходит именно для этих условий.
Термин «антикоррозионное покрытие трубопроводов» может подразумевать разные задачи, поэтому на обучении важно уточнить, какой участок защищают и какие требования заданы проектом. ISO 12944:2018 помогает рассматривать систему в привязке к среде, долговечности и структуре покрытия. Если речь идет о термонапылении цинка, алюминия или их сплавов, дополнительно учитывают ISO 2063-1:2017 и ISO 2063-2:2017.
Для таких термонапыленных покрытий в стандартах указан рабочий диапазон от -50 °C до +200 °C с учетом условий эксплуатации герметиков. Эти значения относятся именно к рассматриваемым цинковым, алюминиевым покрытиям и их сплавам, а не ко всем защитным материалам. На занятии полезно отдельно разобрать границы применимости выбранной системы, чтобы специалисты не переносили параметры одного решения на другое.
При сравнении вариантов инженерам и закупщикам стоит сверяться со спецификацией и проверять:
соответствие системы коррозионной среде и требованиям проекта;
число слоев и сухую толщину пленки;
требования к подготовке поверхности и адгезии;
способ нанесения и условия выполнения работ;
предусмотренные испытания и постобработку.
Такой подход особенно важен, когда рассматривают замену импортного покрытия. Сходное название или назначение материала само по себе не подтверждает взаимозаменяемость. Сопоставляют систему целиком и проверяют, отвечает ли она требованиям объекта.
Подготовка поверхности: чему обучить перед нанесением
Подготовка поверхности определяет, насколько корректно можно выполнить последующие операции и получить покрытие с заданными свойствами.
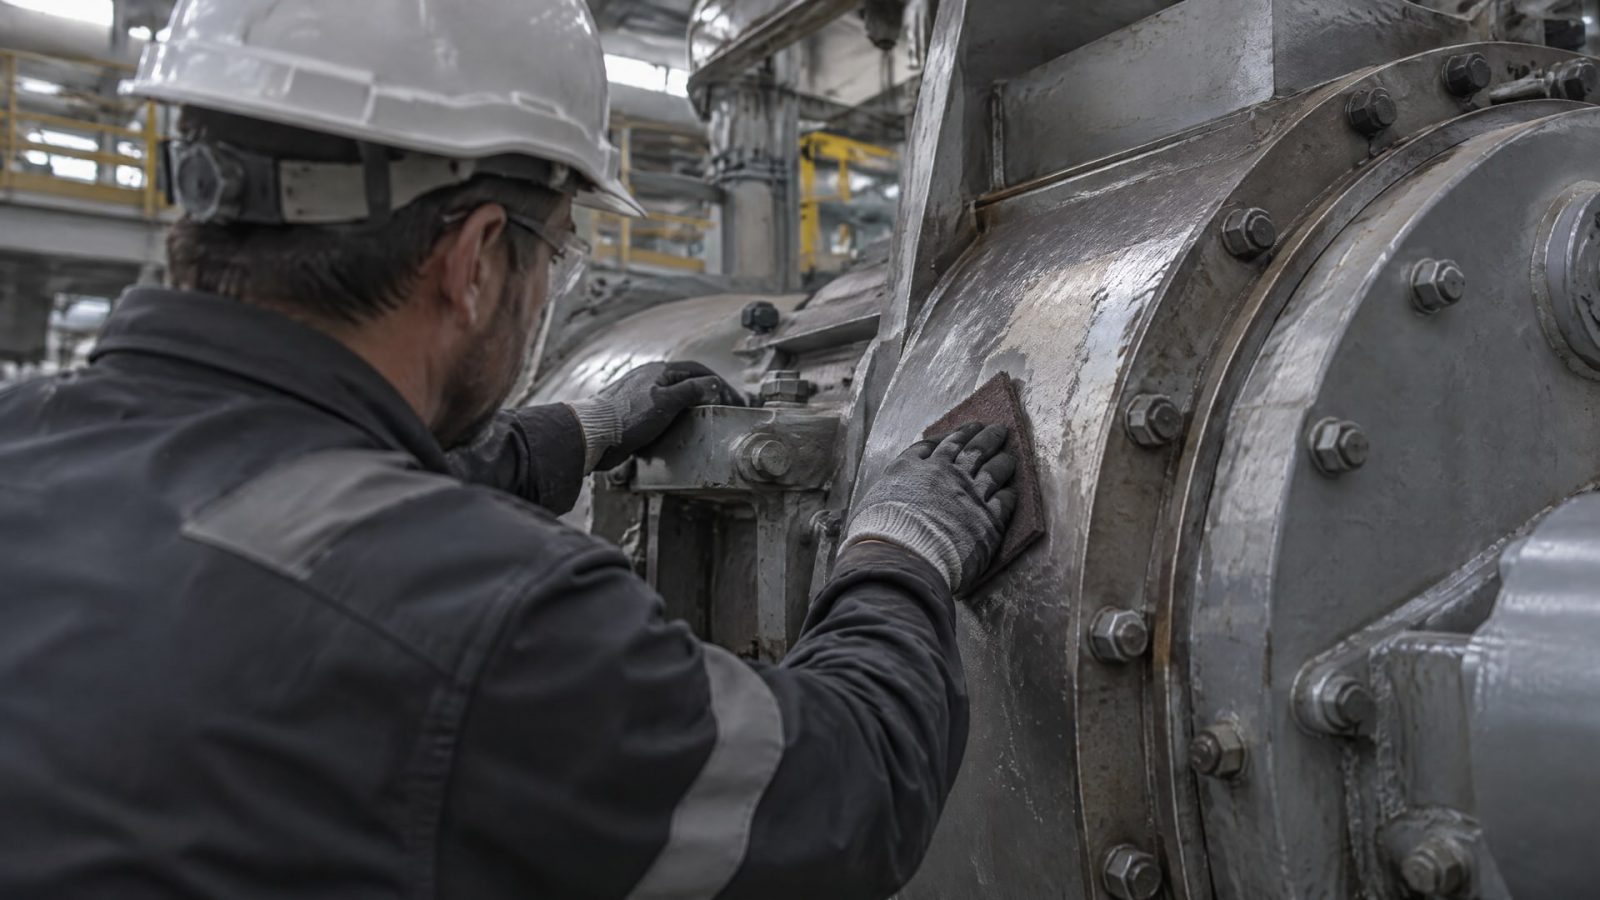
Поэтому на обучении ее рассматривают как самостоятельный этап, а не как формальную уборку перед нанесением. ISO 2063-2:2017 включает подготовку поверхности в требования к изготовлению термонапыленных покрытий. Для стали с дефектами поверхности применяют ISO 8501-3, который помогает определить, какие несовершенства нужно исправить до нанесения защитной системы.
До начала работы специалисты должны понимать, какие дефекты металла влияют на возможность нанесения и почему их нельзя просто перекрыть следующим слоем. ISO 8501-3 посвящен подготовке стали с несовершенствами поверхности. На практике его положения помогают включить оценку дефектов в последовательность работ и не пропустить проблемы, способные сократить срок службы покрытия.
Во время обучения полезно показать процедуру осмотра поверхности и связать каждый выявленный дефект с дальнейшим действием. Участники должны ориентироваться на требования проекта и применимого стандарта, а не на субъективное решение «выглядит достаточно чисто». Для термонапыления подготовка также входит в область ISO 2063-2:2017, где отдельно рассматриваются нанесение, испытания и постобработка.
При разборе подготовки можно использовать такую последовательность:
осмотреть поверхность и зафиксировать обнаруженные несовершенства;
определить, какие дефекты нужно устранить по требованиям проекта;
проверить готовность поверхности перед нанесением;
согласовать дальнейшие операции с технологической документацией;
после нанесения связать результаты контроля с исходным состоянием металла.
Специалистам важно понимать, что требования к поверхности связаны с выбранной системой, а не существуют отдельно от нее. ISO 12944:2018 рассматривает состав системы и сухую толщину пленки в контексте проектирования защиты стальных конструкций. Для термонапыленных цинка, алюминия и их сплавов ISO 2063-1:2017 включает в характеристики покрытия толщину и минимальную адгезию. На обучении эти параметры стоит рассматривать вместе с подготовкой, а не как отдельные пункты итогового контроля.
Технология нанесения покрытий и контроль результата
Практическое занятие должно показывать не только сам процесс нанесения, но и связь операций с требованиями к готовому покрытию.
В ISO 2063-1:2017 для термонапыленных цинка, алюминия и их сплавов рассматриваются толщина, минимальная адгезия и внешний вид. ISO 2063-2:2017 охватывает изготовление покрытия, испытания и постобработку, включая герметизацию. Эти положения помогают выстроить обучение как последовательность «подготовка поверхности - нанесение - контроль - постобработка».
Для таких покрытий стандарты указывают рабочий диапазон применения от -50 °C до +200 °C с учетом условий эксплуатации герметиков. Этот диапазон нужно соотносить с областью применения конкретной системы, а не воспринимать как универсальное требование для любого антикоррозионного материала. Специалисты также должны понимать, какие характеристики предусмотрены проектом и какими методами оценивают результат.
В программу включают контроль нанесения и разбор возможных отклонений. Если покрытие не соответствует ожиданиям, проверяют не только его толщину, но и состояние поверхности, адгезию, внешний вид, выбранную систему и соблюдение технологической последовательности. ISO 12944:2018 рассматривает циклы покрытий, их состав, число слоев и сухую толщину пленки. Следовательно, отдельный параметр нельзя использовать как единственное подтверждение качества.
Особенно важно объяснить различия между работами в цехе и на площадке. ISO 2063-2:2017 распространяется на оба варианта, а также на ремонт после монтажа. При этом стандарт отдельно обращает внимание на оборудование, рабочее место и квалификацию персонала. На объекте условия выполнения операций могут отличаться от цеховых, поэтому специалисты должны отрабатывать технологию с учетом фактической организации работ.
Практическая часть обучения может включать демонстрацию операций, выполнение пробного участка и разбор результатов контроля. Конкретный порядок и критерии оценки задаются проектной документацией и применимыми стандартами. Такой формат помогает инженеру или оператору не просто запомнить последовательность, но и понимать, на каком этапе искать причину отклонения.
Замена импортного покрытия и авиационное покрытие
При замене импортного материала сравнивают не только назначение или название продукта.
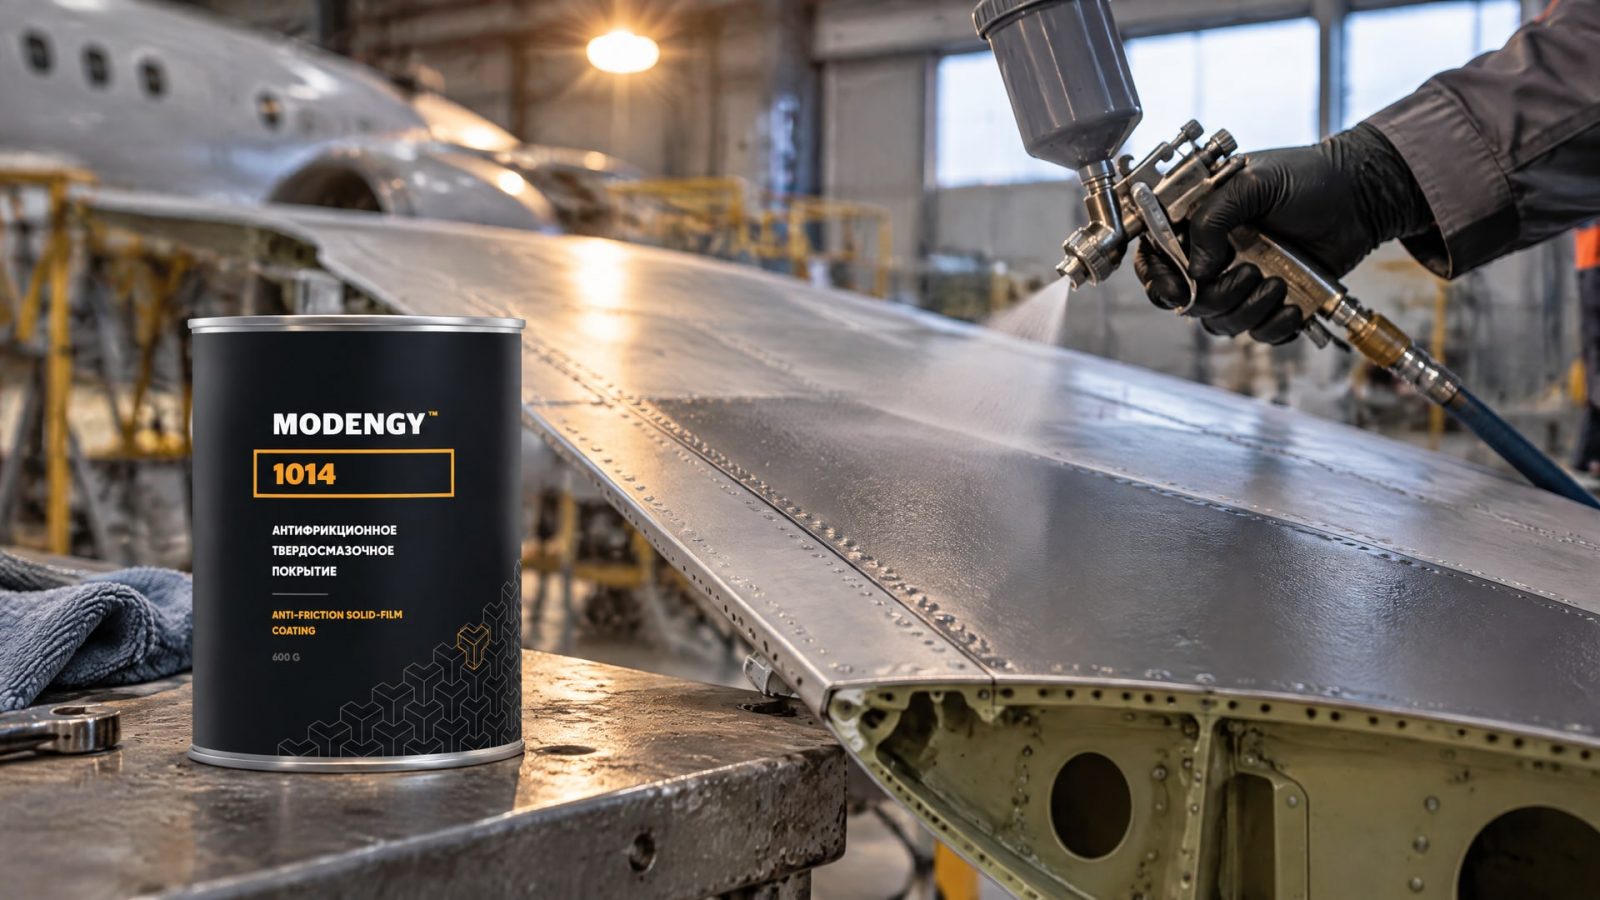
Нужно проверить, совпадают ли требования к подготовке, способ нанесения, характеристики системы и методы контроля. Для проектирования защиты стальных конструкций ISO 12944:2018 связывает выбор с коррозионной средой и ожидаемой долговечностью. Для термонапыленных цинка, алюминия и их сплавов требования к изготовлению, испытаниям и постобработке рассматривает ISO 2063-2:2017.
Такой подход применим и при обсуждении авиационного покрытия. В авиационной отрасли рассматриваемый кейс связан с заменой импортного покрытия на MODENGY 1014. В качестве оснований перехода обозначены эффективность решения и низкий расход растворителя. Количественные показатели расхода в рамках кейса не приводятся, поэтому их нельзя подменять расчетными значениями или переносить на другие процессы.
До практического обучения специалисты должны понимать, какую задачу решает покрытие и в каких условиях оно применяется. В обсуждении кейса затрагиваются вымывание, фреттинг и холодный пуск. Эти факторы нужно соотнести с условиями конкретного узла и требованиями заказчика, а не рассматривать как универсальное описание всех авиационных систем.
При замене материала программа обучения должна показать, какие операции остаются прежними, а какие требуют проверки или корректировки. Состав системы, подготовку поверхности и контрольные параметры сверяют с документацией проекта. Если в задаче есть требования к толщине и адгезии, их рассматривают в связи с условиями нанесения и ожидаемым результатом, а не как отдельные характеристики.
Для технического специалиста такой разбор важен еще и потому, что «замена» не означает автоматического переноса прежней технологии. Сначала уточняют требования к покрытию, затем проверяют совместимость процесса с оборудованием и условиями площадки. После этого обучают персонал выполнять согласованную последовательность операций и контролировать результат по утвержденным критериям.
Практическая программа на промышленной площадке
План обучения составляют с учетом вида работ и требований проекта.
ISO 2063-2:2017 охватывает изготовление термонапыленных покрытий в цехе, на площадке и при ремонте после монтажа. Стандарт также учитывает оборудование, рабочее место и квалификацию персонала. Поэтому учебная программа должна отражать реальные условия, в которых специалисты будут выполнять операции.
До начала занятий полезно определить, какие операции выполняют сотрудники заказчика, кто контролирует качество и какие документы задают требования к результату. Для стальных конструкций при проектировании защиты учитывают ISO 12944:2018, а при оценке дефектов поверхности стали используют ISO 8501-3. Для термонапыления цинка, алюминия и их сплавов рассматривают ISO 2063-1:2017 и ISO 2063-2:2017.
Обучение можно организовать по этапам:
разобрать проектные требования и условия эксплуатации;
оценить состояние поверхности и определить подготовительные операции;
показать нанесение покрытия на рабочем месте;
выполнить контроль и обсудить результаты;
разобрать отклонения и порядок их устранения по документации проекта.
При практической отработке важно фиксировать, на каком этапе и при каких условиях выполнена операция. Это помогает сопоставить результат с требованиями и отделить ошибки подготовки от нарушений нанесения или контроля. Для работ на площадке такой разбор особенно полезен, поскольку ISO 2063-2:2017 отдельно рассматривает условия рабочего места и квалификацию персонала.
После занятий заказчик должен располагать понятной последовательностью работ и критериями проверки, согласованными с применимыми требованиями. Это не заменяет проектную документацию и квалификацию исполнителей, но помогает выполнять заданную технологию единообразно. Для инженера и снабженца результатом становится не только выбор материала, но и ясное понимание того, какое обучение, оборудование и контроль нужны для его применения.
Часто задаваемые вопросы
Чем антикоррозионное покрытие на площадке отличается от заводского?
ISO 2063-2:2017 отдельно распространяется на изготовление термонапыленных покрытий в цехе, на площадке и при ремонте после монтажа. Стандарт учитывает подготовку поверхности, оборудование, рабочее место, квалификацию персонала, испытания и постобработку. Поэтому обучение на площадке должно учитывать фактическую организацию работ, а не копировать заводскую процедуру без проверки.
Почему перед нанесением проверяют дефекты поверхности?
ISO 8501-3 посвящен подготовке стали с дефектами поверхности и помогает определить, какие несовершенства нужно исправить до нанесения защитной системы. Если этот этап пропустить, дефекты могут сократить срок службы покрытия. Поэтому осмотр и подготовку связывают с требованиями проекта и выбранной системой, а не проводят формально.
Как сравнивать импортное и отечественное покрытие при замене?
Сравнивают не только назначение материалов, но и систему целиком: условия эксплуатации, требования к подготовке поверхности, способ нанесения, характеристики покрытия и контроль. ISO 12944:2018 связывает выбор системы защиты стальных конструкций с коррозионной средой и ожидаемой долговечностью. Решение о замене сверяют с проектной документацией.
Достаточно ли увеличить толщину, чтобы улучшить защиту?
Нет, толщину нельзя оценивать отдельно от других требований. ISO 12944:2018 рассматривает состав системы, число слоев и сухую толщину пленки, а ISO 2063-1:2017 для термонапыленных покрытий включает также минимальную адгезию и внешний вид. Важны состояние поверхности, выбранная система и условия эксплуатации.
Заключение
Обучение нанесению антикоррозионного покрытия на промышленной площадке должно охватывать весь цикл: оценку и подготовку поверхности, нанесение, контроль и постобработку. Стандарты ISO 12944:2018, ISO 8501-3, ISO 2063-1:2017 и ISO 2063-2:2017 помогают определить, какие требования учитывать для стальных конструкций и термонапыленных покрытий.
Практический следующий шаг - сверить требования проекта с условиями площадки и составить программу занятий по операциям, которые будут выполнять специалисты заказчика. В нее включают подготовку поверхности, работу с оборудованием, контроль результата и разбор отклонений.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку для высокооборотистых подшипников правильно, учитывая скоростной фактор, базовое масло, вязкость и температурный диапазон.
Выбирайте смазку для подшипников правильно: сравнение характеристик EFELE MG-221 и EFELE MG-252 для инженеров и снабженцев.
Твердая смазка подшипников: как выбрать подходящий материал для тяжело нагруженных и высокотемпературных узлов.