
Температурный диапазон смазок и совместимость растворителей с антифрикционными покрытиями
Совместимость растворителя с базовой смазкой нельзя определить только по наличию дисульфида молибдена или графита. Важно учитывать всю систему: связующее и растворитель покрытия, материал поверхности, режим отверждения и момент контакта со смазкой. Пока пленка не отверждена полностью, остатки базовой смазки или ее компоненты могут повлиять на адгезию и свойства покрытия.
Температурный диапазон смазок тоже нужно рассматривать отдельно от диапазона сухой пленки: верхняя рабочая температура покрытия не подтверждает, что при ней подходит любая смазка. Статья будет полезна инженерам, техническим специалистам и снабженцам, которые выбирают способ нанесения, проверяют совместимость MoS2 с маслом и оценивают рабочую температуру узла. Ниже разобраны подготовка поверхности, нанесение, испытания совместимости и различия между графитовыми, медными и другими составами.
От чего зависит совместимость растворителей и базовой смазки
Антифрикционное покрытие формирует сухую пленку: твердая смазка распределена в связующем, которое может быть растворено в органической среде или воде.
После нанесения растворитель испаряется, а связующее должно сформировать пленку и закрепить ее на поверхности. Поэтому состав покрытия влияет не только на способ нанесения, но и на то, как материал ведет себя до и после отверждения.
Риск несовместимости особенно важно оценивать, если базовая смазка остается на поверхности или попадает на пленку до завершения отверждения. В таких условиях растворитель может вызвать набухание, размягчение или частичное растворение еще не сформировавшегося покрытия. Результат зависит от конкретной комбинации связующего, растворителя и смазки, поэтому утверждение «MoS2 совместим с любым маслом» некорректно.
Почему важен момент контакта
Сухая на ощупь поверхность не обязательно полностью готова к работе. Для разных систем отверждение занимает от 2 до 90 минут и может проходить при комнатной температуре или требовать нагрева до 250 °C. Пока режим не выдержан, контакт со смазкой способен изменить формирование пленки. Условия готовности следует проверять по документации конкретного покрытия, а не оценивать только визуально.
Подготовка поверхности также влияет на результат. Перед нанесением удаляют старую смазку, очищают и обезжиривают деталь, затем обеспечивают сухую поверхность. Загрязнения и остатки смазочного материала мешают сцеплению покрытия с подложкой, поэтому нанесение поверх старого слоя без проверки нельзя считать надежным способом восстановления.
Что именно следует сопоставить
Проверяют не только химическую природу твердых частиц, но и всю комбинацию материалов. Важны тип связующего, растворитель, подложка, способ нанесения, режим отверждения и базовая смазка, которая будет контактировать с пленкой. Также учитывают условия эксплуатации: температуру, нагрузку и характер движения в узле.
Поэтому вопрос «совместимы ли растворители и смазка» лучше формулировать как проверку конкретной пары материалов и технологического процесса. Даже одинаковые твердые смазки в разных системах могут иметь разные связующие и режимы отверждения. Нельзя переносить выводы с одного покрытия на другое только потому, что в составе обоих есть дисульфид молибдена.
Как проверить совместимость покрытия с маслом или смазкой
Для оценки совместимости используют пробное нанесение на образец из того же материала, что и деталь.
Поверхность подготавливают так же, как в производственном процессе, наносят покрытие и выдерживают полный режим отверждения. Затем образец приводят в контакт с предполагаемой базовой смазкой, включая сценарий контакта до полного отверждения, если он возможен в реальной технологии.
Последовательность испытания
Подготовить образец: удалить старую смазку, очистить и обезжирить поверхность.
Нанести покрытие выбранным способом и выдержать установленное время и температуру отверждения.
Проверить поведение пленки при контакте с базовой смазкой.
Провести температурный цикл и механическое воздействие, соответствующие условиям узла.
Оценить состояние пленки и ее сцепление с поверхностью после испытания.
В ходе проверки обращают внимание на размягчение, набухание, частичное растворение и ухудшение адгезии. Если таких изменений не видно при первичном осмотре, это еще не заменяет испытание после температурного цикла и механического воздействия. Проверку проводят для конкретного сочетания материалов и технологического режима, поскольку перенос результата на другой состав или поверхность не обоснован.
Результат испытания помогает разделить две разные задачи: устойчивость уже отвержденной пленки при контакте со смазкой и влияние смазки на покрытие в процессе нанесения или отверждения. Если деталь поступает в ремонт с остатками базовой смазки, подготовку поверхности нужно включить в технологическую карту. Если же смазка наносится после отверждения, в испытании воспроизводят именно такой порядок операций.
Для закупщика и инженера полезно зафиксировать в документации не только название покрытия и смазки, но и подготовку поверхности, способ нанесения, режим отверждения и условия проверки. Это упрощает повторение процесса при ремонте и помогает избежать подмены материалов, для которых совместимость не проверялась.
Нанесение дисульфида молибдена: распыление, кисть и окунание
Способ нанесения выбирают с учетом геометрии детали, свойств покрытия и доступного оборудования.
Сухие пленочные составы наносят распылением, кистью, окунанием или роликом. Независимо от способа, результат зависит от чистоты поверхности и соблюдения режима отверждения. Само наличие MoS2 в составе не гарантирует одинаковую толщину и адгезию при разных технологиях.
При распылении контролируют расстояние до поверхности и толщину пленки. В инструкциях к отдельным MoS2-аэрозолям встречается дистанция около 20 см; в обзорных материалах указан типичный интервал 15-30 см. Эти значения нельзя считать универсальными для всех составов: рабочее расстояние и нанесение проверяют по документации конкретного материала. Слишком свободно менять расстояние или наносить покрытие поверх загрязнений не стоит.
Сравнение смазки и сухого покрытия
| Решение | Как наносится или работает | Что важно проверить |
|---|---|---|
| Пластичная смазка | Остается в узле как смазочный материал | Рабочие пределы, назначение и совместимость с материалами узла |
| Молибденовая паста | Используется как смазочный состав для конкретных условий контакта | Тип узла и режим эксплуатации |
| Сухое покрытие на основе MoS2 | Наносится на подготовленную поверхность и требует отверждения | Растворитель, связующее, толщина пленки и режим отверждения |
| EFELE AF-511 Spray | Антифрикционное покрытие на основе дисульфида молибдена, отверждаемое при комнатной температуре | Подходит ли технология нанесения и подготовка поверхности для конкретной детали |
Сухое покрытие и пластичная смазка решают разные задачи, поэтому сравнивать их только по максимальной температуре некорректно. Покрытие удобно рассматривать там, где требуется сформировать пленку на поверхности, но ему необходимы подготовка и отверждение. Смазка остается отдельным материалом, и ее температурные пределы и назначение оценивают для конкретного узла.
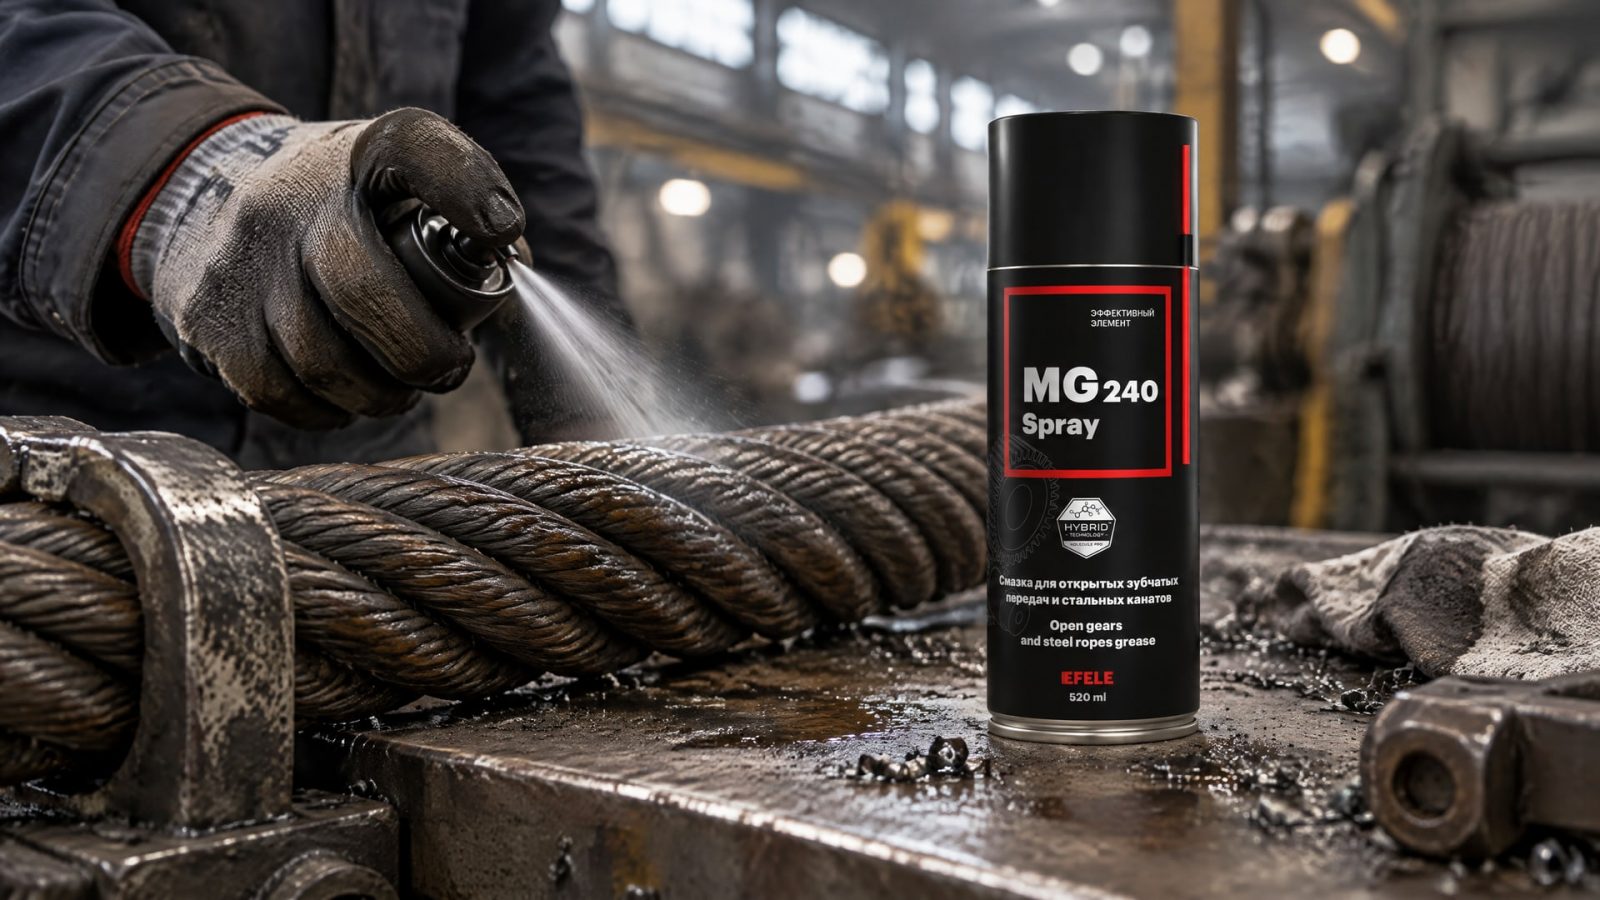
Для стальных канатов на первый план могут выходить вымывание смазки, фреттинг и затрудненный холодный пуск. В таких условиях важно оценить адгезию и удержание материала на поверхности, а не переносить на канат технологию сухого покрытия для детали с другой геометрией. В практических применениях для стальных канатов используют EFELE MG-240 Spray - адгезивную смазку-спрей с дисульфидом молибдена и графитом. Ее рассматривают именно как смазочный материал для каната, а не как замену антифрикционному покрытию с растворителем.
Температурный диапазон смазок: LTL, HTPL и диапазон покрытия
У смазки есть нижний температурный предел работоспособности LTL и верхний предел HTPL.
Ниже LTL смазка может перестать поступать к контактирующим поверхностям, что приводит к голоданию узла. Выше HTPL она теряет работоспособность. Поэтому для выбора важны оба предела, а не только максимально высокая температура в описании состава.
Диапазон покрытия нужно оценивать отдельно. Для разных MoS2-пленок в материалах встречаются значения от -70 до +300 °C и от -60 до +240 °C. Для одного сухого смазочного слоя указан диапазон от -185 до +400 °C. Эти значения относятся к разным составам и условиям, поэтому не задают универсальный температурный диапазон для всех покрытий на основе дисульфида молибдена.
Как сопоставить материалы в одном узле
Сначала определяют температурные условия в зоне контакта, включая холодный пуск и нагрев во время работы. Затем проверяют допустимый диапазон покрытия и рабочие пределы базовой смазки. Если материалы контактируют, добавляют испытание совместимости после отверждения и, при необходимости, до его завершения. Верхняя температура покрытия не подтверждает работоспособность смазки при той же температуре.
Консистенция тоже не заменяет оценку температурных пределов. Для измерения пенетрации пластичных смазок при 25 °C применяют ASTM D217, однако это испытание описывает консистенцию, а не совместимость растворителя с пленкой и не рабочую температуру узла. Поэтому при выборе материала инженеру нужны отдельные данные по назначению, температурным пределам и взаимодействию с покрытием.
В документации на процесс полезно разделять три параметра: диапазон покрытия, пределы базовой смазки и температуру самого узла. Это помогает избежать ошибки, когда ориентируются на наиболее высокое число в описании одного из материалов, не проверяя остальные компоненты системы. Для закупщика такой подход упрощает сверку характеристик со спецификацией, а для специалиста по эксплуатации задает понятную основу для испытаний.
Графитовая и медная смазка: температурный диапазон зависит от основы и назначения
Запросы о том, какой у графитовой смазки температурный диапазон, не имеют одного ответа без уточнения состава и назначения.
Для одного примера графитной смазки на кальциевой основе указан предел до +60 °C, тогда как высокотемпературные композиции с графитом могут работать при существенно более высоких температурах. Это разные материалы, и переносить предел одного состава на другой нельзя.
Для высокотемпературных антизадирных паст встречаются диапазоны от -29 до +1093 °C для графитово-медной композиции и от -20 до +1200 °C для состава с MoS2, графитом и медью. Эти значения характеризуют отдельные специализированные продукты и не означают, что такие пасты подходят для подшипников, направляющих или любых резьбовых соединений. Назначение узла и режим трения остаются ключевыми критериями.
Почему высокая температура не означает универсальность
Графит и дисульфид молибдена - разные твердые смазки. Их выбирают с учетом состава, основы, поверхности и способа применения. Нельзя считать, что графитовая смазка и покрытие на основе MoS2 взаимозаменяемы: первое остается смазочным материалом, второе формирует сухую пленку после нанесения и отверждения.
Медная смазка также не предназначена автоматически для всех металлов и резьб. Ее применяют как антизадирную пасту в тяжелых температурных режимах, но совместимость с материалами и назначение соединения необходимо проверять отдельно. При контакте смазок с медными сплавами учитывают риск коррозионного воздействия; для его оценки применяют испытания на медной пластинке.
Поэтому температурный диапазон графитной смазки или медной пасты не следует напрямую сопоставлять с диапазоном антифрикционного покрытия. Для корректного выбора сначала определяют тип узла и режим контакта, затем сверяют температурные пределы каждого материала и проверяют их совместимость. Если покрытие и базовая смазка будут контактировать в работе, пробное испытание должно воспроизводить порядок нанесения и условия эксплуатации.
Часто задаваемые вопросы
MoS2 совместим с любым маслом?
Нет. Совместимость зависит от связующего и растворителя покрытия, состава масла, состояния пленки и момента контакта. Особенно важно проверить взаимодействие, если масло попадает на покрытие до полного отверждения. Для конкретной пары материалов проводят испытание на подготовленном образце с температурным циклом и механическим воздействием.
Какой температурный диапазон у графитовой смазки?
Единого диапазона нет: он зависит от основы и конкретного состава. Для графитной смазки на кальциевой основе встречается пример с верхним пределом до +60 °C, а высокотемпературные пасты с графитом рассчитаны на другие условия. Перед выбором нужно проверить назначение состава и пределы, указанные для конкретного продукта.
Чем температурный диапазон покрытия отличается от диапазона смазки?
Покрытие и смазка - разные материалы, поэтому их рабочие пределы оценивают отдельно. Пленка после отверждения может иметь один диапазон, а базовая смазка - собственные нижний предел LTL и верхний предел HTPL. Для узла учитывают также фактическую температуру контакта и совместимость материалов.
Можно ли наносить антифрикционное покрытие поверх старой смазки?
Без очистки это ненадежно. Остатки старой смазки и загрязнения могут ухудшить сцепление покрытия с поверхностью. Перед нанесением деталь очищают, обезжиривают и высушивают, затем соблюдают режим отверждения. Если технологически возможен контакт с базовой смазкой до отверждения, его отдельно проверяют на образце.
Заключение
Совместимость растворителей в антифрикционных покрытиях с базовыми смазками зависит от состава всей системы и порядка операций. Учитывают связующее, растворитель, подготовку поверхности, отверждение, материал смазки и температурные условия узла. Температурный диапазон смазок не заменяет оценку пленки: пределы каждого материала проверяют отдельно, а совместимость подтверждают испытанием.
Следующий шаг - составить технологическую карту для конкретного узла: указать подготовку поверхности, способ нанесения, режим отверждения, базовую смазку и условия эксплуатации. Затем испытать сочетание материалов на образце с температурным циклом и механическим воздействием, прежде чем переносить процесс на детали.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте смазку с дисульфидом молибдена: аэрозоль для ремонта или автоматизированную подачу для регулярного обслуживания. Узнайте о нюансах применения.
Узнайте, как правильно выбрать и применять смазку с дисульфидом молибдена для защиты стальных канатов в промышленности.
Изучите особенности применения молибденовых смазок в агрессивных средах и вакууме, а также требования к подготовке поверхности для оптимальной работы.