
Сравнение пищевых смазок H1 для оборудования с частой мойкой
Пищевые смазки H1 решают критическую задачу: обеспечивают смазку узлов оборудования, которые могут случайно соприкасаться с продуктом, но при этом остаются безопасными для человека и не влияют на вкусовые и санитарные свойства готовой продукции. Однако простой пищевой допуск - это половина задачи. Когда оборудование моют несколько раз в день горячей водой, химическими моющими и дезинфицирующими растворами, смазка вымывается, теряет адгезию к поверхности и перестает защищать узлы от коррозии и износа. На практике закупщики и инженеры часто обнаруживают, что даже сертифицированная H1-смазка через неделю-две перестает держаться на механизме, а оборудование начинает скрипеть или закисать. Статья разберет, на какие параметры смотреть при выборе H1-смазки для моечных и CIP-зон, как отличить маркетинговые обещания от реальной стойкости к washdown, и как правильно наносить смазку, чтобы она работала столько же, сколько обещает производитель.
Что означает H1 и почему этого недостаточно для мойки
H1 - это класс пищевого допуска по NSF, который означает, что смазка разрешена для применения в местах с возможностью случайного контакта смазанного узла с пищей.
Это не означает, что смазка пищевая в смысле съедобности - она остается техническим материалом. H1-статус подтверждает, что компоненты состава (масло, загуститель, присадки) проходят проверку по CFR 178.3570 и не выделяют вредных веществ при кратковременном соприкосновении с пищей.
Однако H1 не говорит о стойкости к воде, моющим средствам и механической смывке. Когда оборудование попадает в зону частой мойки - а это конвейеры пищевого производства, фасовочные линии, участки со стационарными моечными системами - смазка испытывает не случайный, а регулярный и интенсивный контакт с водой и химией. Здесь простой пищевой допуск работает лишь как разрешение на применение, но не как гарантия долговечности. По данным источников, частая мойка - одна из главных причин выхода смазки из строя в пищевом производстве. Вода вымывает смазку с открытых узлов, щелочные растворы размягчают структуру, горячий washdown усиливает эффект. Смазка, которая отлично держалась в сухой зоне, может полностью смыться за две-три недели работы на конвейере в моечной.
Именно поэтому выбор H1-смазки для оборудования с частой мойкой требует дополнительной проверки по тестам ASTM D1264 (стойкость к водяному выщелачиванию) и особенно ASTM D4049 (стойкость к водяному spray-off). Целевой ориентир - смазка должна сохранять более 90% своей массы после моечного цикла. Если производитель не указывает эти тесты в спецификации, стойкость к washdown остается неподтвержденной, и риск преждевременного выхода из строя возрастает.
Стойкость к washdown и влагостойкость как ключевые критерии выбора
Когда оборудование моют горячей водой под давлением или в системе CIP (Clean In Place), смазка встречается не с попыткой влажности, а с активным механическим воздействием.
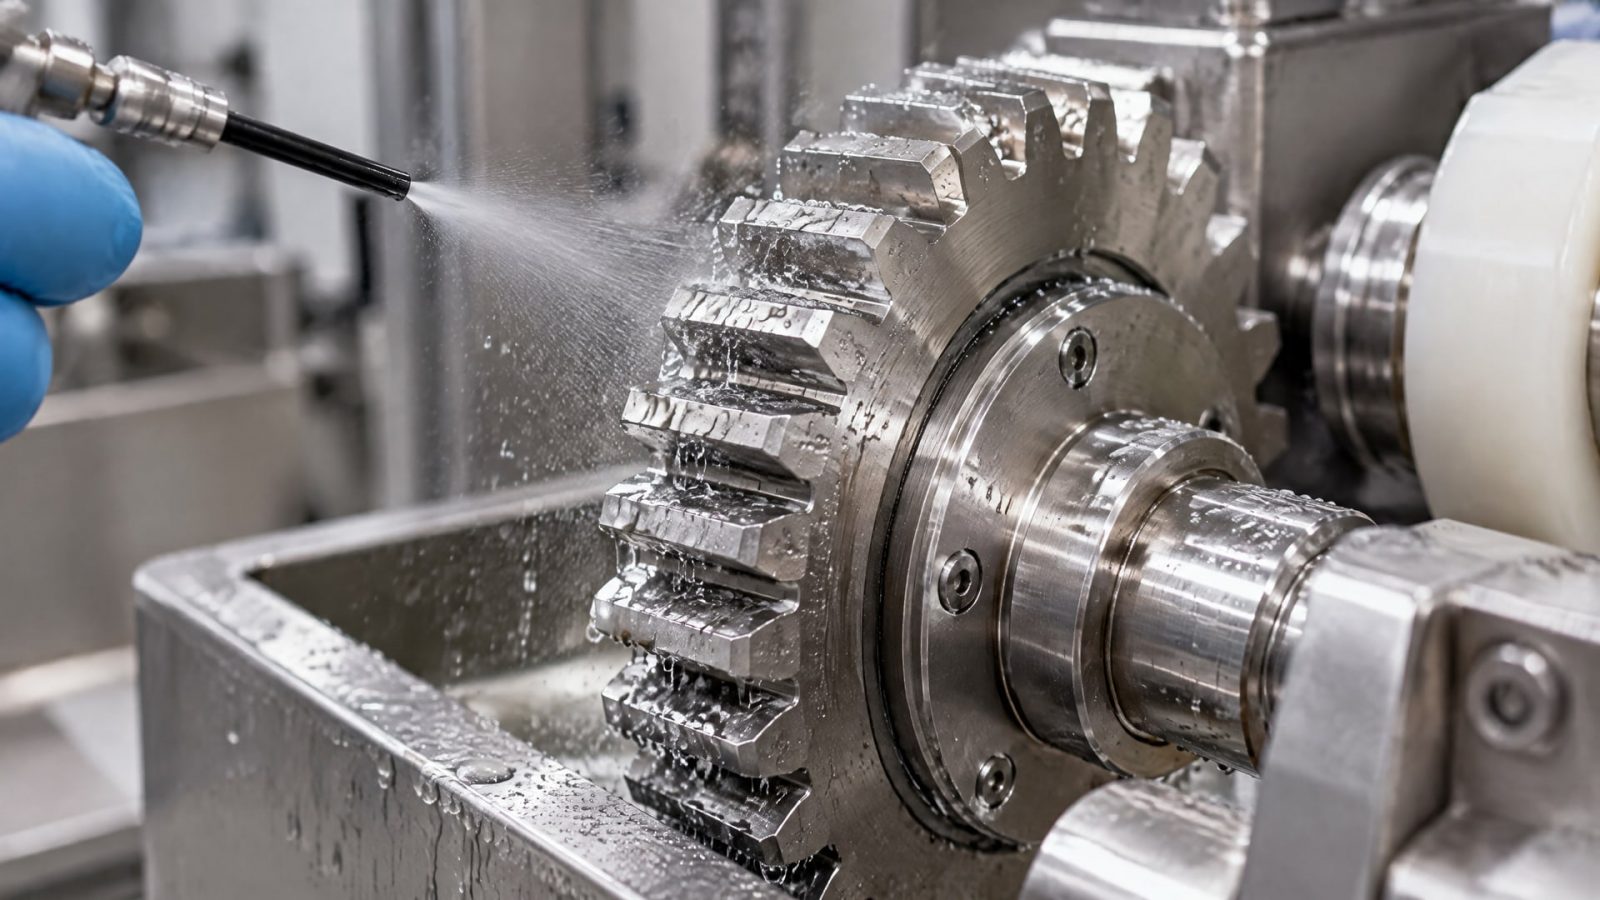
Spray-off тест (ASTM D4049) имитирует именно эту ситуацию: смазку наносят на вращающийся образец, а затем его обстреливают водяной струей. Смазка, которая выдерживает более 90% массы в этом тесте, сохранит адгезию и на практике.
Водяное выщелачивание (ASTM D1264) проверяет, насколько смазка растворяется в воде при длительном контакте - это важнее для стационарных узлов, которые долго стоят на мокрой поверхности. Для моечных зон оба теста значимы, но spray-off релевантнее для washdown-среды. На спецификациях добротных пищевых смазок можно встретить формулировки вроде «резистентна к периодической мойке» или «washdown resistant» - это признак, что производитель специально тестировал стойкость к воде и моющим растворам.
Помимо воды, важна устойчивость к щелочным моющим и дезинфицирующим средствам. Большинство пищевых производств используют для очистки щелочные растворы pH 12–14, иногда с добавлением поверхностно-активных веществ. Смазка, которая держится в воде, может разбухнуть или размягчиться от щелочи. Это не видно невооруженным глазом, но адгезия падает резко. Проверенные для пищевой отрасли смазки обычно имеют допуск по ISO 21469 (гигиенические требования к смазкам для пищевой промышленности) - это международный стандарт, который требует подтверждения стойкости и к воде, и к типовым моющим средствам. NSF указывает, что как H1, так и ISO 21469 относятся к признакам food-grade, и при выборе смазки для частой мойки полезно проверить обе сертификации.
На открытых узлах, особенно на цепях и кареточных направляющих, стоит обратить внимание на проникающие цепные смазки H1. Эти составы не просто образуют пленку - они проникают в зазоры и вытесняют воду из-под сальников и шарниров. После мойки вода может попасть туда же, где была смазка, и вызвать коррозию или ржавый налет на звездочках. Проникающая смазка остается в цепи благодаря густоте и полярности и, главное, вытесняет воду обратно наружу при следующем разжиме звена. Для конвейеров в пищевом производстве это именно то, что нужно.
Роль минимального количества смазки при частой мойке
Один из ключевых принципов NSF для пищевых H1-смазок - минимально необходимое количество.
Это не просто рекомендация, а требование, зафиксированное в сертификатах регистрации. Суть в том, что даже пищевая смазка, если ее нанести в избытке, может частично перейти в продукт или загрязнить рабочую зону. При частой мойке избыток смазки усугубляет проблему: лишний материал легче смывается водой, собирается в виде капель и загрязняет оборудование вокруг.
На практике это означает: наносить смазку нужно тонкой пленкой, ровно столько, чтобы обеспечить антифрикционный эффект и защиту от коррозии, но не больше. Для подшипников - одна-две капли; для направляющих - тончайшая полоса; для открытых механизмов - едва заметный налет. После нанесения излишки убирают (если есть доступ) после сборки - протирка чистой тряпкой грозит полностью стереть смазку, а вот убирать явные капли полезно.
Когда смазка применяется как временная антикоррозионная защита (например, при консервации оборудования перед длительным хранением), NSF требует ее полного удаления путем мытья или вытирания до состояния, исключающего ее перенос в пищу. Это правило отражает то, что защитная пленка не должна остаться на рабочих поверхностях, если там возможен контакт с продуктом.
Для оборудования с частой мойкой минимальное нанесение - это и гигиеническая необходимость, и практическая эффективность. Тонкая, плотная пленка дольше держится при washdown, чем рыхлый избыток. Кроме того, снижается расход смазки и упрощается контроль ее правильного применения.
Выбор смазки для разных типов узлов в моечных зонах
Один и тот же H1-состав не подходит для подшипника, направляющей и цепи одновременно.
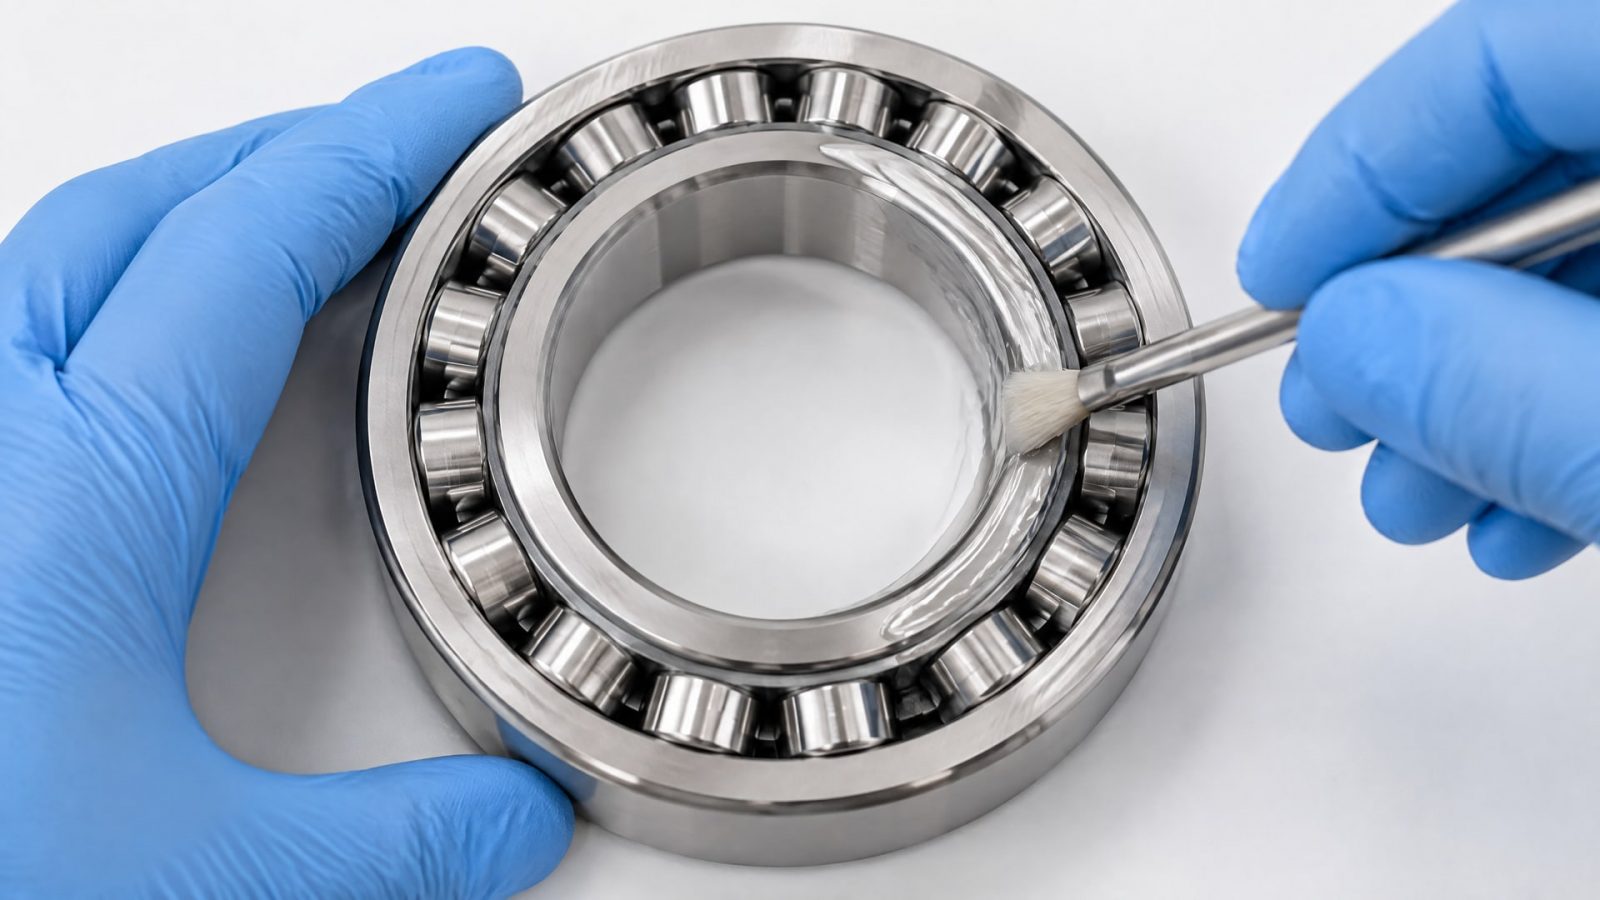
Каждый узел требует своих свойств.
Для шариковых и роликовых подшипников нужна смазка с хорошей адгезией и устойчивостью к центрифугированию. При частой мойке подшипники часто стоят в сырой зоне, и вода просачивается через щели даже при хорошей герметизации. Смазка должна образовать прочный слой на сепараторе и шариках, чтобы вода не вызвала коррозию окисленного металла. Если выбираешь H1-смазку для подшипников, проверь, есть ли в спецификации упоминание о водостойкости и желательно - результаты ASTM D1264 или D4049.
Для направляющих скольжения (линейных и каретных) критичны адгезия и образование стабильной граничной пленки. Направляющие движутся медленнее подшипников, и здесь смазка должна буквально приклеиться к поверхности. Водостойкие H1-смазки для направляющих часто содержат специальные загустители (например, силиконовые или литиевые мыла с добавками), которые не размягчаются в воде. При выборе такой смазки для моечной зоны посмотри, есть ли в описании упоминание о том, что она рекомендуется для CIP или периодической мойки.
Для цепей и открытых зубчатых механизмов нужны проникающие составы, которые заполняют зазоры и зубья и при этом вытесняют воду. Обычная липкая смазка на цепи быстро смывается и скапливается внизу в виде черного ила. Проникающие цепные H1-смазки имеют меньшую вязкость, быстрее впитываются в щели, и главное - они остаются гибкими при мойке, не размягчаясь до прозрачного геля. После высыхания такая смазка вытесняет воду из-под сальников, предотвращая ржавчину. Для конвейеров в пищевом производстве - это классический выбор.
Для уплотнений и сальников часто используют смазки-консерванты, которые предотвращают высыхание резины и исключают попадание воды. Здесь водостойкость особенно критична: если консервант размягчится от воды, уплотнение быстро высохнет или потеряет герметичность. NSF H1-консервант для сальников должен быть не просто водостойким, но и совместимым с материалом уплотнения (обычно - бутадиен-нитрильная резина, NBR). Некоторые производители специально указывают в спецификации совместимость с NBR и PTFE.
Для оборудования CIP, где используются автоматические системы циркуляции горячих моющих растворов, требования к смазке еще выше. Узлы насосов, клапанов и трубопроводов не просто моют, а омывают горячей щелочью под давлением. Смазка для таких узлов должна сохранять адгезию при температурах до 60–80°C и не вступать в реакцию с активными компонентами растворов. На практике для CIP-систем берут специализированные составы с повышенной температурной границей и явно заявленной совместимостью с горячими щелочными средами.
Практические ошибки при применении пищевых H1-смазок в моечных зонах
Даже правильно выбранная смазка может быстро выйти из строя, если нарушить режим нанесения или контроля.
Ошибка первая: чрезмерное нанесение. Оператор видит, что смазка вышла, берет щедрый шприц и давит полный картридж в подшипник или направляющую. Мотив понятен - хочет обеспечить максимальную защиту. На деле происходит обратное: избыток смазки быстрее вымывается, образует грязные капли, привлекает пыль и создает риск загрязнения. NSF требует минимально необходимого количества именно поэтому. Для узлов в моечной зоне это особенно важно: тонкая адгезивная пленка держится дольше, чем рыхлая масса.
Ошибка вторая: забывают о регулярности нанесения. Если смазку нанести один раз и оставить, через неделю-две мойки она смоется полностью. Для оборудования с частой мойкой смазку нужно наносить в график, привязанный к циклам мойки. Одна производственная схема - наносить смазку днем, мыть ночью; другая - после каждой третьей мойки. В любом случае нужна регулярность, а не прихотливость.
Ошибка третья: используют не ту консистенцию. Некоторые закупщики берут более жидкую смазку, думая, что она лучше будет держаться при мойке и вымываться медленнее. На деле все наоборот: жидкие составы быстрее стекают с вертикальных поверхностей и с открытых узлов смываются легче. Для моечной зоны нужна смазка с хорошей адгезией, которая прилипает к поверхности и держится несмотря на воду. Обычно это пластичные смазки класса NLGI 1–2 (для открытых механизмов) или специализированные проникающие цепные составы (для цепей).
Ошибка четвертая: не проверяют совместимость со своей "домашней" моющей химией. В цехе используют одно щелочное средство для общей уборки и совсем другое дезинфицирующее - для пищевых зон. Смазка, проверенная на совместимость с типовым щелочным раствором, может разбухнуть или размягчиться от специфического дезинфектанта. Перед закупкой большого объема смазки полезно провести мини-тест: капнуть смазку на стекло, залить раствором, который используют на производстве, оставить на сутки и посмотреть, не изменилась ли консистенция.
Ошибка пятая: забывают удалять смазку с антикоррозионной функции. Если смазка наносилась временно - например, для защиты оборудования перед плановым техническим обслуживанием - ее нужно полностью удалить перед запуском в пищевую зону. NSF требует именно полного удаления путем мытья или вытирания. Частичная смывка и вытирка оставляют следы, которые могут потом смыться водой, попасть на пищу и вызвать претензию санитарной инспекции.
Как проверить адгезию смазки после мойки
Контроль адгезии - это не лишняя осторожность, а часть обычной работы.
Простой способ: после цикла мойки визуально осмотреть узел. Если смазка полностью исчезла, видна голая ржаво-коричневая поверхность металла - значит, текущая смазка не подходит для этого режима мойки. Если смазка остается, но стала жидкой, текучей, потеряла структуру - это намек, что она размягчается от щелочной химии и ее лучше заменить.
Более точный метод - взять образец смазки в пробирку, добавить туда кусочек материала смазанного узла (например, стального лома), залить типовым моющим раствором в концентрации, используемой на производстве, и оставить на сутки при температуре, близкой к реальной моечной. Потом вытащить образец, посмотреть на цвет и структуру смазки. Если она расслоилась, потемнела, появился налет окисления на металле - эта смазка для данной комбинации режима и химии не подходит.
Для цепей проверка проще: покрутить цепь на станке в течение часа, потом посмотреть, осталась ли масляная пленка на роликах или смазка полностью смылась. Если смазка остается, цепь работает бесшумно - значит, стойкость достаточная.
Регулярная проверка адгезии позволяет выловить проблему рано, до того как начнется серьезный износ, и вовремя скорректировать либо смазку, либо режим нанесения.
Требования NSF H1, ISO 21469 и практическое применение
NSF H1 - это североамериканский стандарт, разработанный NSF International (организация, аккредитованная Министерством сельского хозяйства США).
H1 означает, что смазка зарегистрирована и одобрена для применения в местах, где возможен случайный контакт ее с пищей. Регистрация требует подачи полного состава смазки, результатов анализов на миграцию вредных веществ в пищу, и справок о производстве и хранении. Каждый H1-продукт получает индивидуальный номер реестра и сертификат.
ISO 21469 - это международный стандарт, опубликованный Международной организацией по стандартизации. Он задает гигиенические требования к формулированию, производству, маркировке и использованию смазок в пищевой отрасли. ISO 21469 охватывает более широкий круг проверок, чем NSF: включает оценку экологичности упаковки, требования к документации, правила хранения и утилизации. На практике NSF указывает, что смазки, сертифицированные по ISO 21469, признаются как food-grade наравне с H1.
Для российского рынка NSF-допуск часто значит больше, чем ISO 21469, потому что многие пищевые производства в России ориентируются на экспорт в страны Евросоюза и США, где NSF требуют явно. Однако если закупщик выбирает смазку для производства, которое работает на внутренний рынок, ISO 21469 может быть достаточно. На деле оба стандарта требуют одного: безопасность состава для случайного контакта с пищей и минимально необходимое количество при нанесении.
На практике при выборе H1-смазки для моечной зоны стоит сверить: - есть ли регистрация NSF H1 (номер реестра в спецификации); - указана ли явная стойкость к воде и щелочным растворам; - упомянуты ли результаты ASTM D1264 или ASTM D4049; - совместима ли смазка с материалом уплотнений оборудования (NBR, PTFE и т.д.).
При наличии ISO 21469 это дополнительный плюс, но не обязателен при условии наличия NSF H1.
Часто задаваемые вопросы
Чем отличается H1 от H2 и почему H2 нельзя использовать в пищевом оборудовании?
H1 - это допуск на случайный контакт с пищей; H2 - это смазка для зон, исключенных из контакта с пищей (например, для открытых редукторов вентиляции или шарниров дверей). H2 содержит токсичные вещества и не проходит проверку на миграцию в пищу. Если использовать H2 в пищевом оборудовании, даже в закрытом подшипнике, это нарушение санитарных требований и может привести к штрафам. H1 - единственный допустимый выбор для любой зоны, где теоретически есть контакт с продуктом.
Смазка вымывается при мойке через неделю-две. Это нормально?
Отчасти - если смазка тонкая и адгезивная, вымывание за 2–3 недели интенсивной мойки - это в пределах нормы. Если вымывается за 3–5 дней, это указывает на несоответствие стойкости к washdown и нужна смена смазки на более водостойкую. Также проверь, не наносишь ли ты избыток: это ускоряет вымывание. Оптимальный режим - наносить смазку один раз в неделю или один раз в две недели, в зависимости от интенсивности мойки.
Нужно ли сверяться со спецификацией продукта перед закупкой, или достаточно просто купить H1?
Сверка со спецификацией - обязательно. H1 означает пищевой допуск, но не стойкость к washdown. В спецификации посмотри наличие ASTM D4049 результатов, упоминание о водостойкости, совместимость с материалами твоего оборудования. Если эти пункты не указаны, это не значит, что смазка плохая, но это означает, что производитель не тестировал ее специально для моечных зон и ты рискуешь разочароваться на практике.
Может ли одна H1-смазка подойти для подшипников, направляющих и цепей одновременно?
Теоретически - да, если это универсальный состав. На практике универсальная смазка часто работает средне везде: неплохо для направляющих, но недостаточно липкая для цепей, и неудобно наносить для подшипников. Для моечной зоны стоит брать хотя бы две смазки: одну для подшипников и закрытых узлов (пластичную, NLGI 1–2, водостойкую), и отдельную для цепей и открытых механизмов (проникающую, легче адгезивную). Это упрощает контроль и часто дает лучший результат.
Как узнать, совместима ли H1-смазка с моющим раствором, который мы используем в цехе?
Свяжись с производителем смазки и попроси совместимость с конкретным моющим средством (назови его марку и концентрацию). Если производитель отвечает, что тестировал - хорошо, попроси протокол теста. Если нет, проведи простой тест: капни смазку на стекло, залей раствором, оставь на сутки при комнатной температуре, потом посмотри на консистенцию. Если смазка не изменилась, совместимость приличная. Если размякла или расслоилась - нет, нужна другая.
Заключение
Пищевые смазки H1 для оборудования с частой мойкой - это не просто продукты с допуском на пищевой контакт, а специальные составы, которые должны сочетать гигиенические требования с практической стойкостью к воде, горячему washdown и щелочным растворам. Выбор такой смазки начинается с проверки NSF H1-реестра и перехода к более точным критериям: результатам тестов ASTM D1264 и ASTM D4049, заявленной стойкости к периодической мойке и совместимости с материалами узлов оборудования.
На практике инженеры и закупщики часто обнаруживают, что одна универсальная H1-смазка не решает все задачи, и приходится выбирать между специализированными составами для подшипников, направляющих и цепей. Для цепей и открытых механизмов особенно критичны проникающие цепные смазки H1, которые вытесняют воду и остаются в узле несмотря на регулярную мойку. Правильное нанесение - тонкой пленкой, минимально необходимым количеством и в соответствии с графиком, привязанным к циклам мойки - это половина успеха. Вторая половина - регулярный контроль адгезии после мойки, чтобы вовремя выловить несоответствие смазки текущему режиму.
Для оборудования CIP и высоконагруженных узлов трения, требующих термо- и водостойкости одновременно, производители предлагают усиленные составы, которые держат адгезию при повышенных температурах и в агрессивной химической среде. Такие смазки, как EFELE SG-392, разработаны именно с учетом специфики пищевого производства: они сохраняют NSF H1-допуск, но при этом проходят дополнительные тесты на совместимость с горячими щелочными средами и высокой влажностью. Следующий шаг после прочтения этой статьи - сверить спецификацию своей текущей смазки с перечисленными критериями, при необходимости провести пробный тест на совместимость с локальной моющей химией и обсудить с поставщиком возможность перейти на специализированный состав, если текущая смазка вымывается быстрее, чем ожидалось.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, какая смазка для петель дверей автомобиля эффективно устранит скрип и заедания, а также как правильно ее наносить.
Узнайте, как выполнить замену прокладки фланца с помощью анаэробного формирователя прокладок, экономя время и упрощая монтаж.
Узнайте, как выбрать смазку для замков авто и защитить двери от замерзания зимой.