
Ремонт посадочного места подшипника: фиксация на валу без пресса и нагрева
Когда подшипник требует фиксации на валу, а оборудование в цехе не позволяет использовать гидравлический пресс или термопосадку, остается обратиться к химическим решениям. Анаэробные фиксирующие составы - это проверенный инструмент, который многие инженеры и слесари ремонтники применяют ежедневно для восстановления посадочных мест и восстановления работоспособности узлов без переделки вала и корпуса. Статья разбирает, как выбрать правильный состав для конкретного уровня износа посадки, подготовить поверхности и собрать узел так, чтобы подшипник держался надежно и работал без вибраций и микросдвигов.
Разговор пойдет о том, когда имеет смысл применять обычный retaining compound для близких к прессовой посадкам, когда нужен высоковязкий ремонтный состав для сильно изношенных мест, и какие типичные ошибки допускают при выборе и монтаже.
Как работает анаэробная фиксация и когда ее применять
Анаэробные фиксирующие составы отверждаются в отсутствие воздуха между близко подогнанными металлическими поверхностями.
Смазка вала и внутренняя поверхность подшипника образуют тонкий слой, где воздуха практически нет; при контакте с металлом и ионами железа состав полимеризуется и превращается в пластмассу, которая заполняет микропоры и удерживает детали от сдвига.
Такой подход лучше всего работает для посадочных мест, которые еще близки к номинальному размеру. Если вал слегка изношен, а подшипник сидит без люфта - обычный retaining compound обеспечит надежную фиксацию, сопоставимую с прессовой посадкой. Состав помогает избежать фреттинга (мелких сдвигов, приводящих к износу), гасит вибрации и предотвращает вымывание подшипника под нагрузкой.
Однако есть ограничение: анаэробные составы не предназначены для больших зазоров. Если между валом и внутренним диаметром подшипника зазор больше 0,5 мм, обычный фиксатор даст слабую фиксацию, потому что образует слишком толстый слой, который плохо полимеризуется и легко ломается. Именно поэтому существуют отдельные ремонтные составы с металлонаполнением - для изношенных и разбитых посадочных мест.
Выбор состава: нормальная посадка, небольшой износ или критичное повреждение
Когда вы держите в руках подшипник и вал, нужно определить три вещи: насколько велик зазор, есть ли признаки овальности корпуса, и требуется ли в будущем разборка узла.
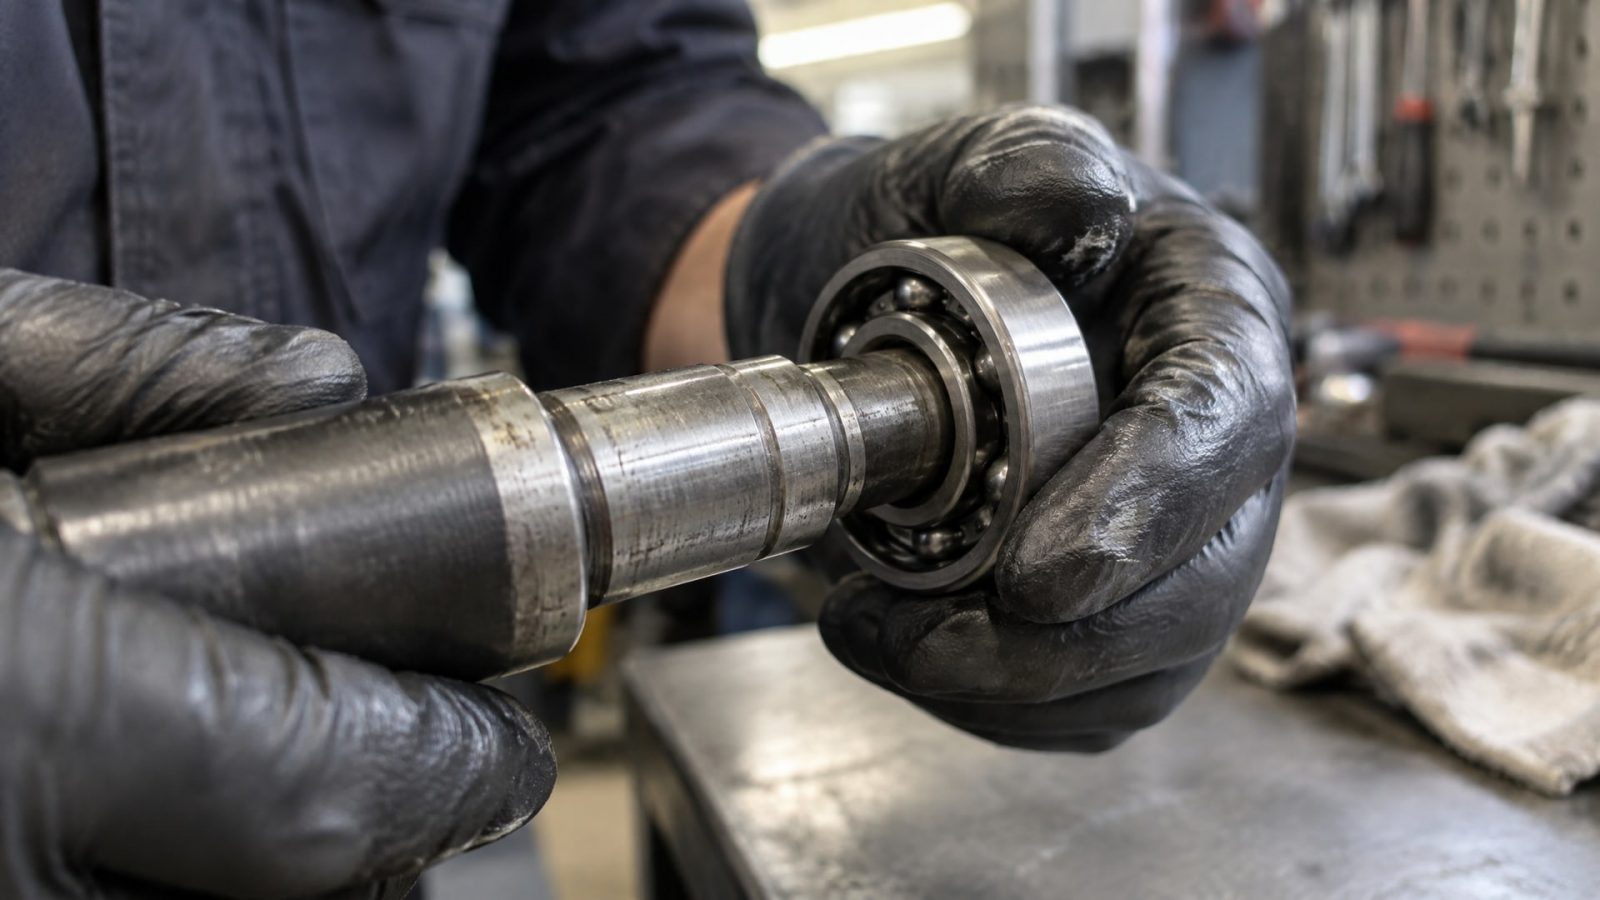
Если посадочное место относительно живо (вал почти без видимого износа, подшипник сидит плотно, зазор не превышает 0,006 дюйма) - применяют стандартный высокопрочный retaining compound. Такой состав обеспечит надежную фиксацию и позволит собрать узел вручную, без нагрева и пресса. На практике мастера берут его для быстрого восстановления посадок втулок, гильз и подшипников, когда нет времени ждать термопосадку.
Если посадка имеет видимый износ, вал местами серебристый, но зазор все еще находится в диапазоне 0,006–0,025 дюйма - продолжают использовать стандартный состав, но важнее становится чистота поверхности и время отверждения. Здесь риск выше: если поверхность не обезжирена или вал имеет окисления, фиксация может получиться слабой.
Если посадочное место разбито, овально, или зазор явно больше 0,5 мм - стандартный фиксатор уже не годится. В этом случае выбирают высоковязкий ремонтный состав для изношенных посадок: он рассчитан на больший зазор, содержит металлическое наполнение и восстанавливает геометрию соединения без переобработки вала. Такие составы часто применяют после того, как посадочное место пострадало от механического удара или длительного износа, например на стартерах с разбитым посадочным местом под подшипник.
Подготовка поверхностей: очистка и обезжиривание
От качества подготовки зависит 70% успеха.
Даже идеально подобранный состав не поможет, если вал покрыт окислением, пылью или следами старой смазки.
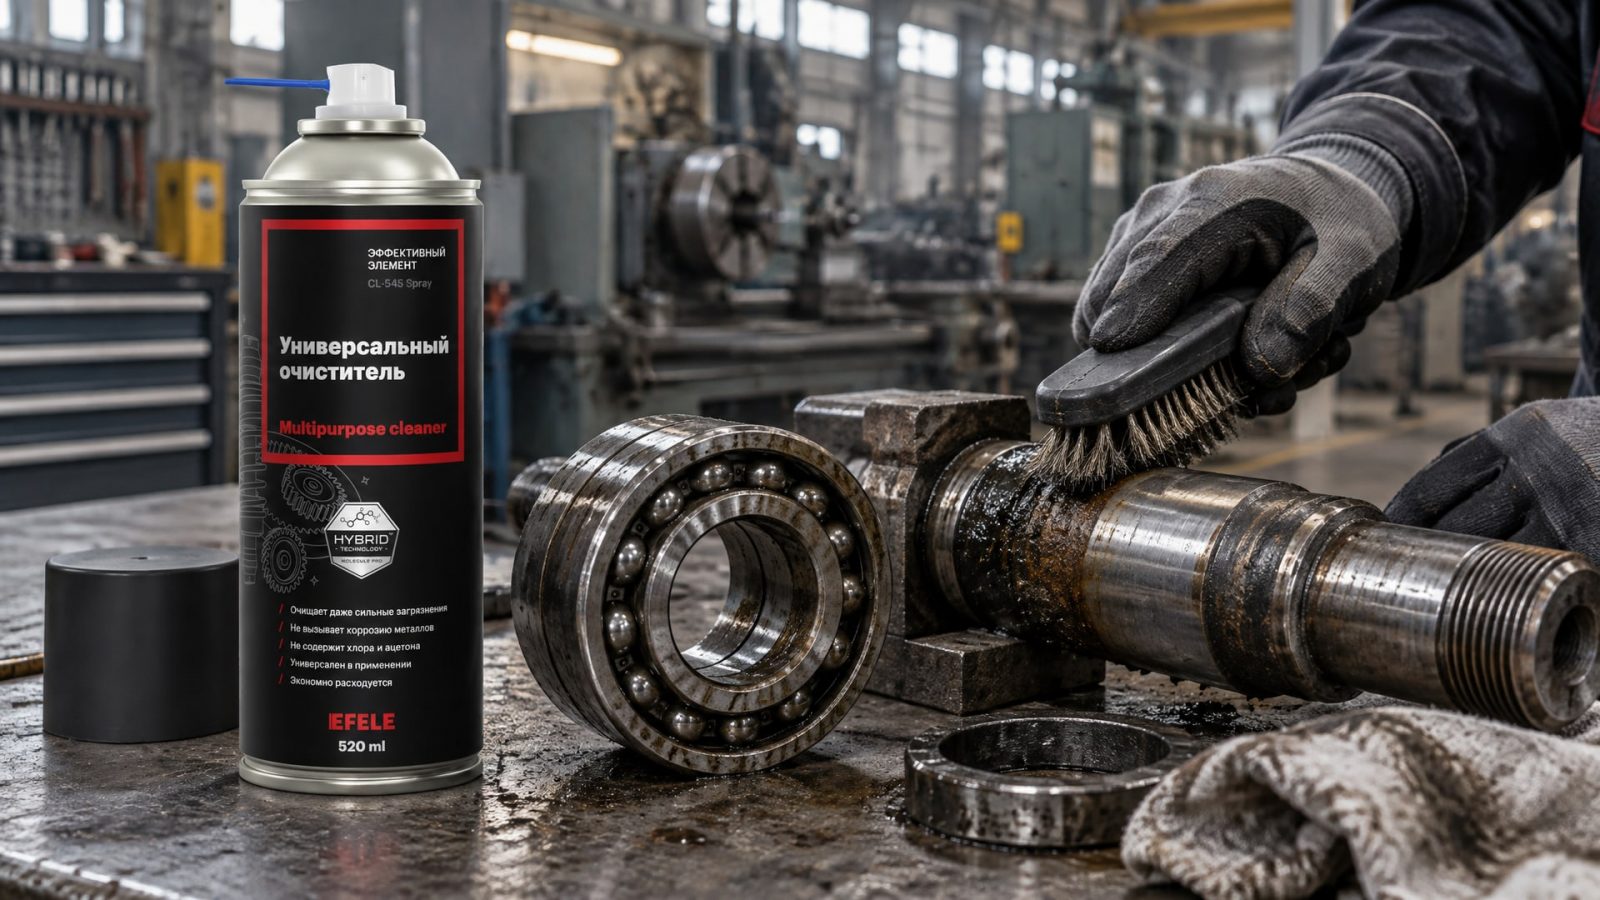
Перед нанесением анаэробного фиксатора вал и внутреннюю поверхность подшипника нужно очистить до металлического блеска. Используют щетку, наждачную бумагу средней зернистости или, лучше всего, универсальный очиститель. Перед нанесением анаэробного фиксатора необходимо тщательно очистить и обезжирить поверхности вала и подшипника; для этого отлично подойдет универсальный очиститель EFELE CL-545 Spray, который быстро удаляет масло, грязь и окисления, оставляя чистый металл.
После механической очистки поверхность должна быть сухой. Если узел только что находился в работе или стоял во влажном помещении, деталь протирают чистой тряпкой без ворса. Влага на поверхности замедлит отверждение и может привести к неполной полимеризации.
При работе с пассивными металлами - нержавеющей сталью, алюминием, гальванопокрытиями - отверждение идет дольше. Если температура окружающей среды также ниже 5 °C, рекомендуется использовать активатор: несколько капель активатора наносят на одну из поверхностей перед сборкой, и полимеризация пойдет в несколько раз быстрее.
Техника нанесения и сборка узла
Нанесение анаэробного состава - простой, но требующий внимания процесс.
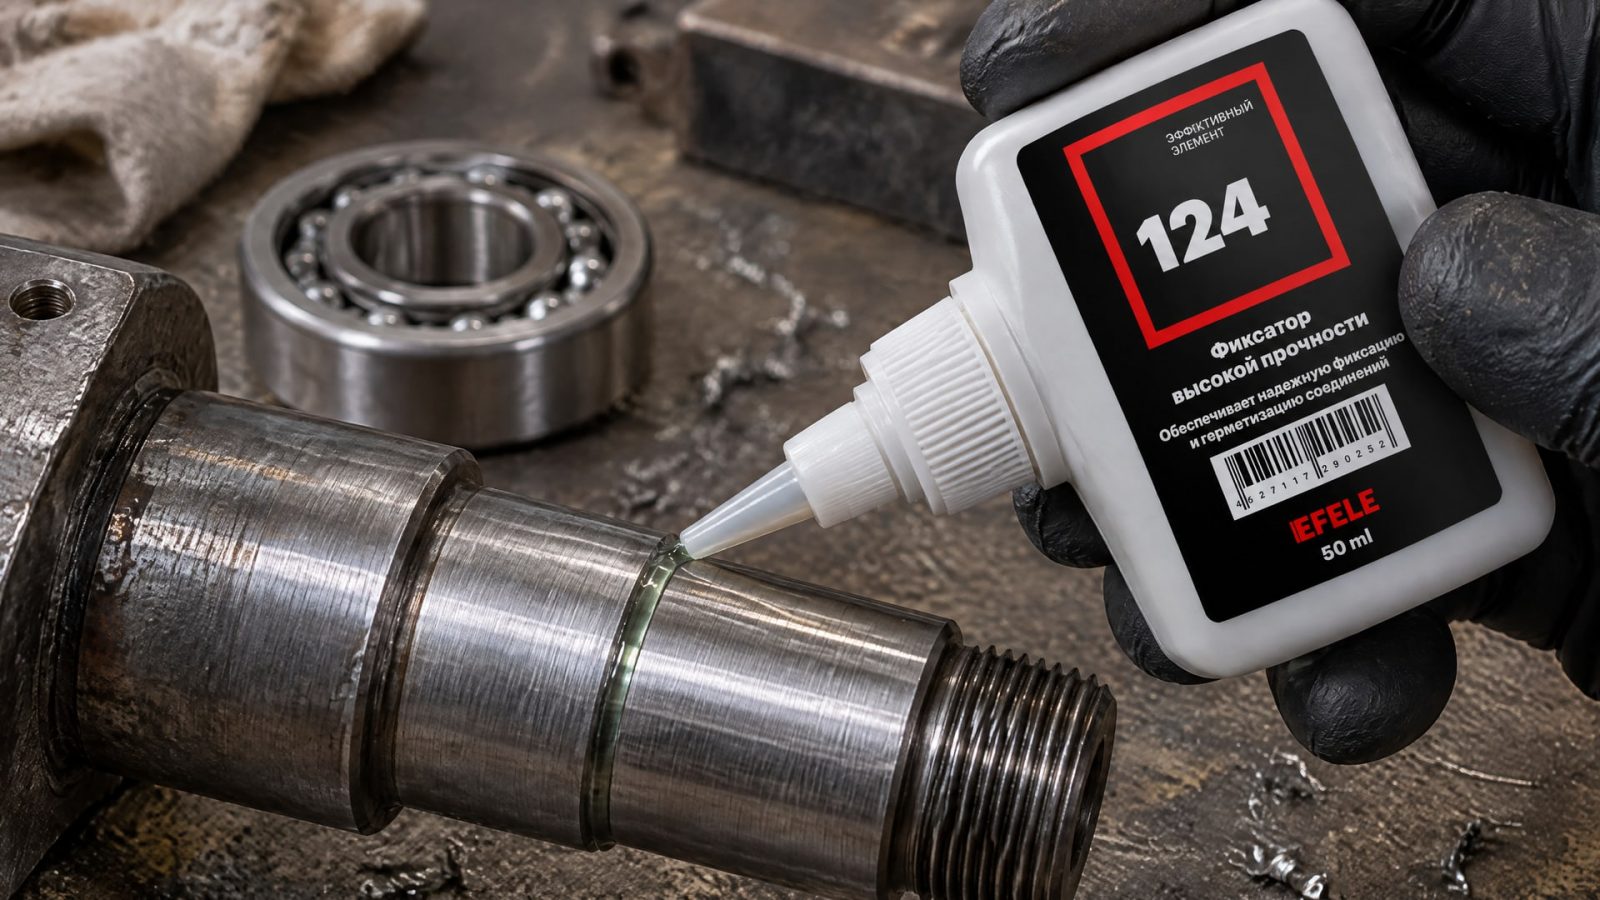
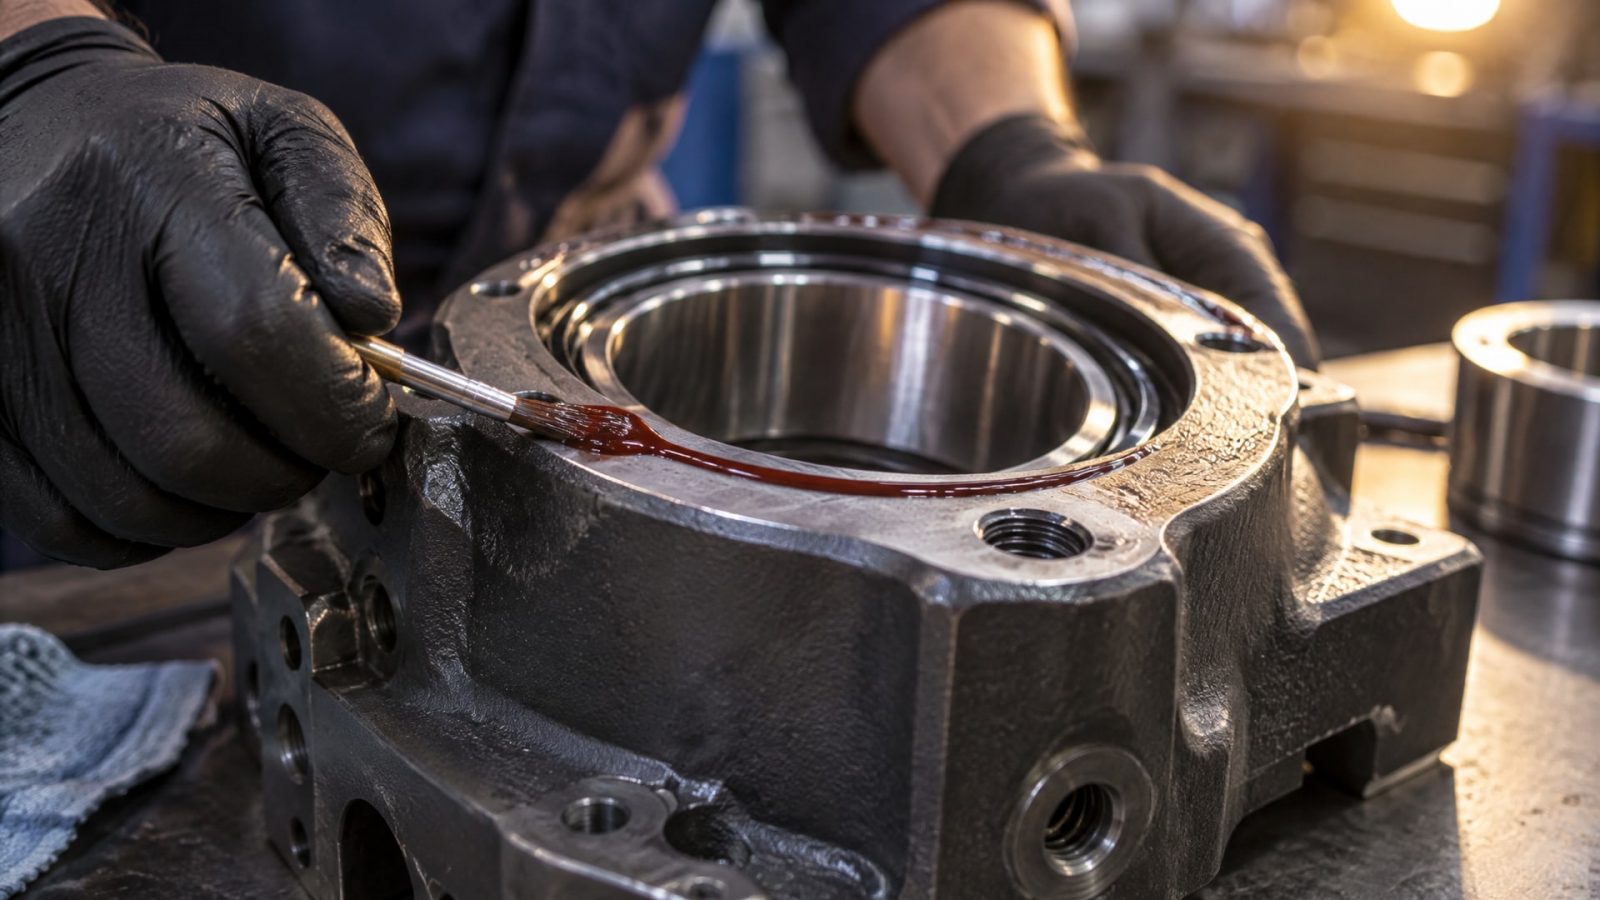
Состав наносят тонкой пленкой на поверхность вала, равномерно распределяя его по всей окружности. Не нужно наносить слой толщиной несколько миллиметров - это ошибка. Анаэробные составы работают в микронных зазорах; слишком большой слой плохо полимеризуется и становится хрупким.
Объем наносимого состава подбирают так, чтобы после сборки небольшое количество выступило из соединения - это признак того, что зазор полностью заполнен и воздуха внутри нет. Излишки убирают после полного отверждения, когда состав затвердеет.
При сборке подшипник надевают на вал медленно, без перекоса, давая составу распределиться равномерно. Если поставить подшипник с перекосом, состав будет распределен неравномерно, и в толстом слое останутся воздушные пузыри - они не затвердеют и станут слабыми местами.
Для фиксации подшипника на валу без пресса и нагрева, особенно при наличии небольших зазоров, рекомендуется использовать анаэробный клей EFELE 124, который обеспечивает высокую прочность соединения и устойчивость к вибрациям. После сборки узел оставляют в покое на время, необходимое для полного отверждения - обычно это 24 часа при комнатной температуре.
Время отверждения и активаторы
Полное отверждение анаэробного состава обычно наступает за 24 часа при температуре 20–25 °C.
Это время считают «гарантированным» - вы можете быть уверены, что соединение приобрело полную прочность и выдержит нагрузку.
На практике многие мастера дают узлу отстояться 4–6 часов перед осторожным включением, если очень нужно, но полной нагрузки дают только через сутки. Если спешить и включить узел раньше времени, слой еще не полностью затвердеет, и подшипник может провернуться.
Если окружающая температура ниже 5 °C или вы работаете с пассивным металлом - нержавеющей сталью или алюминием - используют активатор. Активатор ускоряет полимеризацию в 5–10 раз, и узел будет готов к нагрузке за 1–2 часа. Несколько капель активатора наносят на вал перед нанесением фиксатора и дают ему высохнуть (примерно 10–15 секунд); затем наносят сам состав и собирают узел.
Различие между стандартным и ремонтным составом
На рынке анаэробных фиксаторов существует две основные группы: для нормальных посадок и для ремонта изношенных мест.
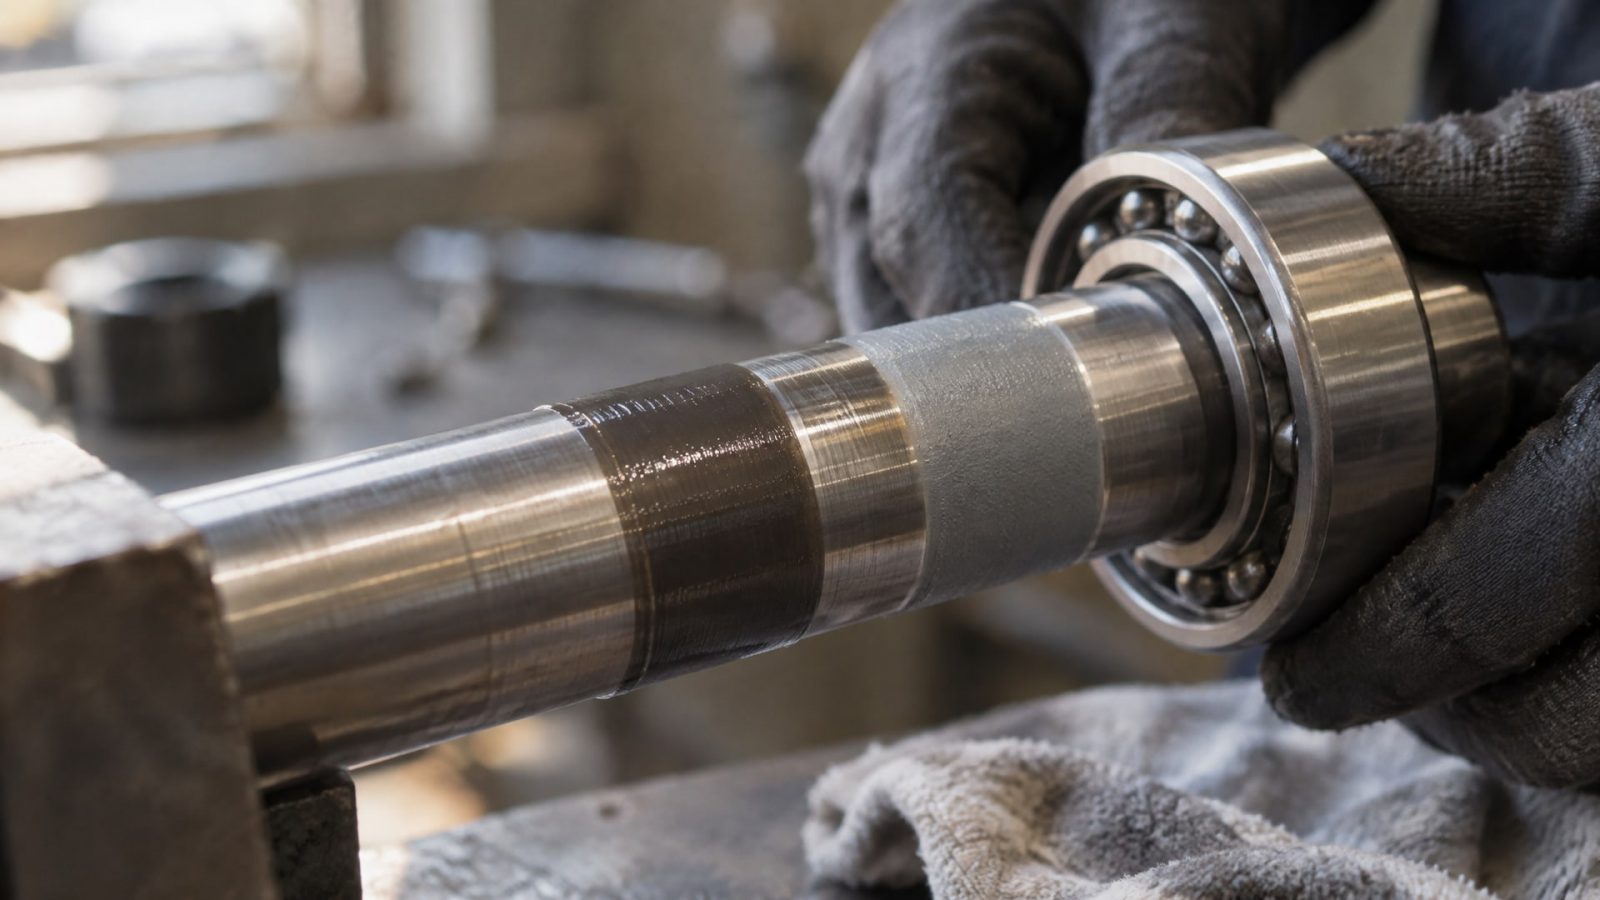
Стандартный retaining compound (высокопрочный) имеет среднюю вязкость и рассчитан на зазоры до 0,010 дюйма. Его используют для усиления прессовых посадок, фиксации втулок и подшипников на исправных валах. Прочность после отверждения составляет не менее 25 МПа на сдвиг.
Ремонтный состав (высоковязкий, металлонаполненный) предназначен для сильно изношенных посадок, шпонок, шлицев и подшипников без переобработки. Он содержит металлические частицы, которые помогают заполнить борозды и микропоры, восстанавливая контактную поверхность. Такой состав работает в зазорах до 0,5 мм и даже больше, хотя гарантировать идеальную фиксацию при слишком большом зазоре нельзя.
Выбор между ними прост: если вал и подшипник еще близки к норме, берут стандартный; если посадка явно разбита, берут ремонтный. Попытка использовать стандартный состав для разбитой посадки - это вывод денег в трубу: состав не заполнит большой зазор и даст слабую фиксацию.
Типичные ошибки и как их избежать
Ошибка 1: использование фиксатора для резьбы вместо retaining compound.
Фиксаторы для резьбы (threadlockers) и составы для цилиндрических соединений (retaining compounds) - это разные классы материалов. Threadlocker работает в резьбовом зазоре совсем другим образом, и применение его на валу и подшипнике приведет к неудаче: либо состав не полимеризуется, либо даст слабую фиксацию.
Ошибка 2: нанесение слишком толстого слоя. Многие мастера думают, что чем больше состава, тем надежнее фиксация. На самом деле толстый слой плохо затвердевает, потому что внутри остается воздух, и такое соединение становится хрупким и ненадежным.
Ошибка 3: грязная поверхность. Если поверхность вала или внутренний диаметр подшипника загрязнены маслом, окислением или пылью, полимеризация либо не произойдет, либо будет неполной. Результат - слабая фиксация и скоро вал снова начнет проворачиваться.
Ошибка 4: спешка с нагрузкой. Включение узла раньше, чем состав полностью затвердеет, может привести к тому, что подшипник провернется и соединение окажется испорченным. Даже если кажется, что состав уже твердый на ощупь, через несколько часов работы под нагрузкой он может начать деградировать.
Ошибка 5: попытка зафиксировать критично разбитое посадочное место стандартным составом. Если зазор больше 0,5 мм, стандартный retaining compound не поможет. Нужно либо использовать ремонтный состав, либо признать, что без механического восстановления вала или корпуса не обойтись.
Ремонт корпуса посадочных мест подшипников: когда состав недостаточно
Бывают ситуации, когда анаэробный состав - только полумера.
Если посадочное место в корпусе расточено неровно, овально, или имеет множественные трещины, состав заполнит пустоты, но надежная долгосрочная фиксация вряд ли получится.
На практике закупщики и инженеры сталкиваются с этим на стартерах и генераторах, когда внутренний диаметр корпуса разбит механическим ударом или износом. В таких случаях ремонтный состав можно использовать как временное решение - чтобы собрать узел и провести испытание. Но если повреждение серьезно, нужно подумать о механическом восстановлении: расточке корпуса под больший подшипник, установке латунной втулки или переходного кольца.
Производители анаэробных составов сами указывают, что для больших повреждений посадочного места это не полная замена переобработке: состав помогает, но не решает проблему кардинально, если геометрия сильно нарушена.
Часто задаваемые вопросы
Можно ли обойтись без пресса при фиксации подшипника?
Да, именно для этого и применяют анаэробные retaining compounds. Состав позволяет собрать узел вручную, без гидравлического пресса, обеспечивая надежную фиксацию через химическую полимеризацию. Правда, это работает, если посадочное место остается относительно близко к номиналу и зазор не превышает 0,010 дюйма.
Нужен ли активатор при фиксации подшипника на алюминиевом валу?
Да, алюминий и его сплавы - пассивные металлы, и без активатора отверждение анаэробного состава идет очень медленно. Активатор ускорит процесс в 5–10 раз. Несколько капель активатора наносят на вал перед нанесением состава, дают высохнуть 10–15 секунд, а потом наносят сам фиксатор.
Можно ли разобрать соединение после того, как анаэробный состав затвердел?
Да, но это требует усилий. Высокопрочный retaining compound держит соединение очень крепко. Для разборки придется использовать нагрев (примерно до 120–150 °C - состав размягчится), либо механическую разборку с применением долота и молотка. Некоторые производители выпускают низкопрочные составы для приложений, где нужна разборка, но они уже не дают такой фиксации.
Как определить, что зазор больше 0,5 мм и нужен ремонтный состав?
Зазор измеряют штангенциркулем, если возможно разобрать узел. Если подшипник уже на валу, смотрят на люфт: если он явно ощутим и составляет несколько миллиметров - это признак большого износа. В сомнениях лучше брать ремонтный состав с металлонаполнением: он подойдет и для небольших, и для больших зазоров.
Что делать, если посадочное место разбило на стартере D4BH?
Ремонт посадочного места под подшипник на стартере начинают с оценки повреждения. Если зазор умеренный (до 0,5 мм), можно попробовать высоковязкий ремонтный состав - это временное решение, позволяющее собрать стартер и провести его испытание. Если повреждение критично, понадобится восстановление корпуса: расточка под больший подшипник или вставка латунной втулки. Составы помогают, но не всегда полностью заменяют механическое восстановление.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - это реальная задача, которую решают анаэробные фиксирующие составы уже десятилетия. Выбор между стандартным retaining compound для исправных посадок и высоковязким ремонтным составом для износа - это первый и самый важный шаг. Дальше идет чистота: если поверхность не обезжирена, ничего не получится. Третье - соблюдение времени отверждения и правила тонкого слоя: не больше, не меньше.
Сразу оговоримся: если посадочное место разбито критично, химия - только половина решения. Серьезные повреждения требуют механического восстановления вала или корпуса, расточки или установки переходных элементов. Но для большинства практических случаев, когда нужно восстановить работу узла быстро и без дорогостоящего оборудования, правильно подобранный анаэробный состав дает надежный результат. Ваш следующий шаг - оценить степень износа конкретного посадочного места, подобрать состав по зазору и приступить к подготовке поверхностей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Пищевая смазка высокие температуры: как выбрать оптимальный вариант для оборудования, работающего в экстремальных условиях, с учетом допусков H1.
Узнайте, как правильно организовать утилизацию СОЖ, чтобы избежать штрафов и соблюсти экологические нормы.
Цепное масло пищевое с допуском NSF H1 гарантирует безопасность продукции и защиту оборудования на пищевых производствах.