
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробные герметики для фланцев остаются стандартным решением в машиностроении и промышленном оборудовании, но они имеют четкие технологические границы. Главная проблема - большинство составов рассчитаны на зазоры не более 0,25 мм, и при превышении этого предела герметизация становится непредсказуемой. Понимание реальных возможностей анаэробного формирователя прокладок, правильный выбор состава и соблюдение технологии нанесения определяют надежность соединения. Статья поможет инженерам и закупщикам подобрать подходящий материал, измерить фактический зазор и применить герметик без ошибок.
Почему зазор фланца определяет выбор герметика
Анаэробный герметик полимеризуется без доступа воздуха, при контакте с активными металлами.
Этот механизм отверждения накладывает жесткое ограничение на рабочий диапазон зазора. При малой щели анаэробный состав образует тонкую, прочную пленку; при большом зазоре полимеризация замедляется, потому что на единицу объема меньше контакт металла с жидкостью, и отверждение идет от краев.
Типичные анаэробные герметики для жестких металлических фланцев заполняют зазоры до 0,25 мм. Высоковязкие тиксотропные составы - разработанные специально для более крупных щелей - могут работать до 0,30–0,50 мм, но только если фланцы хорошо пригнаны и поверхности ровные.
Критически важно: реальный зазор измеряется только в собранном и затянутом состоянии, не по геометрии деталей до сборки. Часто номинальный зазор по чертежам и практический зазор после затяжки болтов различаются на 0,05–0,10 мм. Если полученное значение превышает 0,30 мм, анаэробный герметик уже не гарантирует надежность, и имеет смысл рассмотреть альтернативные решения или переработать узел.
Измерение и подготовка фланца перед герметизацией
Перед выбором конкретного анаэробного формирователя прокладок нужно точно знать, с каким зазором предстоит работать.
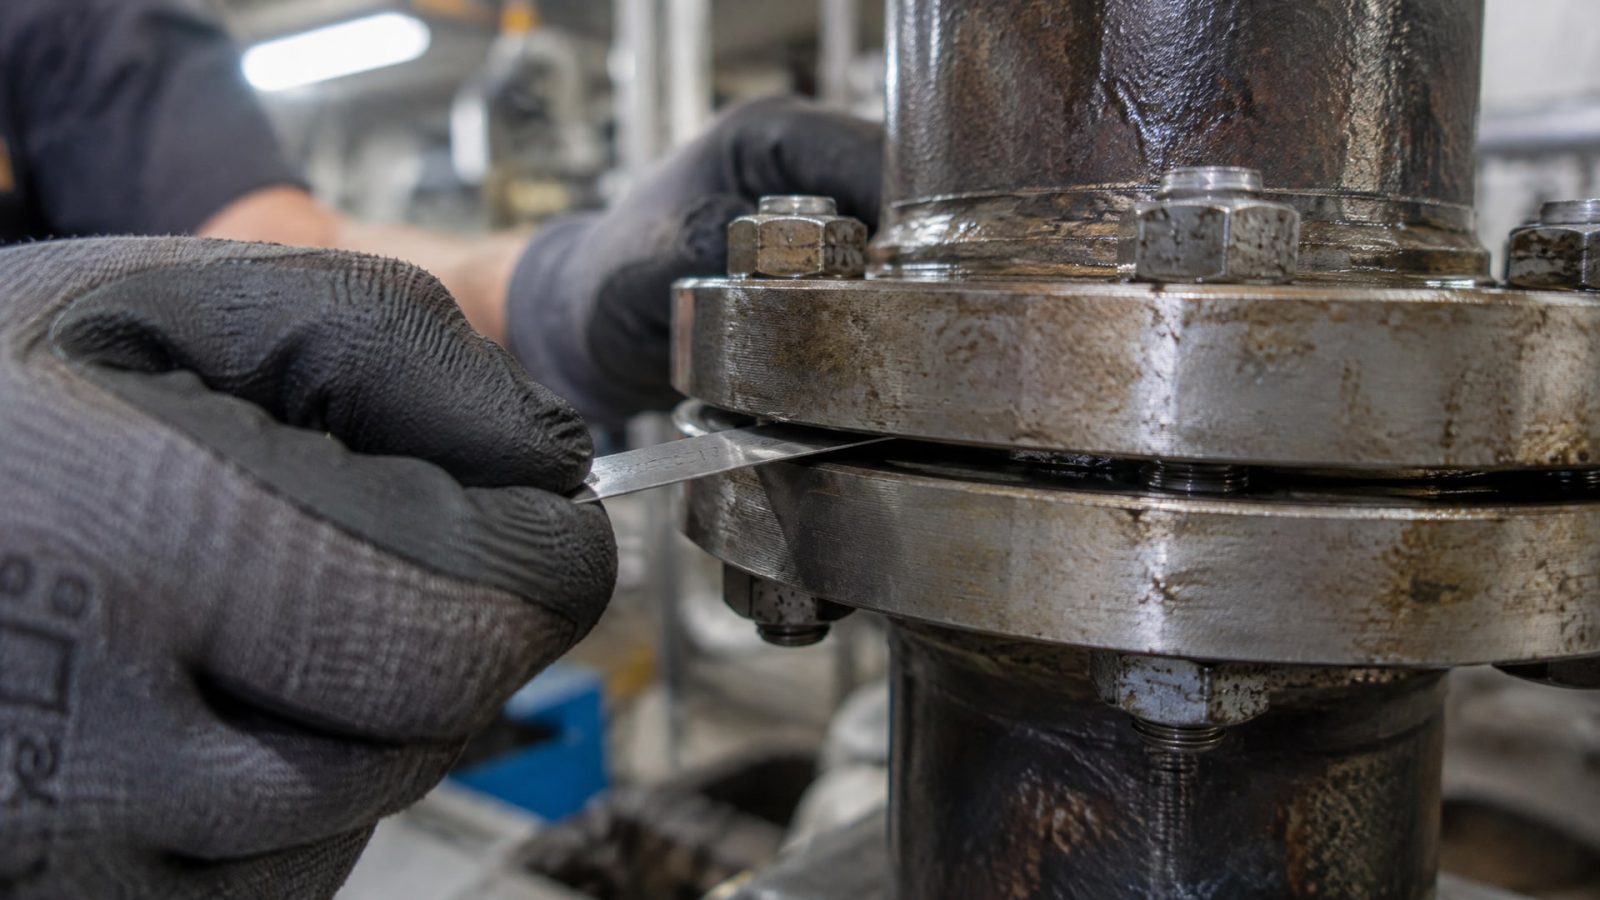
Используй щупы, микрометр или тонкий стальной проволоки для замера в нескольких точках фланца - вокруг всех болтовых отверстий и в центре. Часто зазор неравномерен: больше в одних местах, меньше в других. Рабочий диапазон определяет максимальное значение.
После измерения необходимо полностью очистить привалочные поверхности. Удали старую прокладку, остатки прежних герметиков, масло, жир, грязь и окисные пленки (иначе герметизация ухудшается). Используй растворитель и мягкую щетку; не царапай поверхности острым инструментом, чтобы не создать дополнительные пути утечки. Если фланцы загрязнены маслом, очистку повтори до полного удаления жира.
На очень гладких или анодированных поверхностях, на оцинкованных деталях и при низкой температуре окружающей среды рекомендуется применить активатор - он ускоряет полимеризацию анаэробного состава. Активатор наносится тонким слоем на металл и дает высохнуть перед нанесением герметика. Без активатора отверждение на пассивных металлах может затянуться или остаться неполным.
Выбор типа анаэробного герметика по вязкости и зазору
На рынке представлены анаэробные герметики разных вязкостей, и выбор зависит от ширины зазора и типа фланца.
Низковязкие текучие составы (класс 3–5 по NLGI): - Рассчитаны на зазоры 0,05–0,15 мм - Легко растекаются, проникают в узкие щели - Быстро полимеризуются на активных металлах - Используются для прецизионных фланцев компрессоров, гидросистем, топливных магистралей
Средневязкие составы (класс NLGI 5–6): - Заполняют зазоры 0,15–0,25 мм - Поддерживают баланс: текучесть и удержание в шве - Подходят для большинства промышленных фланцевых соединений - Хороши для вертикальных соединений, где герметик не должен стекать
Высоковязкие тиксотропные составы (класс NLGI 7–8): - Рассчитаны на зазоры до 0,30–0,50 мм - Не текут, не требуют активатора на большинстве металлов - Медленнее отверждаются, чем жидкие, из-за объема материала - Используются для крупных фланцев, несовершенных поверхностей, высоких вибраций
Если измеренный зазор составляет 0,20–0,25 мм, выбирай средневязкий анаэробный формирователь прокладок. Если зазор ближе к 0,30 мм - переходи на высоковязкий. Если зазор превышает 0,50 мм - анаэробный герметик уже не гарантирует герметичность, и нужна иная технология (например, спиральная прокладка с герметизирующей пастой или резиновая прокладка с анаэробным клеем).
Технология нанесения и сборки фланца
Правильное нанесение анаэробного герметика - залог его работы.
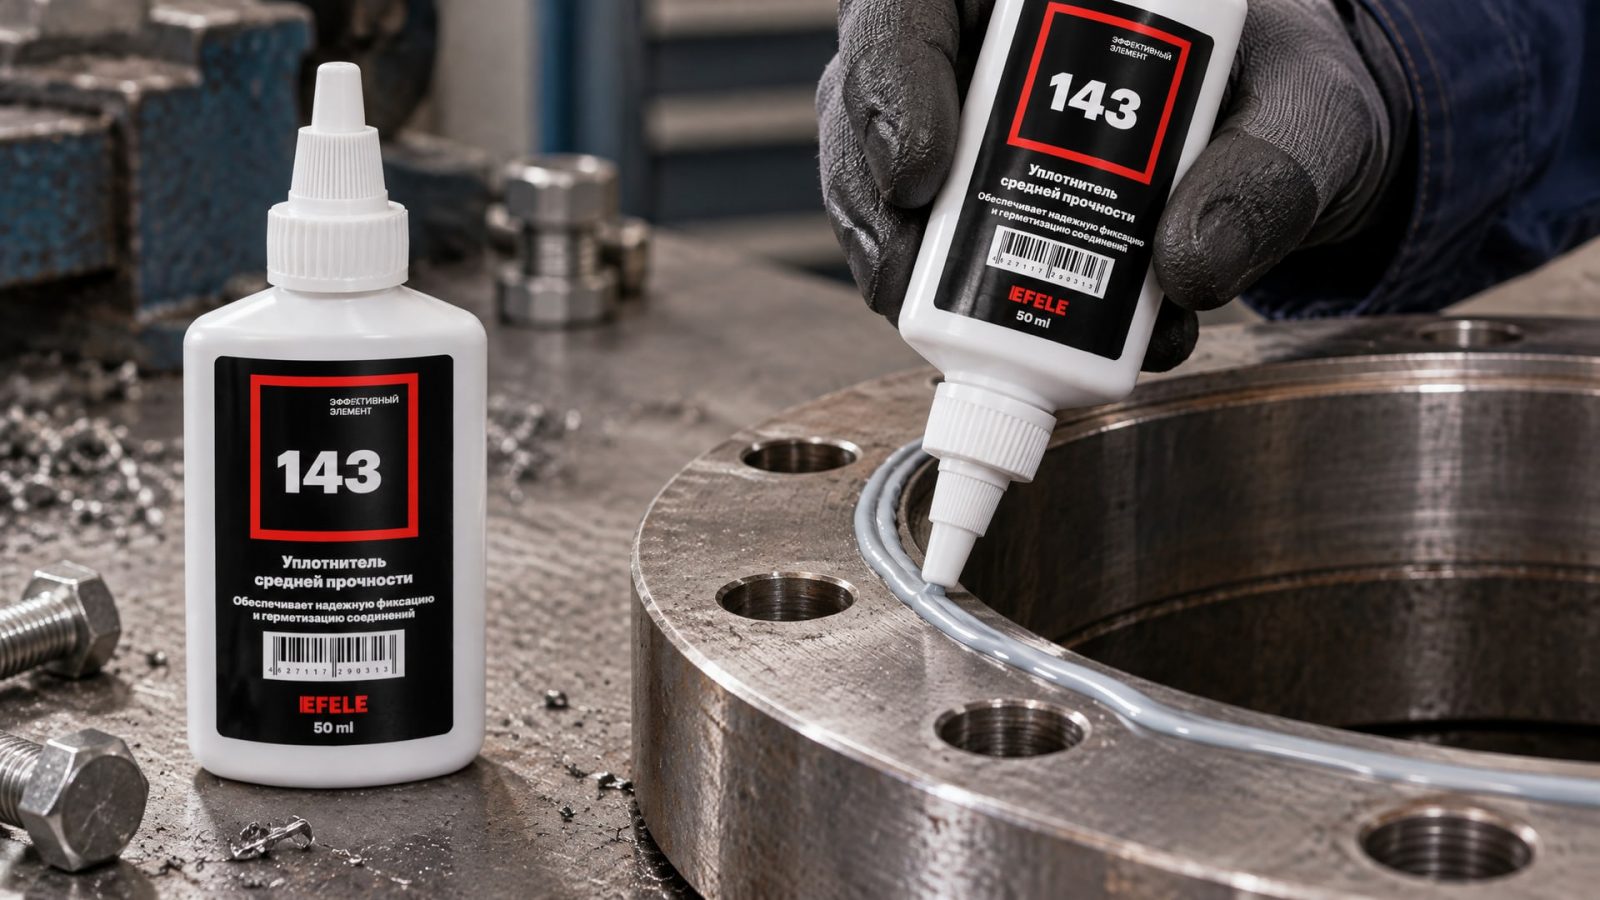
Наноси состав непрерывным валиком, без разрывов, по внутреннему краю фланца и вокруг всех болтовых отверстий. Разрывы в валике - потенциальные пути утечки, особенно при давлении или вибрации.
Ширина валика зависит от глубины зазора: для 0,25 мм достаточно 2–3 мм ширины; для 0,50 мм -4–5 мм. Толщина валика не должна быть чрезмерной; лишний герметик, выдавленный наружу, не полимеризуется на воздухе и просто убирается тряпкой после сборки.
Собирай узел сразу же после нанесения, не позже чем через 2–5 минут. Задержка увеличивает риск частичной полимеризации на открытом воздухе, что ухудшает смачивание и герметичность. Затягивай болты крест-накрест, равномерно, по заданному моменту, без бокового смещения деталей. Неравномерная затяжка нарушает распределение герметика и создает протечки.
После сборки фланец нужно оставить в покое на время фиксации. Типовая фиксация (поверхностное отверждение, при котором можно проверить герметичность) занимает около 30 минут при 20 °C. Полное отверждение, когда соединение может испытывать полную рабочую нагрузку, зависит от температуры, типа металла, глубины зазора и марки состава - обычно от 4 до 24 часов.
Для герметизации фланцевых соединений с большими зазорами многие предприятия ориентируются на составы, которые сочетают удержание в шве с приемлемой скоростью отверждения. EFELE 143 - анаэробный жидкий уплотнитель с повышенной тиксотропностью - в таких случаях обеспечивает надежную герметизацию, так как не растекается при нанесении и образует прочную полимерную пленку даже при зазорах до 0,50 мм.
Признаки неправильной герметизации и как их избежать
Если герметизация не удалась или произошла протечка, причина почти всегда кроется в нарушении технологии, а не в самом составе.
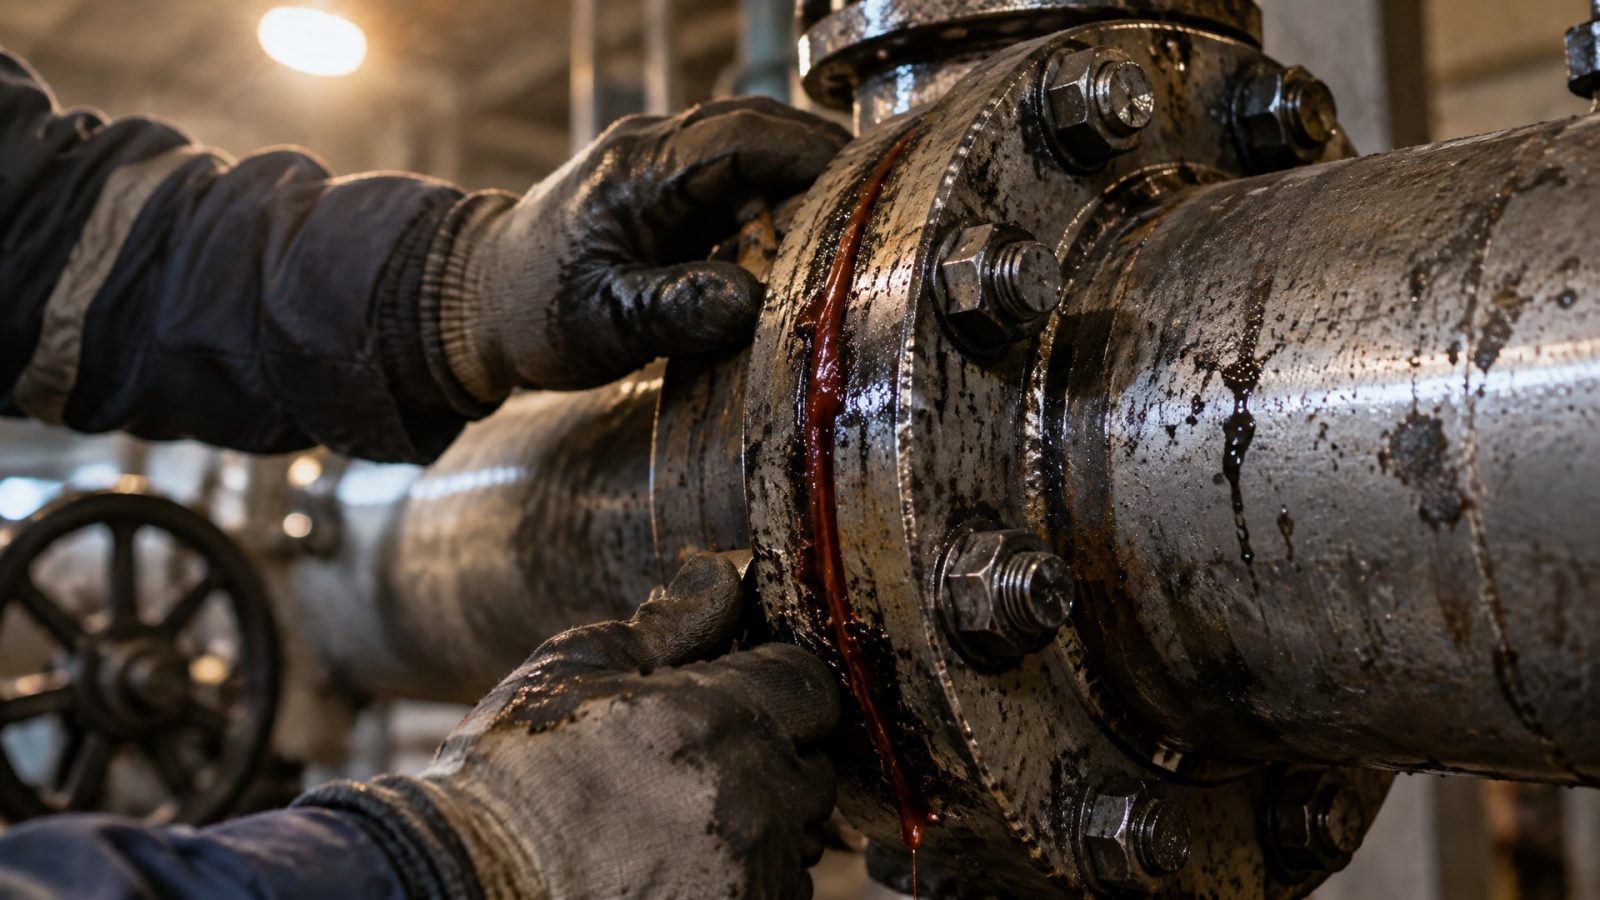
Герметик не отвердел или отвердел частично: - Причины: поверхность загрязнена маслом или грязью; активный металл отсутствует; температура ниже допустимой; герметик старый, с истекшим сроком. - Решение: полностью пересчисть фланцы и повторить нанесение.
Герметик вытекает из шва вскоре после сборки: - Причины: зазор больше, чем рассчитан состав; герметик низковязкий для данного зазора; фланец деформируется под давлением; болты затянуты неравномерно. - Решение: замерить реальный зазор, выбрать более вязкий состав, пересчитать затяжку.
На поверхности фланца остались липкие следы, которые не отвердевают: - Причина: это излишки герметика на воздухе; он не полимеризуется без контакта с металлом. - Решение: это нормально - излишки убираются тряпкой после сборки.
Герметик держит, но через несколько дней появилась протечка: - Причины: фланец был загрязнен при сборке, вибрация нарушила целостность пленки, рабочая температура выше допустимой для состава. - Решение: проверить, что герметик полностью затвердел; убедиться, что фланец не вибрирует; при необходимости укрепить узел дополнительными креплениями.
Когда анаэробный герметик не подходит
Несмотря на универсальность анаэробного формирователя прокладок, существуют ситуации, когда он не является оптимальным решением.
Большие, неровные или гибкие фланцы: Если фланцы деформируются под давлением, или привалочные поверхности волнистые, анаэробный герметик может не заполнить все щели равномерно. В таких случаях рекомендуется спиральная прокладка, резиновая или паронитовая прокладка с предварительной герметизирующей обработкой.
Зазор свыше 0,50 мм: При таких щелях полимеризация анаэробного состава становится недостаточно надежной. Требуется либо переработать узел (подшлифовать фланцы, отрегулировать монтажные размеры), либо применить многослойную прокладку или герметик иного типа.
Низкие температуры (ниже 5 °C) без активатора: Анаэробные составы отверждаются медленнее на холоде. Если температура окружающей среды низкая и нет возможности использовать активатор, время фиксации может растянуться на часы, что неприемлемо в производстве.
Содержание в герметизируемой среде серы или галогенов: Некоторые анаэробные составы несовместимы с серосодержащими жидкостями или высокими концентрациями хлора. Перед выбором герметика убедись, что он совместим с рабочей средой (масло, вода, топливо).
Часто задаваемые вопросы
Можно ли использовать жидкий анаэробный герметик вместо прокладки?
Да, если фланцы жесткие, ровные и реальный зазор находится в рабочем диапазоне состава (до 0,25–0,50 мм в зависимости от типа). Анаэробный герметик полностью заменяет прокладку на металлических фланцах в машиностроении, гидравлике и пневматике. Проверь именно реальный зазор в собранном узле, а не номинальные размеры по чертежу.
Что означает NLGI в характеристиках анаэробного герметика?
NLGI (Национальный институт консистентных смазок США) - это классификация консистенции. Для анаэробных герметиков NLGI показывает вязкость: класс 3–5 - жидкие, 5–6 - средневязкие, 7–8 - высоковязкие. Чем выше класс NLGI, тем гуще состав и тем больший зазор он может заполнить, но медленнее отверждается.
Нужен ли активатор для каждого анаэробного герметика?
Нет, активатор используется только на пассивных металлах (нержавеющей стали, алюминии, оцинкованных деталях), при низкой температуре или если герметик долго лежал. На обычной углеродистой стали активатор не требуется. Проверь карточку товара или руководство производителя.
Как долго нужно ждать перед эксплуатацией фланцевого соединения?
Время фиксации (поверхностное отверждение) обычно 20–30 минут при 20 °C; в течение этого времени герметик образует тонкую корку. Полное отверждение, необходимое для полной рабочей нагрузки, занимает 4–24 часа в зависимости от состава, температуры и глубины зазора. Точное время указано в карточке товара.
Что делать, если герметик выступил из шва?
Это нормально. Умеренный валик, выдавленный наружу, остается жидким на воздухе и не полимеризуется. После сборки его просто удаляют мягкой тряпкой. Главное, чтобы внутри шва герметик образовал сплошной контакт с металлом.
Заключение
Анаэробный формирователь прокладок - надежный и проверенный способ герметизации фланцевых соединений, но только при соблюдении его технологических границ. Главное правило: реальный зазор в затянутом состоянии должен находиться в рабочем диапазоне состава (до 0,25 мм для стандартных, до 0,50 мм для высоковязких). Для успеха нужны чистые поверхности, непрерывное нанесение валиком, быстрая сборка и соблюдение времени отверждения.
Начни с точного измерения фактического зазора в собранном узле, выбери анаэробный герметик нужной вязкости, тщательно подготовь фланцы и следуй инструкции производителя по нанесению и сборке. Если зазор превышает 0,50 мм или фланцы деформируются, рассмотри альтернативные решения - это сэкономит время и исключит риск протечек.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы он не замерзал зимой и служил долго.
Узнайте, как открутить заржавевший болт на выхлопной трубе автомобиля без сварки, используя проверенные методы и средства.
Узнайте, когда анаэробный герметик для пластика безопасен, а когда может вызвать повреждения. Выбирайте правильное решение для ваших соединений.