
Как точно измерить концентрацию СОЖ на станке в реальном времени
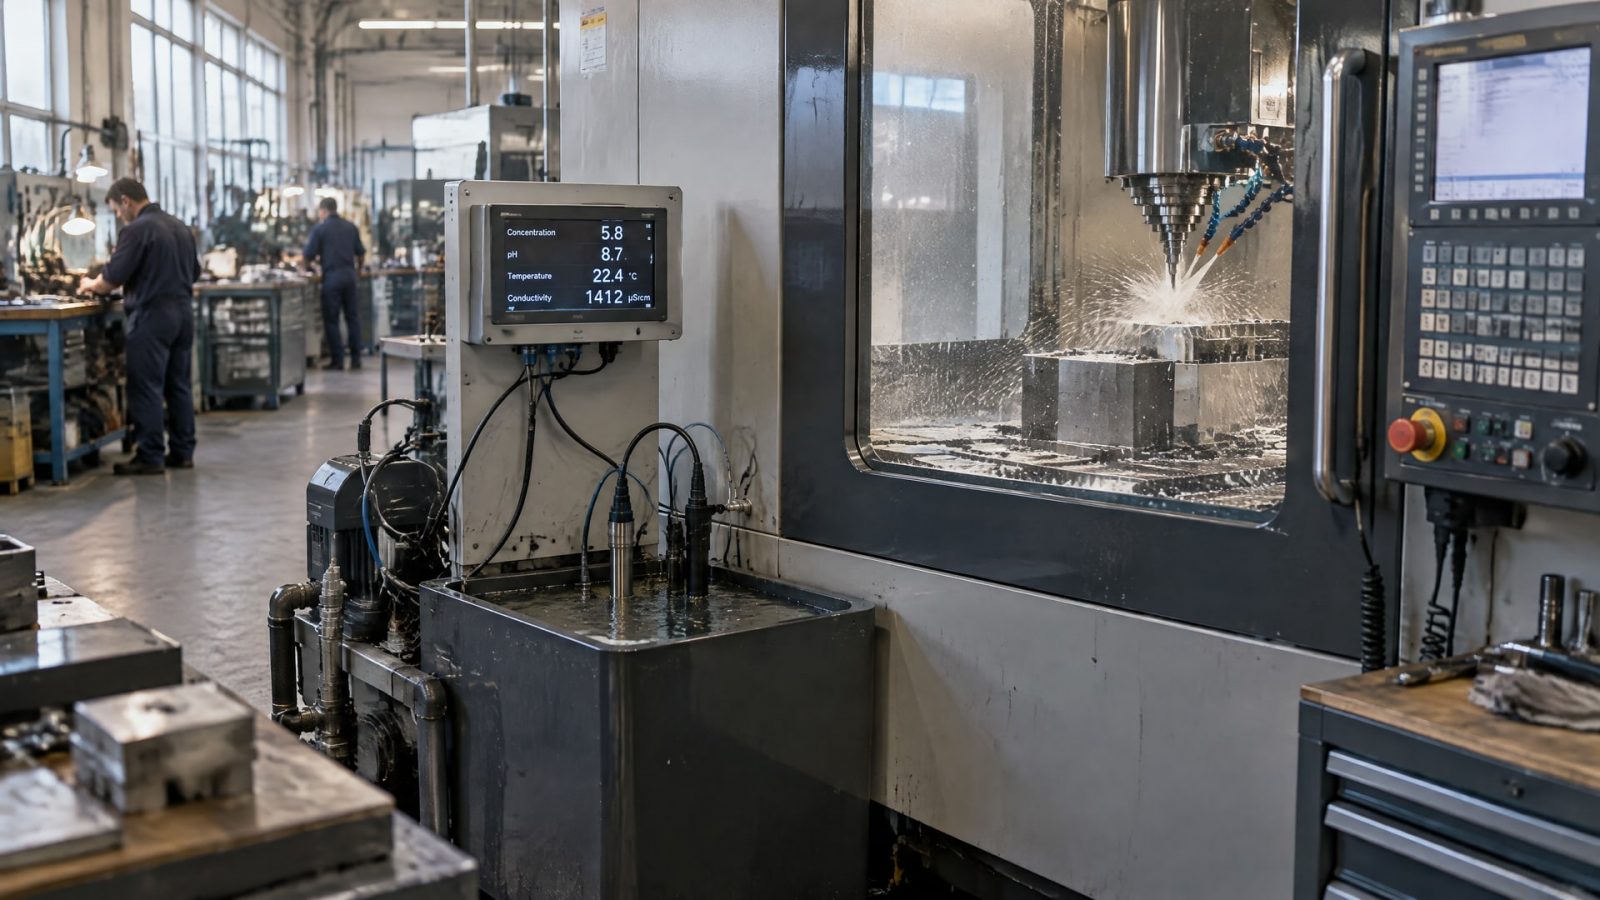
Чтобы измерять концентрацию СОЖ в реальном времени, используют онлайн-систему контроля, которая отслеживает состав жидкости в процессе работы и передает данные оператору или в производственную систему. Но показание датчика важно проверить: при рефрактометрии учитывают коэффициент конкретной СОЖ, а после дозировки или подпитки повторно измеряют концентрацию. Для надежного результата оценивают также точку отбора, стабильность потока, температуру и возможные загрязнения.
Статья будет полезна инженерам и техническим специалистам, которые выбирают датчик концентрации СОЖ или настраивают автоматический контроль на станке, а также закупщикам, сравнивающим решения для цеха. Разберем, чем отличается онлайн-мониторинг от ручного измерения, как читать результат рефрактометра и какие параметры стоит передавать в систему управления.
Как работает измерение концентрации СОЖ в реальном времени
Онлайн-система непрерывно получает данные о жидкости и показывает изменения на локальном дисплее или передает их во внешнюю систему.
В зависимости от решения в реальном времени могут измеряться концентрация, pH, температура и электропроводность. Такой набор позволяет видеть не только отклонение концентрации, но и сопутствующие изменения состава СОЖ.
Данные могут передаваться по Wi-Fi, Ethernet или Modbus TCP. Для производственного контроля их интегрируют с MES, SCADA или базой данных, если выбранная система поддерживает такие интерфейсы. Тогда специалисты могут просматривать тренды по станкам и сменам, а журнал измерений и дозировок помогает разбирать причины отклонений.
Однако сам факт непрерывного измерения не гарантирует, что датчик получает представительную пробу. Состав жидкости в картере может отличаться от состава в точке отбора. На результат также могут влиять нестабильный поток, температура, стружка и масло-унос. Поэтому при настройке системы проверяют не только показания датчика, но и весь путь, по которому СОЖ попадает к измерительному элементу.
Важен и рабочий диапазон конкретной жидкости. Для многих металлообрабатывающих СОЖ он находится примерно в пределах 3-20%, но фактическое значение задает производитель. Концентрации ниже 4% часто относят к низким для многих MWF, однако это не универсальный порог для всех составов и операций. Онлайн-система должна помогать контролировать параметры конкретной СОЖ, а не подменять ее рабочую спецификацию.
Какие параметры отслеживать кроме концентрации
pH помогает замечать изменения состояния эмульсии.
Температура дает контекст для оценки текущего состояния жидкости.
Электропроводность дополняет картину и помогает выявлять изменения состава.
Журнал измерений и дозировок упрощает поиск причин отклонений.
Прибор для измерения концентрации СОЖ: рефрактометр и коэффициент
Рефрактометр удобен для оперативной проверки пробы на месте.
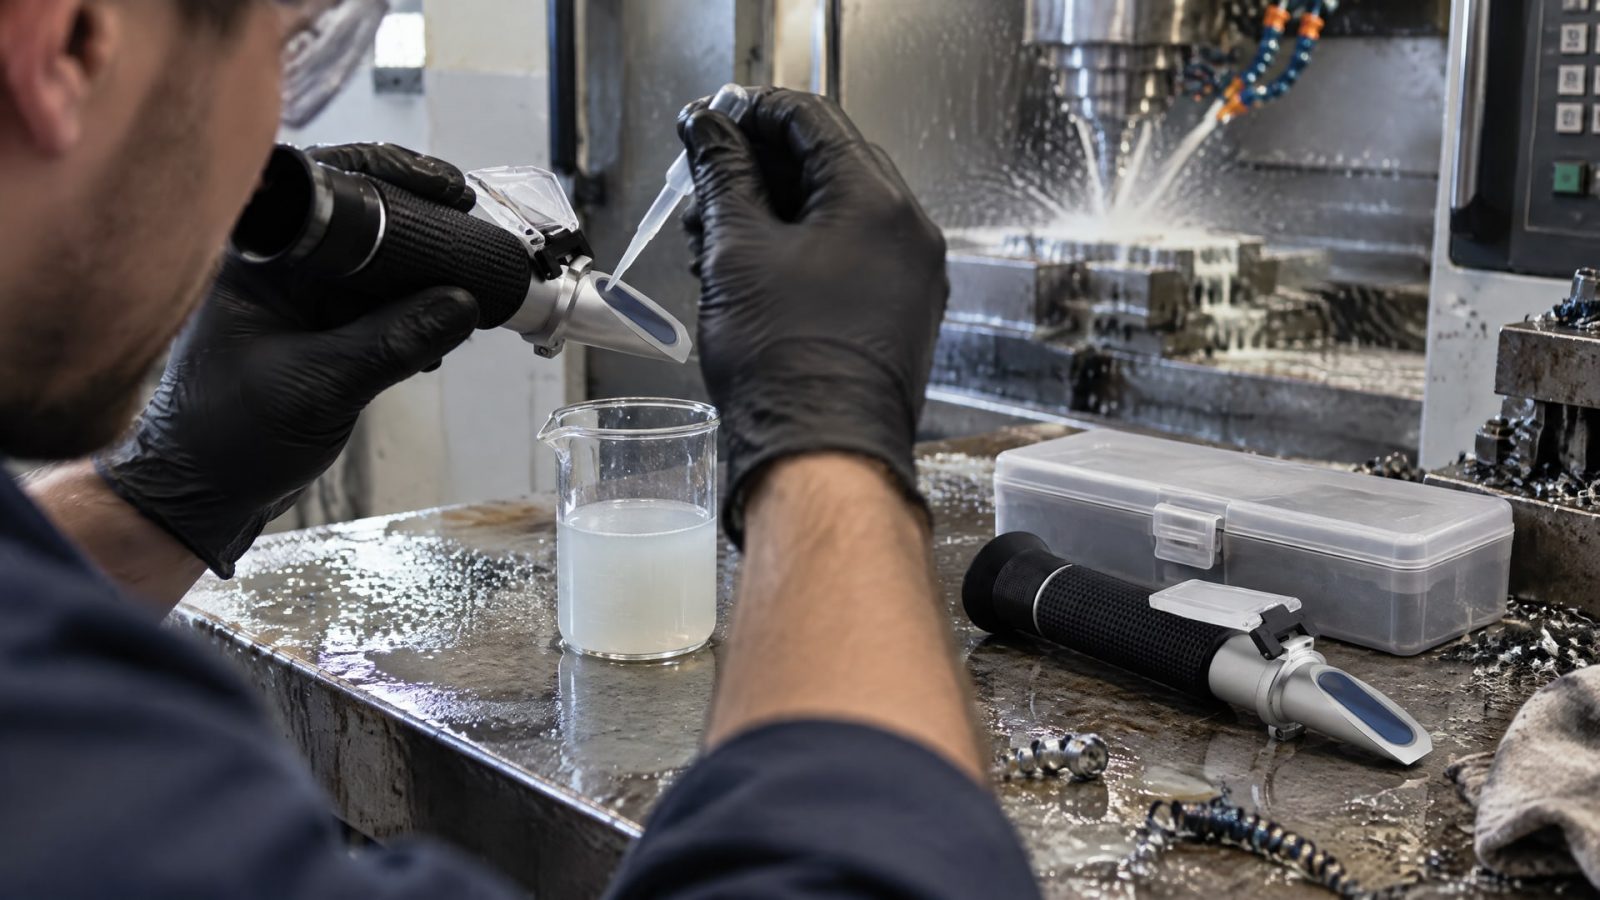
Но его показание по шкале Brix или показатель преломления нельзя автоматически считать процентом СОЖ. Чтобы получить концентрацию смеси, значение пересчитывают с коэффициентом рефрактометра, заданным производителем конкретной жидкости. Универсальный коэффициент для разных СОЖ может привести к систематической ошибке.
Ручной замер полезен для проверки показаний онлайн-системы и для ситуаций, когда требуется быстро оценить жидкость непосредственно у станка. Для таких проверок применяют EFELE Рефрактометр для СОЖ (Brix 0-20%). Его показание рассматривают как часть контроля: сопоставляют со значением коэффициента конкретной СОЖ и рабочим диапазоном, указанным для жидкости.
После корректировки концентрации одной проверки недостаточно. Дозировка концентрата или подпитка водой меняет состав, поэтому измерение повторяют и подтверждают результат. Такой контроль помогает не ограничиваться расчетным объемом добавки, а проверить фактическое состояние жидкости после вмешательства.
Рефрактометр и онлайн-датчик решают смежные, но не одинаковые задачи. Первый позволяет вручную проверить пробу, второй дает непрерывный поток данных. Для производственного контроля удобно использовать показания онлайн-системы для наблюдения за динамикой, а ручной замер - для проверки спорных или граничных значений.
Как повысить точность измерения СОЖ на станке
Точность зависит не только от самого датчика.
Если проба не отражает состав жидкости в рабочем контуре, система может показывать значение, которое не соответствует состоянию СОЖ в других участках. Перед внедрением оценивают, где именно берется проба, насколько стабилен поток и могут ли на измерение повлиять стружка, масло-унос или температура.
Для рефрактометрии принципиально использовать коэффициент именно той СОЖ, которая находится в системе. Показатель Brix без пересчета - это оптическое значение, а не готовый процент концентрации. Ошибка в коэффициенте способна сохраняться при каждом измерении, поэтому при смене жидкости необходимо свериться с ее спецификацией и применять соответствующий коэффициент.
После любого изменения состава выполняют контрольное измерение. Это относится к добавлению концентрата и к подпитке водой: расчет дозировки сам по себе не подтверждает, что получена требуемая концентрация. Если результат расходится с ожиданием, проверяют условия отбора и состояние измерительного контура, а не корректируют состав вслепую.
Для онлайн-системы полезно вести историю измерений и дозировок. По ней можно сопоставить изменения показателей с конкретными действиями и увидеть, как параметры менялись по станкам и сменам. При выборе решения стоит уточнить, отображает ли система значения локально, передает ли данные по поддерживаемым интерфейсам и позволяет ли сохранять журнал.
Практическая последовательность проверки
Сверить рабочую концентрацию с требованиями производителя конкретной СОЖ.
Проверить, что точка отбора отражает состав жидкости в рабочем контуре.
Уточнить, как система учитывает температуру, стружку и масло-унос.
Для ручной рефрактометрии применить коэффициент конкретной СОЖ.
После дозировки или подпитки выполнить повторное измерение.
Сохранить показания и сведения о дозировке в журнале контроля.
Автоматический контроль СОЖ и производственная интеграция
Автоматический контроль СОЖ нужен не только для отображения текущего значения.
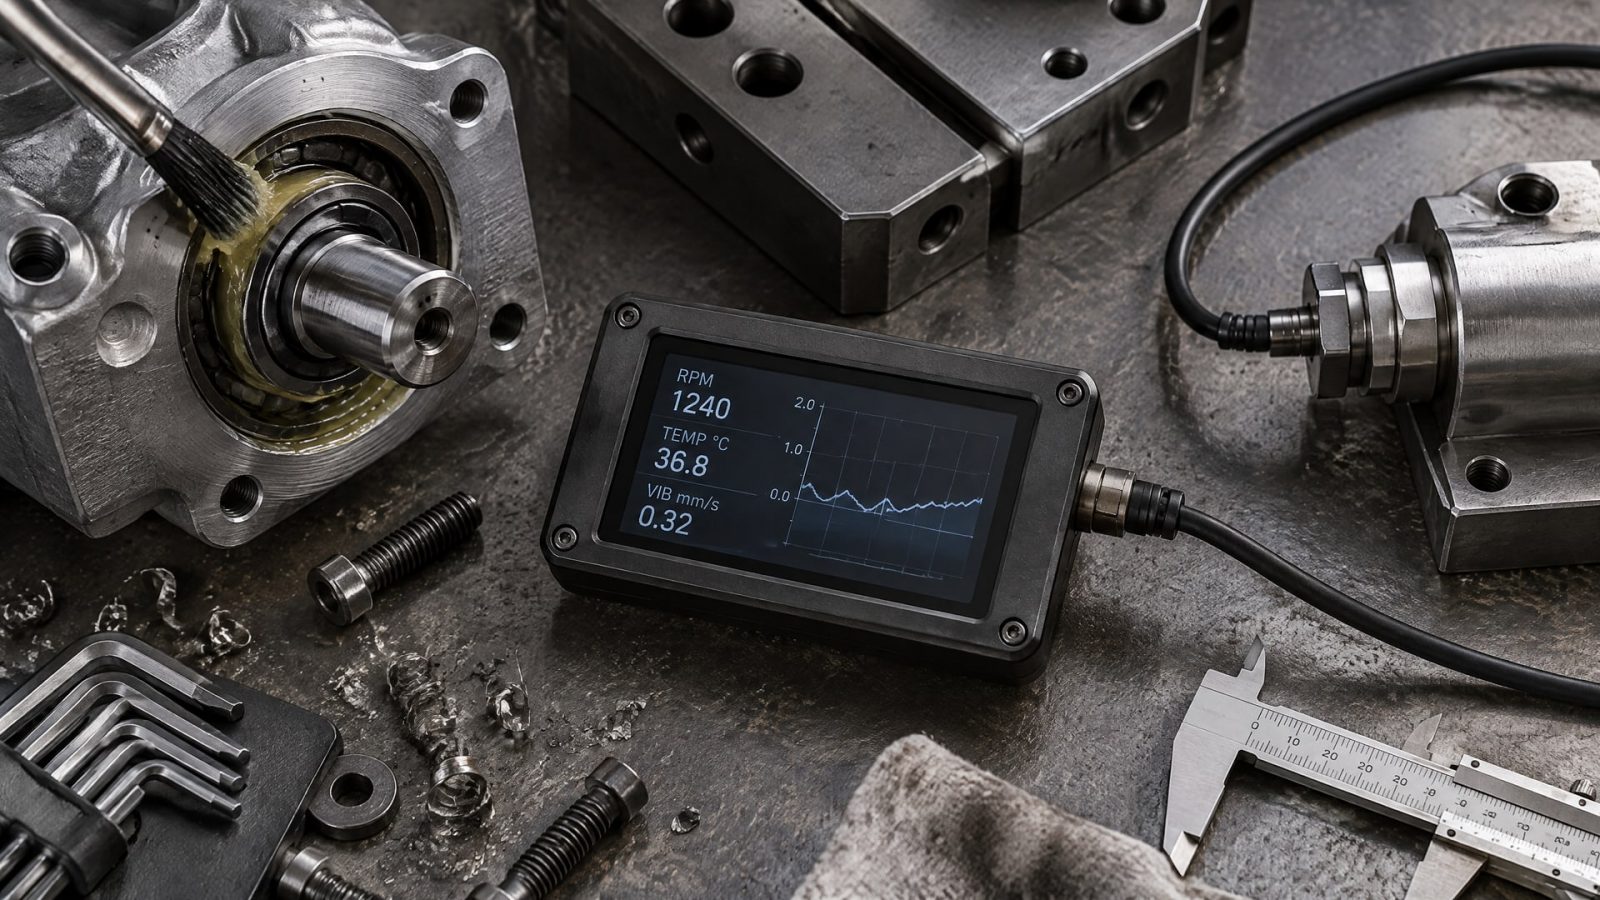
При интеграции с MES, SCADA или базой данных система может сохранять измерения и помогать анализировать динамику. Поддерживаемые способы передачи данных включают Wi-Fi, Ethernet и Modbus TCP, однако набор интерфейсов зависит от конкретного решения.
Локальный дисплей удобен для проверки у станка, а передача данных во внешнюю систему - для наблюдения за несколькими точками контроля и анализа истории. При выборе важно заранее определить, где оператор будет видеть отклонение и кто будет разбирать его причину. Само наличие автоматической передачи не гарантирует корректного контроля, если неверно выбрана точка отбора или игнорируется коэффициент рефрактометра.
При оценке системы стоит смотреть на набор измеряемых параметров. Концентрация показывает долю смеси, а pH, температура и электропроводность дополняют сведения о состоянии жидкости. Такой подход помогает отличить изменение концентрации от других изменений, которые могут сопровождать деградацию эмульсии или ошибки дозирования.
Журнал измерений и дозировок делает контроль прослеживаемым. Если концентрация изменилась, специалисты могут сопоставить показания с действиями по обслуживанию и данными по конкретной смене. Для закупщика это означает, что при сравнении решений важно учитывать не только наличие датчика, но и возможности отображения, передачи и хранения данных.
Концентрация СОЖ и аэрозоль в воздухе: разные измерения
Концентрация СОЖ в жидкости и содержание аэрозоля в воздухе описывают разные параметры.
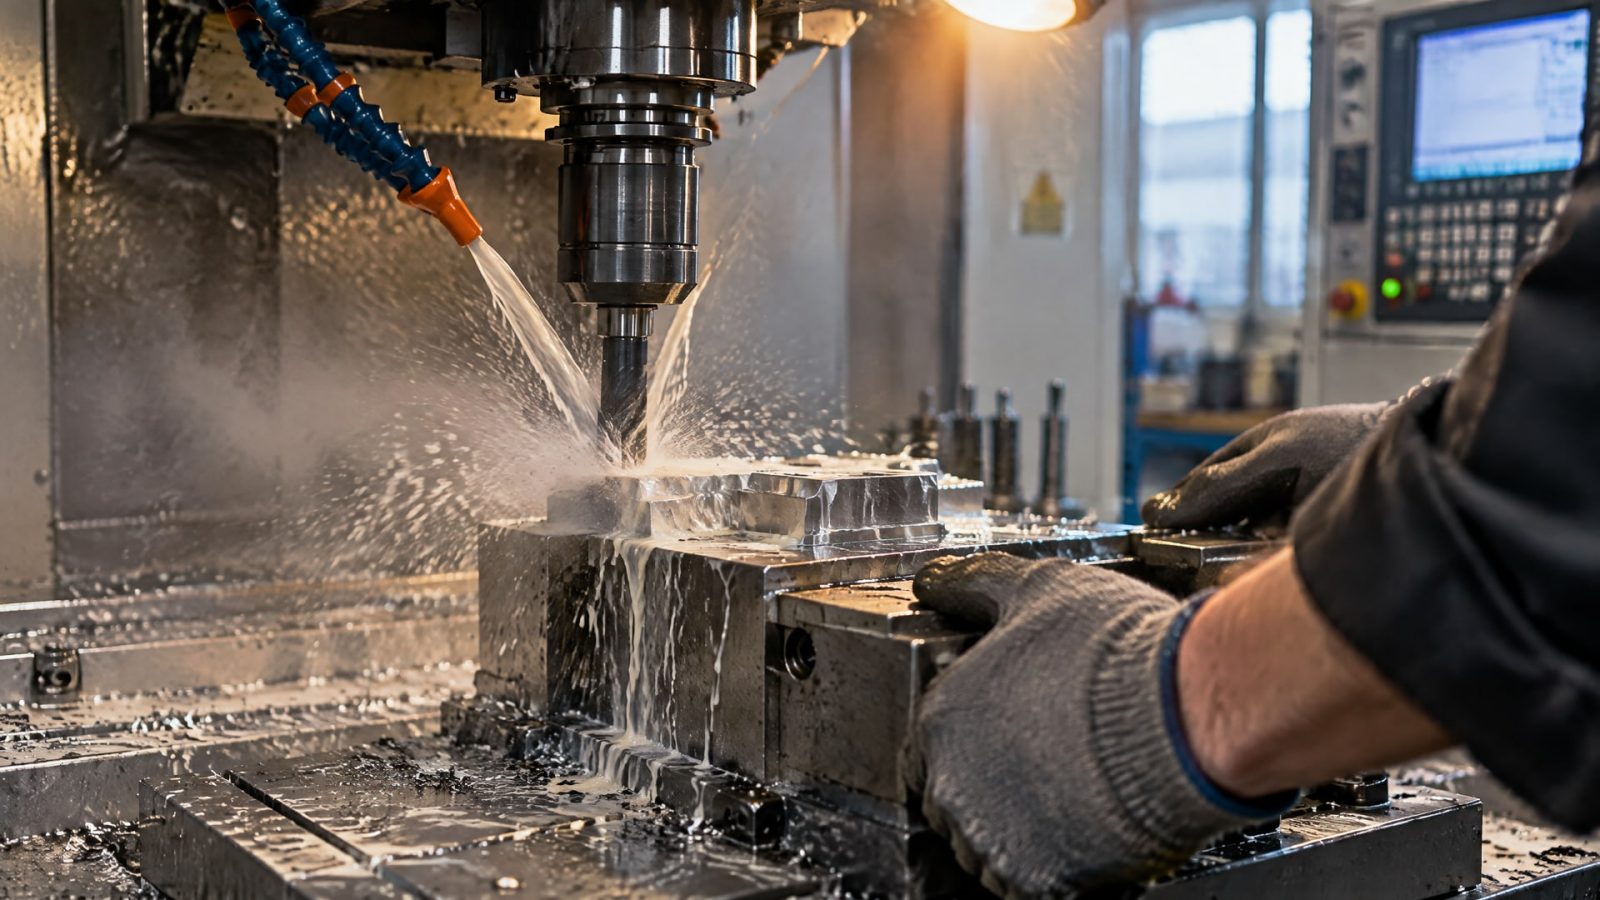
Онлайн-датчик жидкости не измеряет масляный туман в рабочей зоне, а данные о воздушном воздействии не показывают процент концентрата в эмульсии. Поэтому эти задачи требуют отдельных способов контроля и не должны подменять друг друга.
В материалах OSHA для масляного тумана приведен предел 5 mg/m³, а для частиц PNOC - 15 mg/m³ как средневзвешенные значения за 8-часовой рабочий день. NIOSH указывает рекомендуемые уровни 0,4 mg/m³ для thoracic particulate и 0,5 mg/m³ для total particulate при усреднении до 10 часов в день и 40-часовой рабочей неделе. Это американские ориентиры по аэрозолям, а не значения концентрации СОЖ в жидкости.
Для отбора проб масляного тумана OSHA указывает фильтр 5-micron low-ash PVC, расход 2,0 L/min и общий объем пробы не более 960 L. Эти параметры относятся к оценке аэрозоля в воздухе, а не к проверке эмульсии рефрактометром. Смешивать результаты двух измерений нельзя.
В материалах OSHA при контроле воздействия сначала рассматриваются инженерные меры, включая кожухи станков и местную вытяжную вентиляцию, а также рабочие практики и административные меры. Онлайн-мониторинг концентрации жидкости не заменяет оценку аэрозоля и меры по его контролю. На производстве эти направления ведут раздельно: состав СОЖ проверяют в контуре, а аэрозоль - в воздухе рабочей зоны.
Часто задаваемые вопросы
Какой прибор для измерения концентрации СОЖ выбрать?
Для оперативного контроля пробы используют рефрактометр, но его показание пересчитывают с коэффициентом конкретной СОЖ. Для непрерывного наблюдения применяют онлайн-систему, если она подходит для производственного контура и выбранной точки отбора. Решение оценивают по измеряемым параметрам, способам передачи данных и наличию журнала измерений.
Рефрактометр сразу показывает процент СОЖ?
Нет. Показание Brix или показатель преломления не равно фактической концентрации смеси. Для пересчета нужен коэффициент, заданный производителем конкретной СОЖ. Без него значение может систематически отличаться от реального процента, поэтому используют не универсальный коэффициент, а коэффициент соответствующей жидкости.
Нужно ли повторно измерять концентрацию после дозировки?
Да. После добавления концентрата или подпитки водой выполняют контрольное измерение, чтобы подтвердить результат корректировки. Расчет объема добавки не показывает фактическую концентрацию после смешивания. Если значение не соответствует рабочему диапазону, проверяют состав, точку отбора и условия измерения.
Онлайн-датчик заменяет ручную проверку?
Не всегда. Онлайн-система полезна для непрерывного наблюдения, а ручной рефрактометр позволяет проверить пробу на месте. Граничные или спорные значения обычно подтверждают отдельным измерением. В обоих случаях важно учитывать коэффициент конкретной СОЖ и проверять, насколько представителен отбор пробы.
Заключение
Точное измерение концентрации СОЖ в реальном времени требует корректно выбранной точки отбора, стабильных условий измерения и проверки результата. Онлайн-система показывает динамику, а рефрактометр помогает проверить пробу при условии пересчета по коэффициенту конкретной жидкости. После дозировки или подпитки концентрацию измеряют повторно; аэрозоль в воздухе контролируют отдельно.
Следующий шаг - сверить рабочий диапазон используемой СОЖ с ее спецификацией, затем проверить точку отбора и доступные параметры онлайн-системы. Для ручной проверки подготовьте коэффициент рефрактометра именно для этой жидкости, а показания и дозировки фиксируйте в журнале.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте пищевую смазку для высокой температуры: допуск NSF H1, температурный диапазон, пожарные риски.
Узнайте, как смазать офисное кресло, чтобы убрать скрип и защитить направляющие, не навредив механизму.
Защита от вибраций оборудования пищевого производства требует особого подхода к выбору смазочных материалов.