
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки и решения
Анаэробные фиксаторы и герметики - незаменимые помощники в ремонте и сборке резьбовых соединений. Они отверждаются в отсутствие воздуха между плотно прилегающими металлическими поверхностями, что позволяет им работать в глубине резьбового зазора, где обычные клеи не помогут. Однако многие специалисты и закупщики сталкиваются с ситуацией, когда фиксатор не держит или герметик протекает. Почти всегда причина - не в качестве материала, а в ошибках при подготовке, нанесении или выборе продукта под конкретную задачу. В этой статье разберем, как правильно наносить анаэробный герметик и фиксатор, какие просчеты приводят к отказу, и как их избежать.
Статья адресована техническим специалистам, инженерам и снабженцам, которые отвечают за надежность узлов сборки и ремонта оборудования.
Почему фиксатор резьбы не работает: 7 причин ошибок нанесения
Когда резьба продолжает откручиваться или герметик пропускает, первая реакция часто бывает ошибочной: «материал плохой».
На самом деле в 80–90% случаев проблема в технологии применения. Источники выделяют несколько ключевых факторов, которые нарушают полимеризацию.
Загрязнение и масло на поверхности - самый частый виновник. Анаэробный состав отверждается благодаря контакту с активными центрами на металлической поверхности; любой слой пыли, окисла, старой смазки или отпечатков пальцев блокирует этот процесс. Техническая инструкция прямо указывает: очистка и обезжиривание - базовое условие. Даже тонкая пленка минерального масла замедлит или полностью остановит полимеризацию.
Неподходящее количество нанесения. Распространенное заблуждение: чем больше состава, тем лучше держит. На деле это работает обратно. Инструкции показывают, что для резьбовых соединений нужно заполнение зоны контакта витков на 75–100%, но речь идет о 1–2 витках, а не обо всей длине резьбы. Избыток состава застревает в полости и может даже помешать нормальной полимеризации из-за недостатка контакта металл-клей на нужной глубине.
Неправильная схема нанесения для типа отверстия. Для сквозного отверстия состав наносят в зону сопряжения гайки и болта - там, где при затяжке произойдет сдвиг и где будет контакт металла с металлом. Для глухого отверстия - по внутренней резьбе до дна. Если нанести хаотично или только на первый виток для сквозного отверстия, остаток витков будет незащищен и поддаст вибрации.
Нарушение времени схватывания и полного отверждения. Многие думают, что если состав схватился за 10 минут, уже можно нагружать узел. Это грубая ошибка. Схватывание - это только начало полимеризации; полная прочность по стандартам ISO 10123 и ISO 10964 достигается только через 24 часа. Если нагрузить соединение раньше, клей размягчится и соединение выйдет из строя.
Применение на неактивном металле без активатора. Некоторые металлы (нержавеющая сталь, латунь, хромированные детали) медленнее взаимодействуют с анаэробным составом. Инструкции рекомендуют в таких случаях наносить праймер-активатор перед фиксатором. Без активатора процесс замедлится или не начнется вообще. Также праймер необходим при температуре ниже 5°C.
Случайное касание дозатором металла или загрязнение носика контейнера. Если носик упал на верстак, покрылся пылью или коснулся грязной детали, это может забить выходное отверстие или привести к попаданию загрязнений прямо в состав. Результат - неравномерное нанесение или полное отсутствие выхода клея.
Несоответствие выбранного продукта задаче. Есть фиксаторы для низкой прочности (например, для часто разбираемых соединений), есть - для высокой (для критичных узлов). Есть фиксаторы, есть герметики с разными вязкостями и скоростями отверждения. Если выбрана не та категория, результат не будет удовлетворительным независимо от нанесения.
Как правильно наносить анаэробный герметик на резьбовые соединения
Техника нанесения зависит от типа соединения и вида состава.
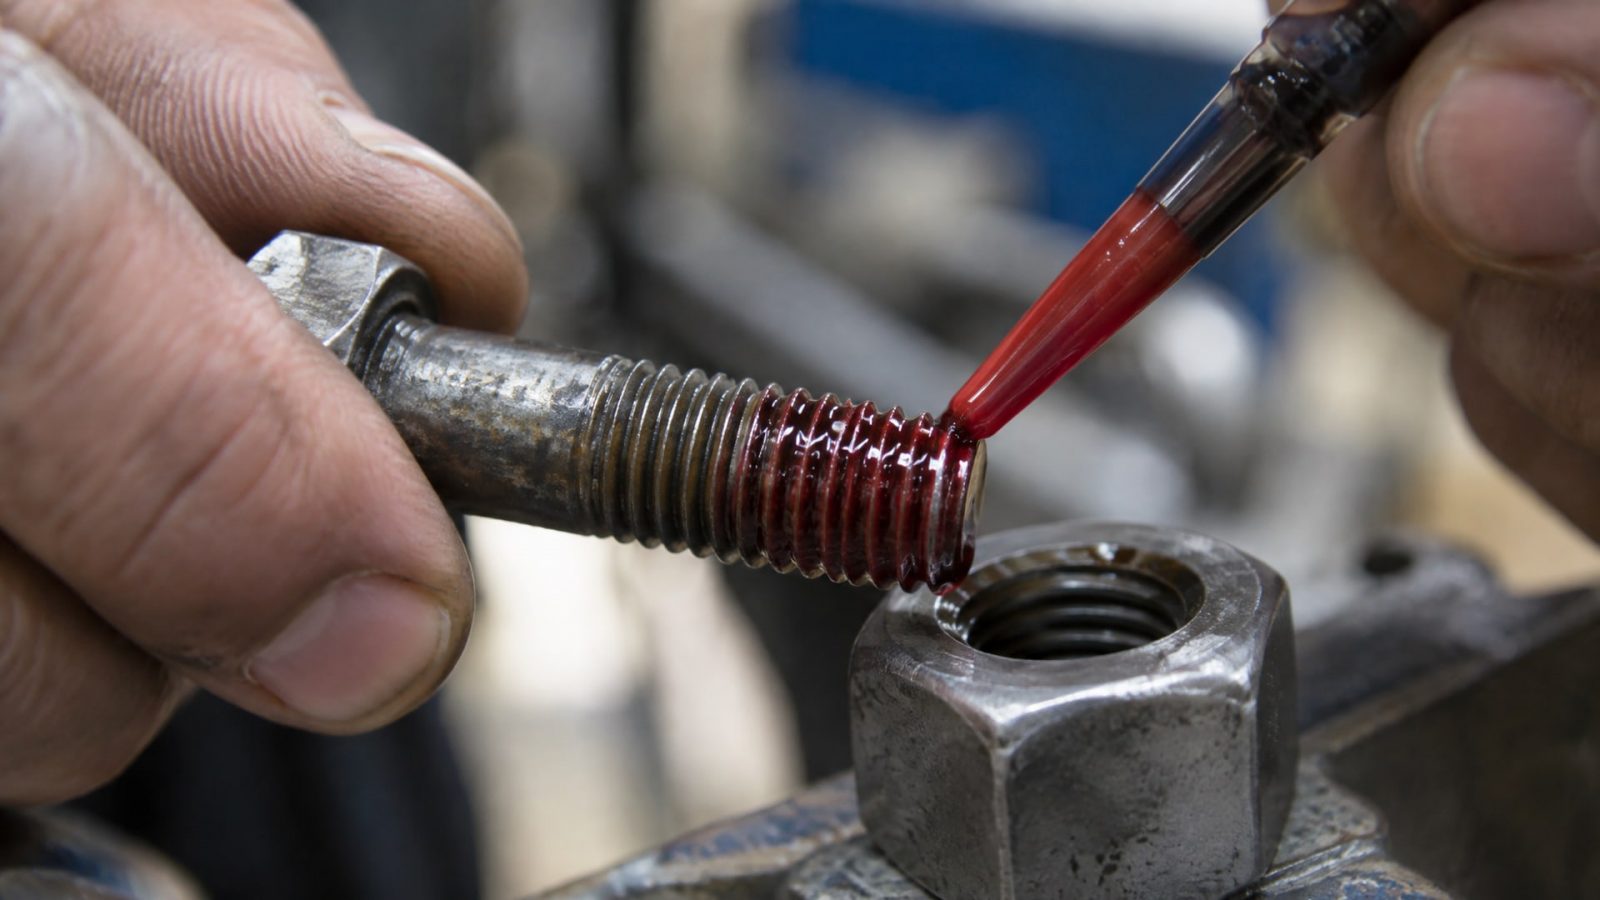
Стандарт ISO 10123:2013 и технические руководства фиксируют несколько проверенных схем.
Нанесение на сквозные резьбовые отверстия
Для сквозного соединения (болт проходит насквозь) состав наносят перед сборкой на участок, где при затяжке произойдет контакт и сдвиг витков. Обычно это - первые 1–2 витка болта или внутренняя резьба гайки, в зоне сопряжения. Валик наносят по спирали вокруг резьбы на 360°, обеспечивая равномерное распределение. Избыток снимают чистой тряпкой после сборки узла.
Для герметизирующих применений (когда нужно предотвратить утечку жидкости) схема немного отличается: первый виток рекомендуется оставить свободным, а начинать заполнение со второго витка. Это предотвращает выдавливание герметика при затяжке.
Нанесение на глухие отверстия
Глухое отверстие требует иного подхода. Состав наносят не только на болт, но и по внутренней резьбе самого отверстия, вплоть до дна. Это гарантирует, что весь длины резьбы получит защиту от вибрации и обеспечит полный контакт материала с металлом. Объем наносимого состава здесь может быть немного больше, чем для сквозного, так как излишек просто останется на дне и будет безвреден.
Применение для уже собранных соединений
Для ремонта уже собранного узла или для дополнительной герметизации без разборки используют так называемые wicking-составы (капиллярные фиксаторы). Их наносят в щель между болтом и гайкой или между корпусом и болтом, где состав затягивается внутрь под действием капиллярных сил. Процесс происходит после сборки. Такой подход удобен, если разборка невозможна или затратна, но он медленнее по отверждению и требует более внимательного соблюдения инструкций.
Подготовка поверхности: основа надежного результата
Чистота и обезжиривание - не просто рекомендация, а обязательное условие.
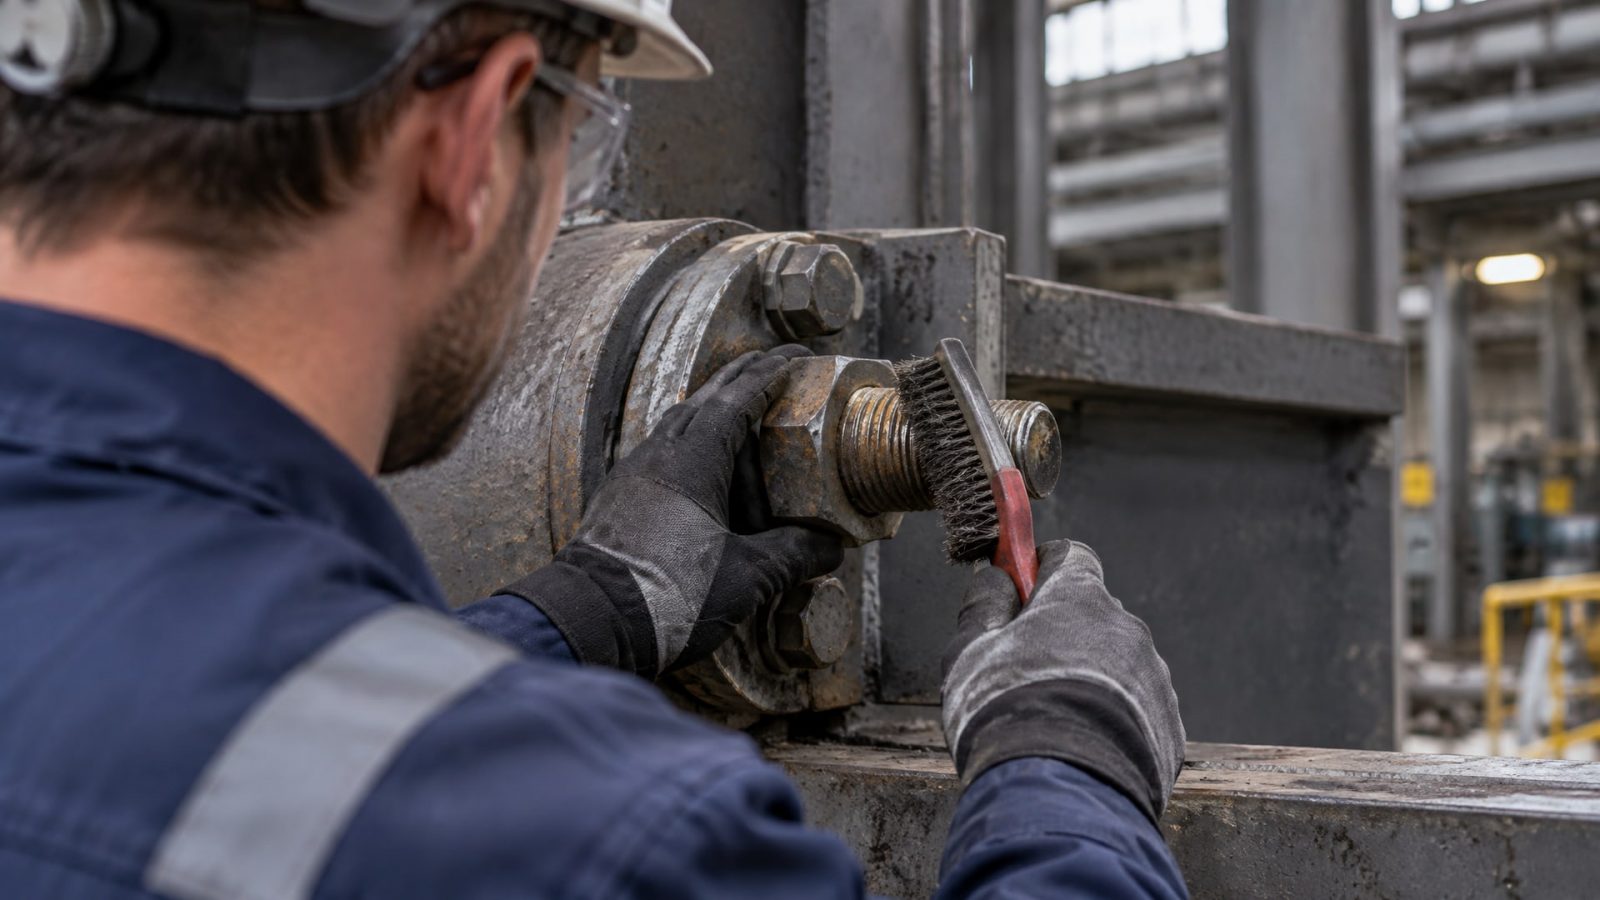
Анаэробный состав полимеризуется путем взаимодействия с поверхностью металла; любой барьер (масло, грязь, окисная пленка) блокирует или замедляет этот процесс в сотни раз.
Перед нанесением фиксатора резьбовое соединение нужно очистить механически (проволочной щеткой, щеткой из нейлона или мягкой салфеткой) и обезжирить подходящим растворителем или чистой тряпкой. Если деталь только сняла со склада в масле, ее протирают насухо. Окис и ржавчина на поверхности не препятствуют отверждению, но толстый слой окисла или защитного слоя лучше снять.
Также важно не касаться дозатором очищенной поверхности, чтобы не перенести загрязнения обратно. После нанесения состава и сборки узла детали дают полежать несколько минут в неподвижном состоянии - это позволит составу равномерно распределиться в зазоре перед окончательной затяжкой.
Время отверждения и прочность: почему нельзя спешить
Здесь кроется частое непонимание.
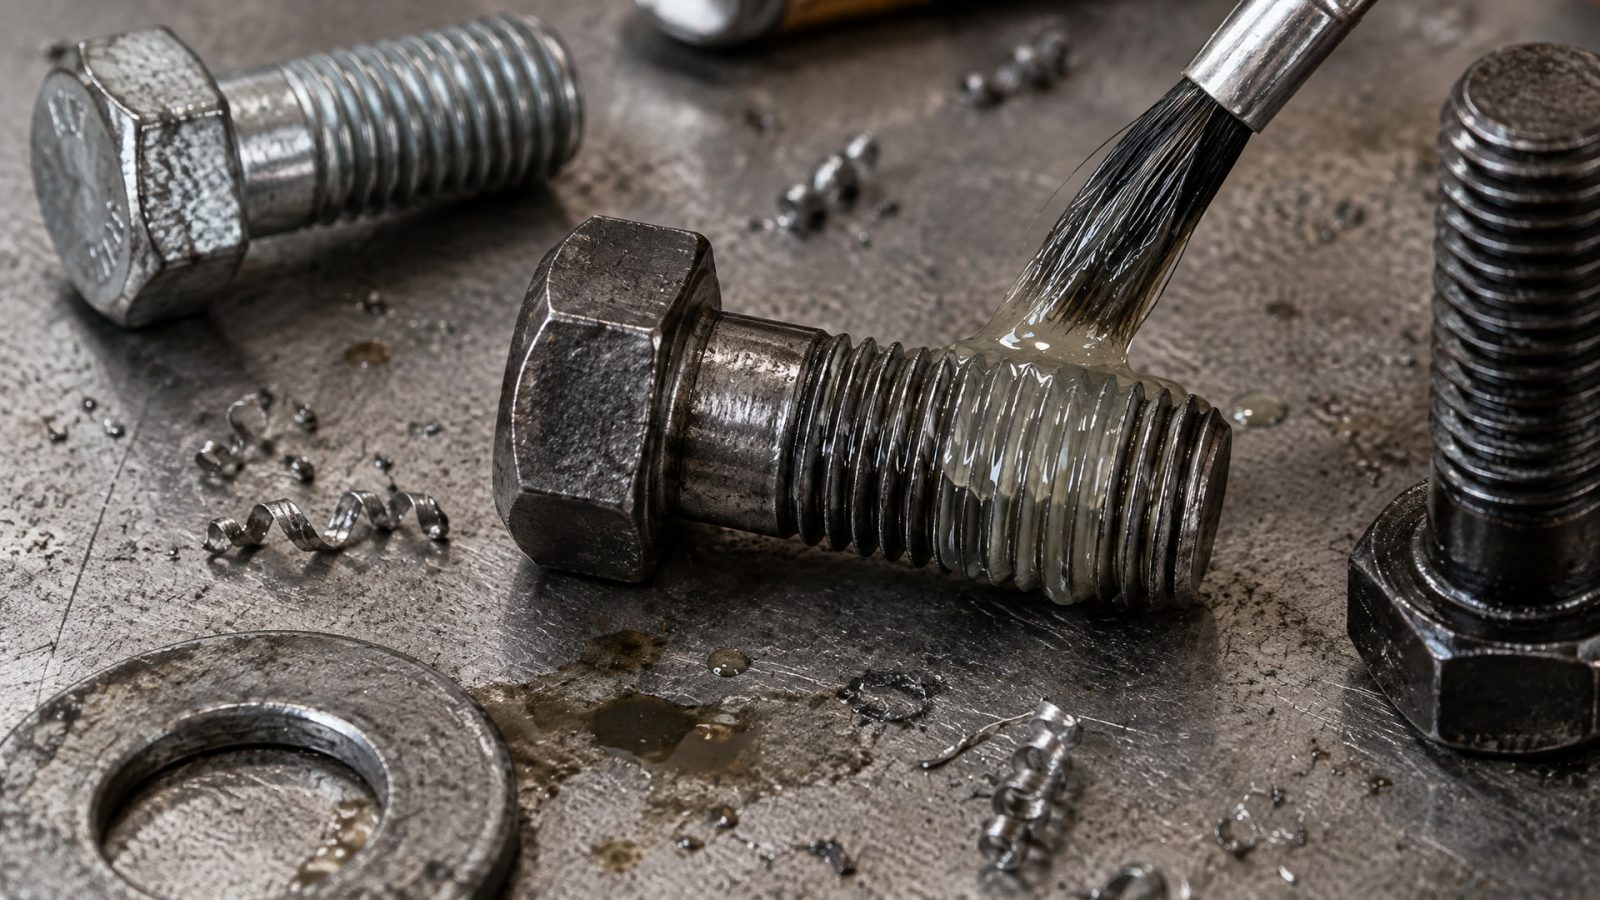
Когда говорят, что анаэробный фиксатор схватывается за 10 минут, это означает, что состав переходит в состояние геля и не вытекает из зазора. Однако полная механическая прочность и надежность достигаются намного позже.
По стандарту ISO 10123:2013 прочность на сдвиг анаэробных жидких клеев на резьбовом крепеже оценивается после полного отверждения, которое обычно указано в техническом листе как 24 часа при комнатной температуре. В первые 4–8 часов соединение уже держит, но полная прочность нарастает постепенно.
Если нагрузить узел слишком рано - например, через 30 минут после сборки - клей может размягчиться и потечь, особенно при вибрации. На производстве и в сервисе часто рекомендуют дождаться минимум 2–3 часов перед легкой нагрузкой и 24 часов перед полной. Ускорить процесс можно нагревом узла до 50–70°C после сборки, но полная норма остается прежней.
Активаторы и ускорители: когда и как использовать
Анаэробные составы разработаны для активных металлов вроде стали, чугуна и алюминия.
Для нержавеющей стали, латуни, меди и хромированных поверхностей отверждение идет медленнее или может вообще не начаться без дополнительной помощи.
В таких случаях применяют активатор (праймер) - вспомогательный состав, который наносят на поверхность перед фиксатором. Активатор создает дополнительные центры полимеризации и ускоряет процесс. Инструкции рекомендуют наносить небольшое количество активатора на обе поверхности (болт и резьбу отверстия) и дать ему просохнуть 30–60 секунд перед нанесением фиксатора.
Активатор также необходим в холодных условиях. Если температура окружающей среды ниже 5°C, анаэробный состав замедляет отверждение, и без праймера процесс может растянуться на много часов. На складах и в неотапливаемых цехах это критично - активатор гарантирует нормальное отверждение даже в мороз.
Важно помнить, что активатор нельзя просто смешивать с фиксатором - его наносят именно на поверхность, а затем наносят состав. Каждый производитель указывает точную схему в инструкции, и отклонение от нее может привести к обратному эффекту.
Различие между фиксатором, герметиком и wicking-составом
Хотя все три категории используют анаэробную технологию, они существенно отличаются по назначению, вязкости и скорости отверждения.
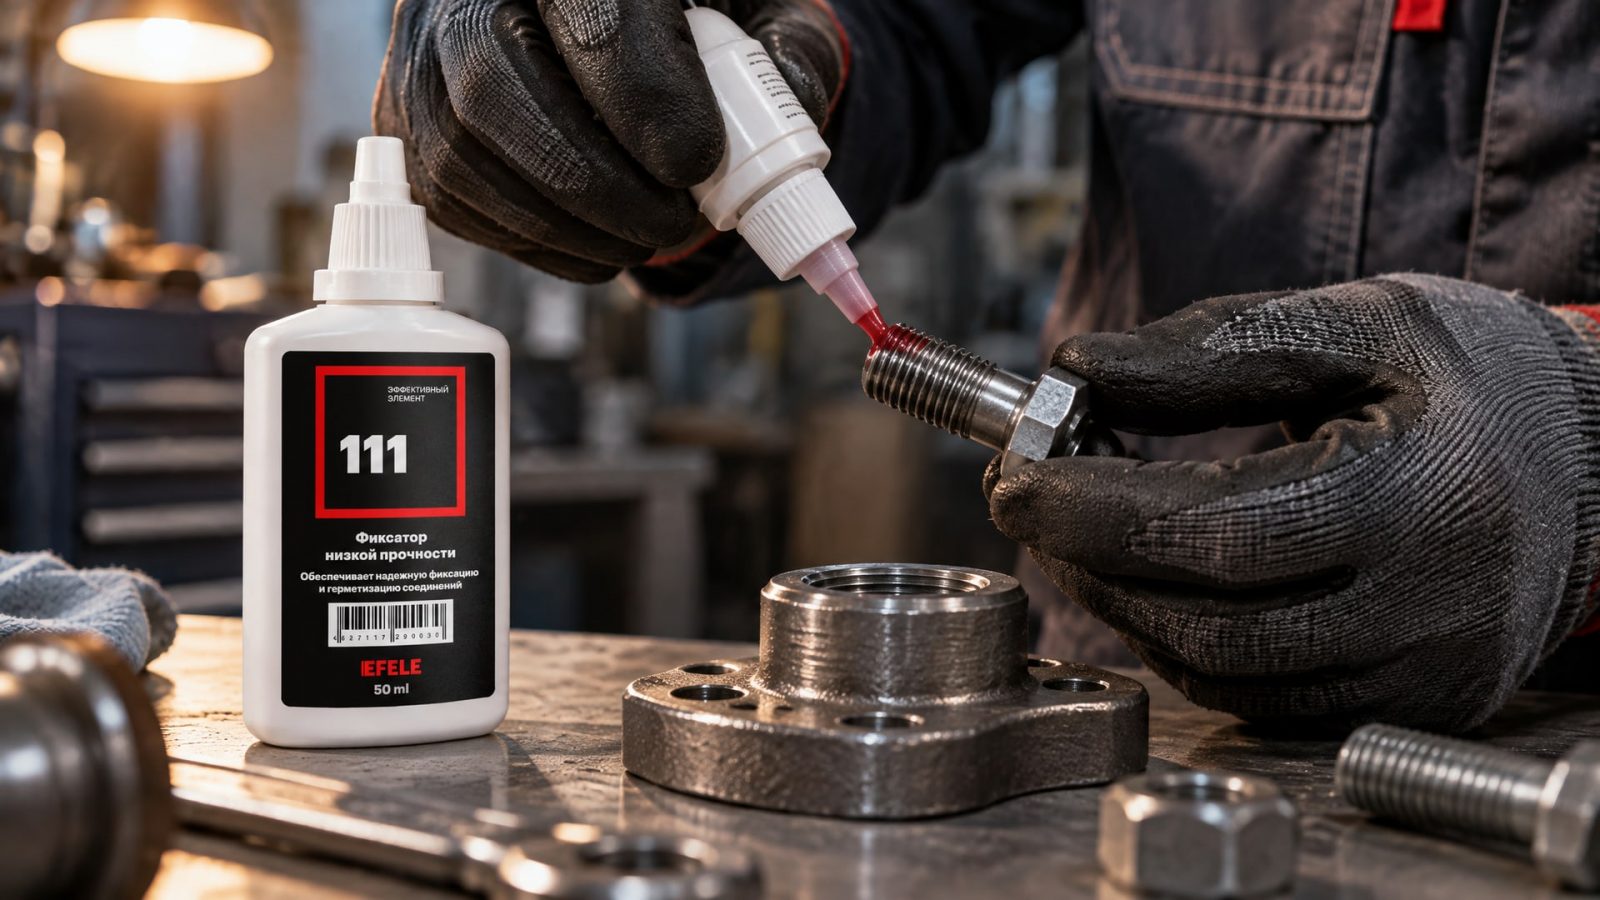
Часто закупщики путают эти продукты и выбирают не тот, что приводит к разочарованию.
Фиксатор резьбы предотвращает самоотвинчивание соединения под действием вибрации. Обычно это более жидкие составы (низкая вязкость), которые хорошо затекают в зазоры и быстро полимеризуются. Для часто разбираемых соединений выбирают низкопрочные фиксаторы, для критичных узлов - высокопрочные. Для часто разбираемых резьбовых соединений до М20, где требуется низкая прочность фиксации и возможность разборки обычным инструментом, подойдет анаэробный фиксатор EFELE 111 - он обеспечивает надежную фиксацию, но позволяет снять крепеж без нагрева при необходимости.
Герметик резьбы предназначен для уплотнения соединения и предотвращения утечки жидкости или газа. Часто это более вязкие составы, которые образуют плотный слой и заполняют микротрещины. Герметики требуют аккуратного нанесения, чтобы не забить первые витки и оставить возможность затяжки.
Wicking-составы (капиллярные фиксаторы) - это специальная категория для нанесения после сборки узла. Они затягиваются в щель под действием капиллярных сил и полимеризуются глубоко внутри зазора. Такие составы идеальны для ремонта, когда разборка невозможна, но они дольше отверждаются и требуют терпения.
Выбор между ними зависит от задачи: если нужна фиксация от вибрации и узел разбирается - фиксатор; если нужна герметизация с высокой прочностью - герметик; если узел уже собран и нельзя разбирать - wicking-состав.
Демонтаж и разборка зафиксированных соединений
Когда требуется разобрать соединение, защищенное анаэробным фиксатором, часто возникает вопрос: как это сделать без повреждения деталей?
Первый шаг - обычный инструмент: отвертка, гаечный ключ, плоскогубцы с хорошим захватом. Если это не помогает, никогда не стоит прилагать чрезмерное усилие сразу - это может сорвать грани болта или сломать отвертку.
Эффективный способ - локальный нагрев. Техническая инструкция указывает ориентир около 250°C для целевой разборки: болт или гайку нагревают строительным феном или газовой горелкой до этой температуры, и анаэробный клей начинает размягчаться. Когда деталь нагреется, ее откручивают обычным инструментом. Этот способ не повреждает материал и не требует сверления или пиления.
Важно избегать резкого охлаждения после нагрева - это может привести к деформации детали. После разборки остатки застывшего клея удаляют механически или растворителем, поверхность очищают и подготавливают к новому применению.
Часто задаваемые вопросы
Почему анаэробный герметик не высыхает после нанесения?
Если состав остается жидким спустя 30–60 минут после нанесения, причины обычно три: поверхность не очищена от масла или грязи, нет контакта между металлами (состав лежит на открытом воздухе, где он не полимеризуется), или выбран неподходящий продукт для неактивного металла без активатора. Проверьте чистоту поверхности, убедитесь, что состав находится в зазоре между металлом, и при необходимости нанесите активатор.
Можно ли нанести анаэробный фиксатор после сборки болта?
Да, для этого существуют специальные wicking-составы. Состав наносят в щель между болтом и гайкой или в зазор между деталями, откуда он затягивается капиллярно внутрь. Однако процесс отверждения занимает дольше, чем при нанесении до сборки. Для критичных соединений лучше разобрать узел, нанести состав и собрать заново.
Сколько минут должен сохнуть анаэробный уплотнитель перед нагрузкой?
Схватывание (переход в гелеобразное состояние) занимает примерно 10 минут, но полная прочность достигается только через 24 часа. Легкую нагрузку можно давать через 2–3 часа, но полную - после полного отверждения. Спешка приведет к размягчению и утечке.
Нужен ли активатор для анаэробного герметика резьбы на стальных деталях?
Для углеродистой стали активатор обычно не требуется - материал достаточно активен. Однако если температура ниже 5°C или если детали долго лежали в масле и плохо очищены, активатор ускорит процесс и гарантирует надежное отверждение.
Что делать, если анаэробный фиксатор вытекает из резьбы при затяжке?
Избыток состава при затяжке нормален и не проблематичен - его просто снимают тряпкой после сборки. Если состав вытекает существенно или не держит фиксацию, причины: неправильная схема нанесения (избыток вместо заполнения зазора), загрязнение поверхности или неподходящий выбор вязкости для данного зазора. Для вал-втулочных соединений с зазором до 0,25 мм, требующих высокой прочности и термостойкости, рекомендуется применять составы с соответствующей вязкостью и адгезионными свойствами.
Заключение
Типичные ошибки при применении анаэробных фиксаторов и герметиков почти никогда не связаны с качеством самого состава. Причины отказа лежат в пренебрежении чистотой поверхности, неправильной схеме нанесения, спешке с нагрузкой или выборе не того продукта для конкретной задачи. Соблюдение простых правил - очистка и обезжиривание, нанесение 1–2 витков на 75–100%, выдержка времени полного отверждения, применение активатора при необходимости - гарантирует надежную фиксацию и герметизацию.
Если вы регулярно сталкиваетесь с проблемами в резьбовых соединениях, начните с аудита технологии: проверьте процедуру очистки, убедитесь, что все работники знают, сколько состава наносить и как долго ждать полного отверждения. Это часто решает 90% проблем, не требуя смены материала. Следующий шаг - убедиться, что выбранный фиксатор или герметик точно соответствует типу соединения и условиям работы вашего оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Переход с масляной СОЖ на водосмешиваемую требует тщательной подготовки оборудования и полной очистки системы для предотвращения проблем.
Защитите замки от замерзания: узнайте, какая смазка для личинок замков подойдет для разных типов механизмов и как ее правильно наносить.
Узнайте, как эффективно провести обслуживание системы СОЖ, удалив масляные отложения и шлам, не прерывая производственный процесс.