
Экспресс-аудит цеха и твердосмазочные покрытия для поршней
Экспресс-аудит помогает понять, как на производстве хранят, подбирают и применяют смазочные материалы, а также где нужны лабораторные проверки и корректировка процедур. Чтобы внедрить смазочные технологии, начинают с обхода цеха и инвентаризации узлов, а не с выбора одной «универсальной» смазки. В аудит можно включить и твердосмазочные покрытия для поршней, если задача связана с трением в поршневой группе и условиями эксплуатации деталей.
Статья полезна инженерам и техническим специалистам, которые планируют аудит смазочных материалов на производстве, а также закупщикам, участвующим в подборе и снабжении. Ниже разобраны этапы обхода, оценка чистоты масла, подбор смазок для узлов, проверка совместимости и испытания эффективности. Отдельно рассмотрено, как оценивать необходимость сухого покрытия для юбки поршня и какие условия учитывать перед его нанесением.
Что включает экспресс-аудит смазочных материалов на производстве
Экспресс-аудит смазочного хозяйства объединяет четыре направления: хранение и обращение со смазками, визуальную проверку оборудования, лабораторный анализ проб и проверку соблюдения процедур на месте.
Поэтому осмотр склада сам по себе не дает полной картины. Важно проследить, как материал проходит путь от хранения до узла и где могут возникнуть отклонения при его применении.
На обходе фиксируют оборудование, тип смазочного материала, точки пополнения и рекомендации изготовителя узла. Для каждой позиции отмечают параметры, важные для дальнейшего подбора: вязкость масла, консистенцию пластичной смазки, рабочий температурный диапазон и условия эксплуатации. Если у нескольких узлов совпадают требования, их можно объединить в семейства. Такой подход упрощает учет и помогает снизить риск ошибки при выборе материала.
Программа аудита может опираться на структуру ICML 55.1, которая описывает 12 взаимосвязанных областей управления смазкой. Итогом становится оценочный отчет по выявленным пробелам, а не только перечень замечаний или работ. Это позволяет связать наблюдения на участке с дальнейшими действиями: анализом проб, проверкой совместимости, уточнением целевых уровней чистоты или пересмотром процедур.
При обходе полезно проверять не только наличие смазок и масел, но и состояние узлов, фильтров, сапунов и заливных портов. Для контуров, где отбирают пробы, фиксируют места и условия отбора, чтобы результаты можно было сопоставлять. Отдельно сверяют фактический порядок работ с установленными процедурами и рекомендациями OEM. Так аудит смазочных материалов на производстве показывает не только, что хранится на складе, но и как смазочное хозяйство работает в целом.
Как провести обход цеха и инвентаризировать узлы
Рабочий маршрут аудита начинается с перечня оборудования, где используются масло или пластичная смазка.
Для каждого узла записывают его тип, применяемый материал, объем, условия эксплуатации, точки пополнения и рекомендации OEM. Это исходная информация для проверки, а не готовое назначение новой смазки: менять материал только по результатам краткого визуального осмотра не следует.
Затем узлы группируют по семействам, если их требования позволяют использовать одну вязкость или один класс смазки. Такой подход помогает упорядочить ассортимент и облегчает дальнейшее обслуживание. Однако одинаковое название оборудования не означает автоматически одинаковых условий: при выборе учитывают характеристики конкретного узла и совместимость материалов. Правило «одна смазка для всего цеха» не заменяет проверку параметров.
Для индустриальных масел ориентиром при подборе служит система ISO VG, которая классифицирует вязкость. Для пластичных смазок важен класс NLGI: в ISO 12924:2023 он входит в обозначение смазки, а консистенцию определяют через пенетрацию по ISO 2137. В практике NLGI 2 часто используют для подшипников электродвигателей, а NLGI 00 - для полужидких смазок в закрытых редукторах. Это распространенные решения, но не универсальные требования для любого узла.
По итогам обхода составляют список позиций, где нужно уточнить условия применения, проверить совместимость или отобрать пробу. В эту же работу можно включить трансмиссионную смазку для техники: при ее оценке важны требования узла, вязкость и контроль загрязнения, а не только наименование материала. Для закупщика такой перечень помогает сопоставить потребность участка с ассортиментом, а инженеру дает основу для технической проверки до закупки.
Как оценить загрязненность масла по ISO 4406
ISO 4406:2021 задает кодирование загрязненности масел и гидравлических жидкостей по частицам трех размеров: ≥4 µm, ≥6 µm и ≥14 µm.
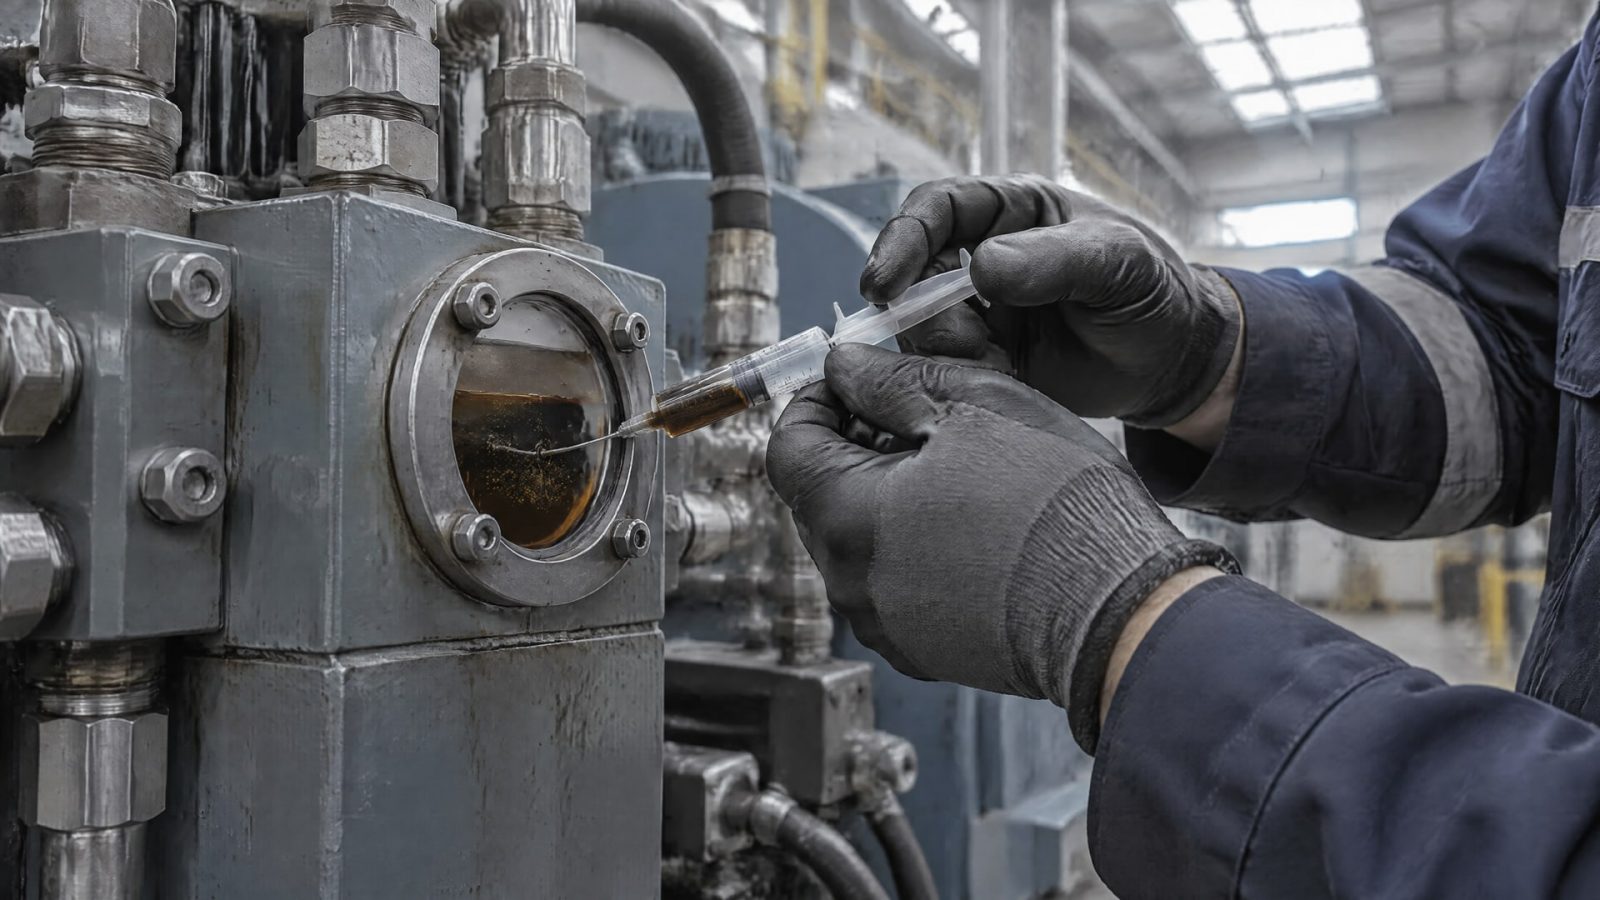
Полученный код описывает уровень загрязнения, но не дает универсального ответа «годно» или «не годно» для любого оборудования. Целевой уровень чистоты зависит от конкретной системы и должен быть установлен для нее отдельно.
Во время аудита важно связать результаты анализа с тем контуром, откуда взята проба. Усреднять требования по всему цеху неправильно: системы могут отличаться конструкцией и условиями работы. Поэтому сначала определяют целевые уровни чистоты для оборудования, затем проверяют, как организованы отбор проб, фильтрация и контроль возможных путей попадания загрязнений.
К числу проверяемых элементов относятся фильтры, сапуны или дыхатели и заливные порты. При осмотре фиксируют их состояние и соответствие установленным процедурам. Если лабораторный анализ показывает отклонение от целевого уровня, его рассматривают вместе с данными об узле и процессах обращения с маслом. Один результат без привязки к системе не объясняет источник загрязнения и не определяет корректирующее действие.
Для экспресс-аудита удобно вести единый перечень: оборудование, место отбора пробы, код по ISO 4406, целевой уровень для системы и сведения о проверенных элементах. Если целевой уровень еще не установлен, это отмечают как пробел в программе управления смазкой, а не подменяют случайным общим значением. Повторный анализ после принятых мер помогает проверить, изменилось ли состояние масла. Такой цикл превращает разовую оценку в планируемый контроль.
Как проверить подбор и совместимость смазочных материалов
Смазку для узла выбирают по совокупности требований, а не по одному обозначению на упаковке.
Для индустриального масла проверяют вязкость по ISO VG и соответствие условиям эксплуатации. Для пластичной смазки учитывают класс NLGI, вязкость базового масла, рабочий температурный диапазон и совместимость с уже применяемыми материалами. NLGI характеризует консистенцию, а не качество смазки: более высокий класс не означает, что материал лучше подходит конкретному узлу.
Обозначение пластичной смазки по ISO 12924:2023 связано с классификацией ISO 6743-9 и может иметь форму ISO-L-X-…-NLGI. При аудите сопоставляют это обозначение с требованиями оборудования и фактическими условиями эксплуатации. Например, NLGI 2 и NLGI 00 решают разные практические задачи, поэтому их нельзя считать взаимозаменяемыми только на основании того, что оба материала относятся к пластичным смазкам.
Если на участке планируют перейти на другой материал или смешивать его с уже используемым, необходимо оценить совместимость. Для такой проверки существует ISO/TS 23148:2024, посвященная испытаниям совместимости смазочных материалов. В ходе аудита фиксируют, какие материалы применяются в узле и есть ли подтверждение их совместимости. При недостатке данных вопрос не следует закрывать предположением о сходстве названий или назначений.
В итоговом перечне разделяют три ситуации: параметры материала подтверждены, требуется дополнительная проверка или условия выбора пока не определены. Это помогает инженеру сформировать техническую задачу, а снабженцу - получить однозначные требования к закупке. Такой порядок особенно полезен, когда ассортимент смазок сокращают или группируют: упрощение должно опираться на проверенные требования узлов, а не на желание оставить один материал для всех точек.
Когда рассматривать твердосмазочные покрытия для поршней
Твердосмазочные покрытия для поршней рассматривают, когда нужно снизить трение между поверхностями в определенных условиях эксплуатации.
К таким решениям относятся сухие антифрикционные покрытия, в состав которых могут входить твердые смазки, смолы и растворители. Их применяют при высоких или низких температурах и высоких давлениях, а также в случаях, когда важно уменьшить коэффициент трения. Это специализированный вариант для конкретной задачи, а не универсальная замена жидким или пластичным смазкам.
Для юбки поршня ключевой этап - подготовка поверхности. Перед нанесением ее тщательно обезжиривают, поскольку качество подготовки влияет на удержание и работу покрытия. В качестве способов нанесения используют распыление, окунание, dip-spin, кисть и роликовый метод. Выбор метода и оценку пригодности покрытия связывают с геометрией детали и условиями ее эксплуатации, а не только с заявленной функцией материала.
В одном исследовании применение сухой твердосмазочной технологии на юбке поршня сопровождалось снижением трения на 4%. Это результат конкретной работы, а не обещание такого же эффекта для любой детали. При экспресс-аудите его уместно рассматривать как основание для постановки проверяемой задачи: определить условия применения, подготовить поверхность и оценить результат на выбранной детали или процессе.
Если в поршневой группе наблюдают проблему трения, аудит помогает отделить ее от вопросов обращения с жидкими и пластичными смазками. Фиксируют условия эксплуатации, состояние поверхностей и применяемый способ подготовки детали, затем формулируют критерии испытания. Так решение о покрытии принимают в контексте конкретного узла, а не как попытку заменить им все смазочные материалы на производстве.
Как оценивать эффективность смазочных материалов и покрытий
Эффективность смазочного материала не обязательно оценивать только по длительной эксплуатации.
Для сравнения материалов и рецептур применяют стандартизированные испытания, соответствующие конкретной задаче. Например, в исследованиях смазочных материалов для процессов деформации металла используют испытание на четырехшариковой машине (four-ball testing). В одной из публикаций испытания проводились по ISO 20623:2018, условие C2.
Результат лабораторного испытания нельзя автоматически переносить на любой узел или производственный процесс. Сначала определяют, какую характеристику нужно сравнить и насколько условия испытания соответствуют реальной задаче. Для твердосмазочного покрытия на поршне отдельно учитывают подготовку поверхности и способ нанесения. Для масла или пластичной смазки проверяют параметры, связанные с условиями работы узла и совместимостью с материалами, которые уже применяются.
Экспресс-аудит задает последовательность проверки: обход цеха, фиксация узлов и точек смазки, оценка параметров материала, проверка загрязненности и совместимости, затем приоритизация проблем. Для масел в эту последовательность включают целевую чистоту по ISO 4406, а для пластичных смазок - класс NLGI и вязкость базового масла. Для покрытия оценивают соответствие режима его назначению и качество подготовки поверхности.
После изменений важна повторная проверка с документированием отклонений и результатов. В отчете фиксируют, что проверяли, какие несоответствия выявили и какие параметры нужно оценить повторно. Это позволяет сопоставлять исходное состояние с результатами последующих действий и делает внедрение смазочных технологий в цехе управляемым процессом. Без повторной проверки отдельные меры остаются разовыми решениями, эффективность которых не подтверждена.
Часто задаваемые вопросы
Что проверяют при экспресс-аудите смазочных материалов?
Обычно проверяют хранение и обращение со смазками, состояние оборудования, лабораторные пробы и соблюдение процедур на месте. В перечень также включают узлы, точки пополнения, фильтры, сапуны и заливные порты. Такой охват помогает оценить не только склад, но и применение материалов в производстве.
Что показывает код по ISO 4406?
ISO 4406:2021 кодирует загрязненность масла или гидравлической жидкости по частицам размером ≥4 µm, ≥6 µm и ≥14 µm. Код не устанавливает общего предела для всех систем. Допустимый уровень чистоты определяют для конкретного контура с учетом требований оборудования.
Можно ли считать NLGI показателем качества смазки?
Нет. NLGI характеризует консистенцию пластичной смазки, а не ее качество и не адгезию. При выборе также учитывают вязкость базового масла, температурный диапазон, условия эксплуатации и совместимость. Например, NLGI 2 и NLGI 00 применяют для разных практических задач.
Заменяют ли твердосмазочные покрытия для поршней обычные смазки?
Нет, это не универсальная замена жидким и пластичным смазкам. Сухие антифрикционные покрытия рассматривают для определенных условий, включая высокие или низкие температуры и высокие давления. Перед нанесением поверхность тщательно обезжиривают, а эффективность оценивают для конкретной детали и режима.
Заключение
Экспресс-аудит помогает установить, как устроено смазочное хозяйство, где требуется анализ проб и какие параметры нужно уточнить перед изменением материалов. Твердосмазочные покрытия для поршней рассматривают как специализированное решение для конкретных условий, а не как замену всем смазкам. При оценке масла, пластичной смазки или покрытия опираются на требования узла, совместимость и результаты подходящих проверок.
Следующий шаг - составить перечень оборудования, смазочных точек, применяемых материалов и рекомендаций OEM. По нему можно провести обход, определить целевые уровни чистоты для систем, назначить проверки совместимости и выделить детали, для которых стоит оценить твердосмазочное покрытие.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Антифрикционные покрытия двигателя и трансмиссии тяжелой техники снижают износ и повышают ресурс узлов. Узнайте, как выбрать подходящее решение.
Узнайте, как правильно смазать сиденья автомобиля, чтобы устранить скрип и заедание, продлить срок службы механизмов и обеспечить комфорт.
Узнайте, чем смазать домкрат для эффективной работы и защиты от коррозии, продлевая срок службы инструмента.