
Антифрикционное покрытие для нержавеющей стали: сравнение с импортными аналогами
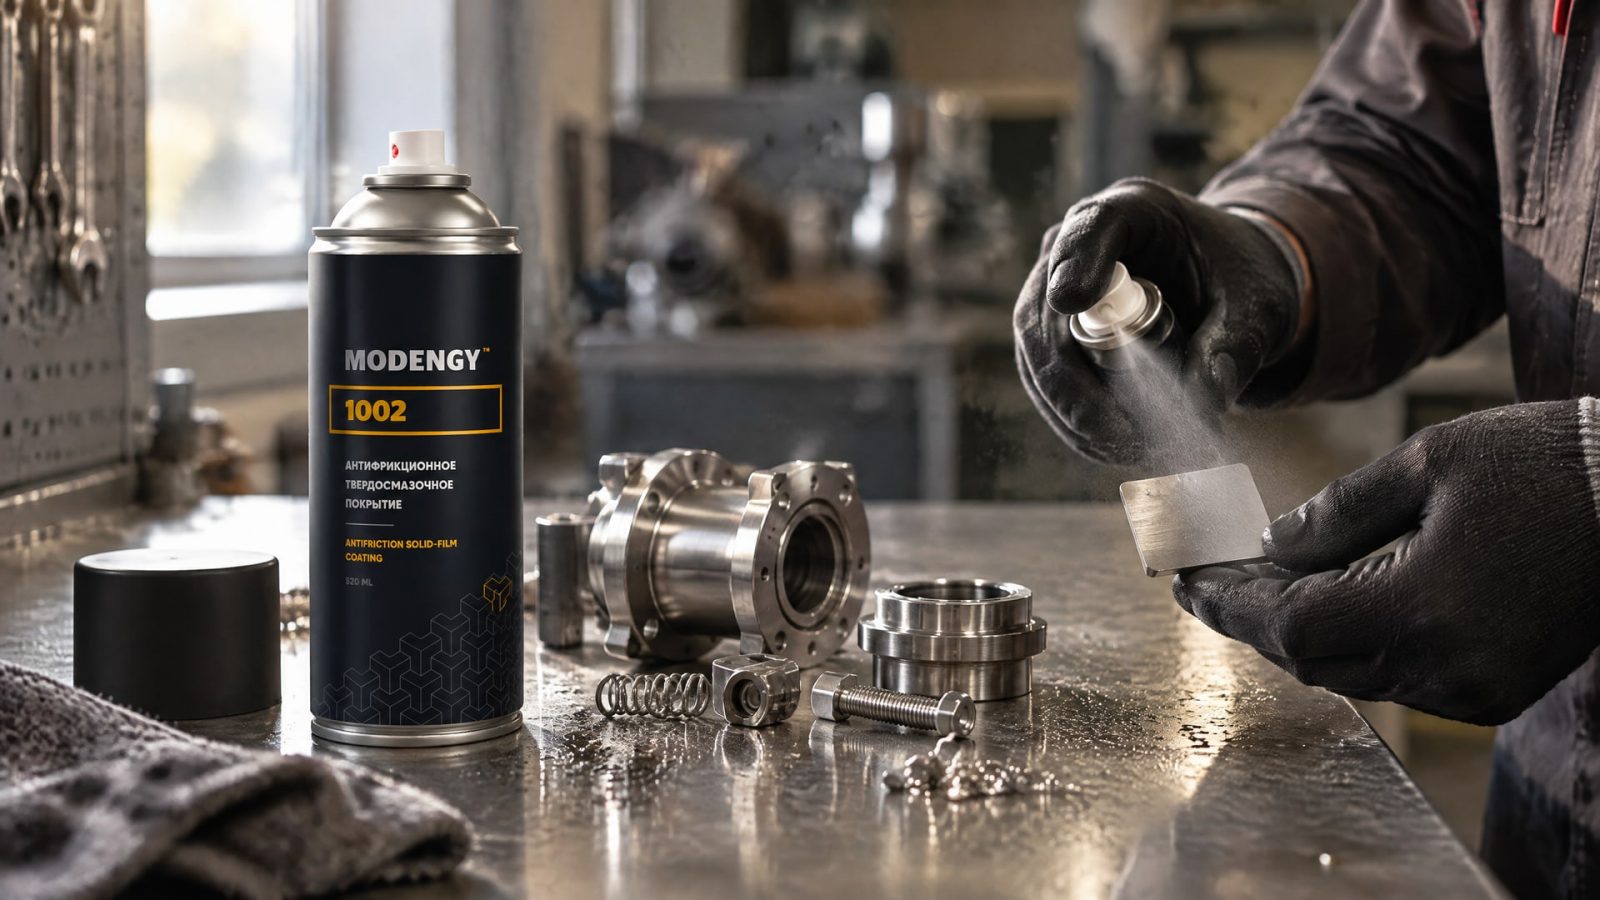
Для нержавеющей стали антифрикционное покрытие выбирают по условиям трения, коррозионной нагрузке и технологии подготовки поверхности. MODENGY 1002 может служить прямой заменой импортным твердосмазочным покрытиям, но корректное сравнение требует испытать образцы на одинаковой стали, с одинаковой подготовкой и по одной методике. Одного результата испытания в солевом тумане для выбора недостаточно: он не показывает поведение покрытия при трении, монтаже и циклах увлажнения и сушки.
Статья полезна инженерам, техническим специалистам и снабженцам нефтегазовых предприятий. Разберем, как сопоставлять покрытия, что показывают испытания по ISO 9227 и ASTM B117, почему нержавеющую сталь обычно не фосфатируют и какие параметры проверить перед заменой импортного покрытия.
Как сравнить антифрикционное покрытие для нержавеющей стали с импортными аналогами
Покрытия нельзя корректно ранжировать по одному показателю или маркетинговому описанию.
Для сопоставления MODENGY с импортным аналогом нужно сравнить результаты испытаний, полученные на одинаковых образцах и в одинаковых условиях. Если один материал проверяли на нержавеющей стали после одной подготовки, а другой - на иной подложке или с другой толщиной слоя, разницу нельзя уверенно объяснить свойствами самого покрытия.
Для сравнительной программы зафиксируйте как минимум пять параметров:
марку и состояние материала подложки;
способ подготовки и шероховатость поверхности;
толщину покрытия;
режим нанесения и отверждения;
стандарт и режим испытания.
Стандарт испытания также влияет на интерпретацию результата. ISO 9227:2022 описывает нейтральный солевой туман NSS, уксуснокислый туман AASS и медно-ускоренный уксуснокислый туман CASS. Это разные режимы, поэтому результат NSS нельзя механически сопоставлять с результатом AASS или CASS. ASTM B117 задает условия работы камеры солевого тумана, но сам по себе не предсказывает срок службы покрытия в нефтегазовом узле.
В качестве кандидата на замену импортного покрытия рассматривают MODENGY 1002 - антифрикционное твердосмазочное покрытие на основе дисульфида молибдена. Для него заявлены низкий коэффициент трения и антикоррозионные свойства. Однако применимость к конкретному соединению подтверждают не общим описанием материала, а сопоставлением по трению, стойкости к задирам, коррозионным испытаниям и повторяемости нанесения.
| Параметр сравнения | Что зафиксировать |
|---|---|
| Подложка | Одинаковая нержавеющая сталь для всех образцов |
| Подготовка | Один метод обработки и сопоставимое состояние поверхности |
| Нанесение | Одинаковая толщина и согласованный режим отверждения |
| Коррозия | Один стандарт и один режим, например NSS по ISO 9227:2022 |
| Трение и задиры | Метод испытания, соответствующий рабочему узлу |
Инженеру важно сравнивать не только паспортные данные, но и результаты проверки узла в характерном режиме эксплуатации. Для резьбы, посадок и разборных соединений имеют значение трение, риск задира и сохранение работоспособности после сборки. При замене импортного покрытия заранее определяют критерии приемки и проверяют их на образцах, подготовленных по единой процедуре.
Что показывает испытание солевым туманом смазки и покрытия
Испытание солевым туманом помогает выявить дефекты и оценить коррозионную стойкость покрытия в заданных лабораторных условиях.
ISO 9227:2022 предусматривает три режима: NSS, AASS и CASS. В типовом испытании NSS используют раствор хлорида натрия концентрацией 5% при температуре 35 °C. Эти параметры описывают условия теста, но не означают, что результат можно напрямую перенести на эксплуатацию в конкретном нефтегазовом объекте.
ASTM B117 также применяется для испытаний в камере солевого тумана. Его результат полезен для сравнительной оценки образцов, прошедших одинаковую подготовку и испытанные при одинаковых условиях. Однако число часов в камере не становится универсальным показателем ресурса: стандарт не воспроизводит все факторы полевой эксплуатации, включая циклы влажности и сушки, контакт с химическими веществами, трение, температуру и повреждения при монтаже.
Для циклической оценки можно рассмотреть ASTM G85. Этот стандарт распространяется на модифицированные испытания в солевом тумане, включая испытания органических и неорганических покрытий. Выбор режима зависит от задачи: NSS, AASS и CASS создают различную нагрузку, поэтому результаты нужно приводить вместе с обозначением метода, а не только с длительностью теста.
При чтении протокола обратите внимание на следующие сведения:
стандарт и конкретный режим испытания;
материал и подготовку образца;
наличие дефектов до испытания;
критерии оценки коррозии;
толщину и технологию нанесения покрытия.
Если заявлена стойкость к солевому туману, уточните, проводили ли испытание по ISO 9227 или ASTM B117 и какой именно режим использовали. Затем сопоставьте эти данные с требованиями узла: результат теста на коррозию не подтверждает автоматически стойкость к трению или задирам. Для нефтегазовой эксплуатации лабораторный тест - часть оценки, а не единственное основание для выбора.
Подготовка нержавеющей стали: пассивация вместо фосфатирования
Фосфатирование нержавеющей стали нельзя считать универсальной подготовкой перед нанесением покрытия.
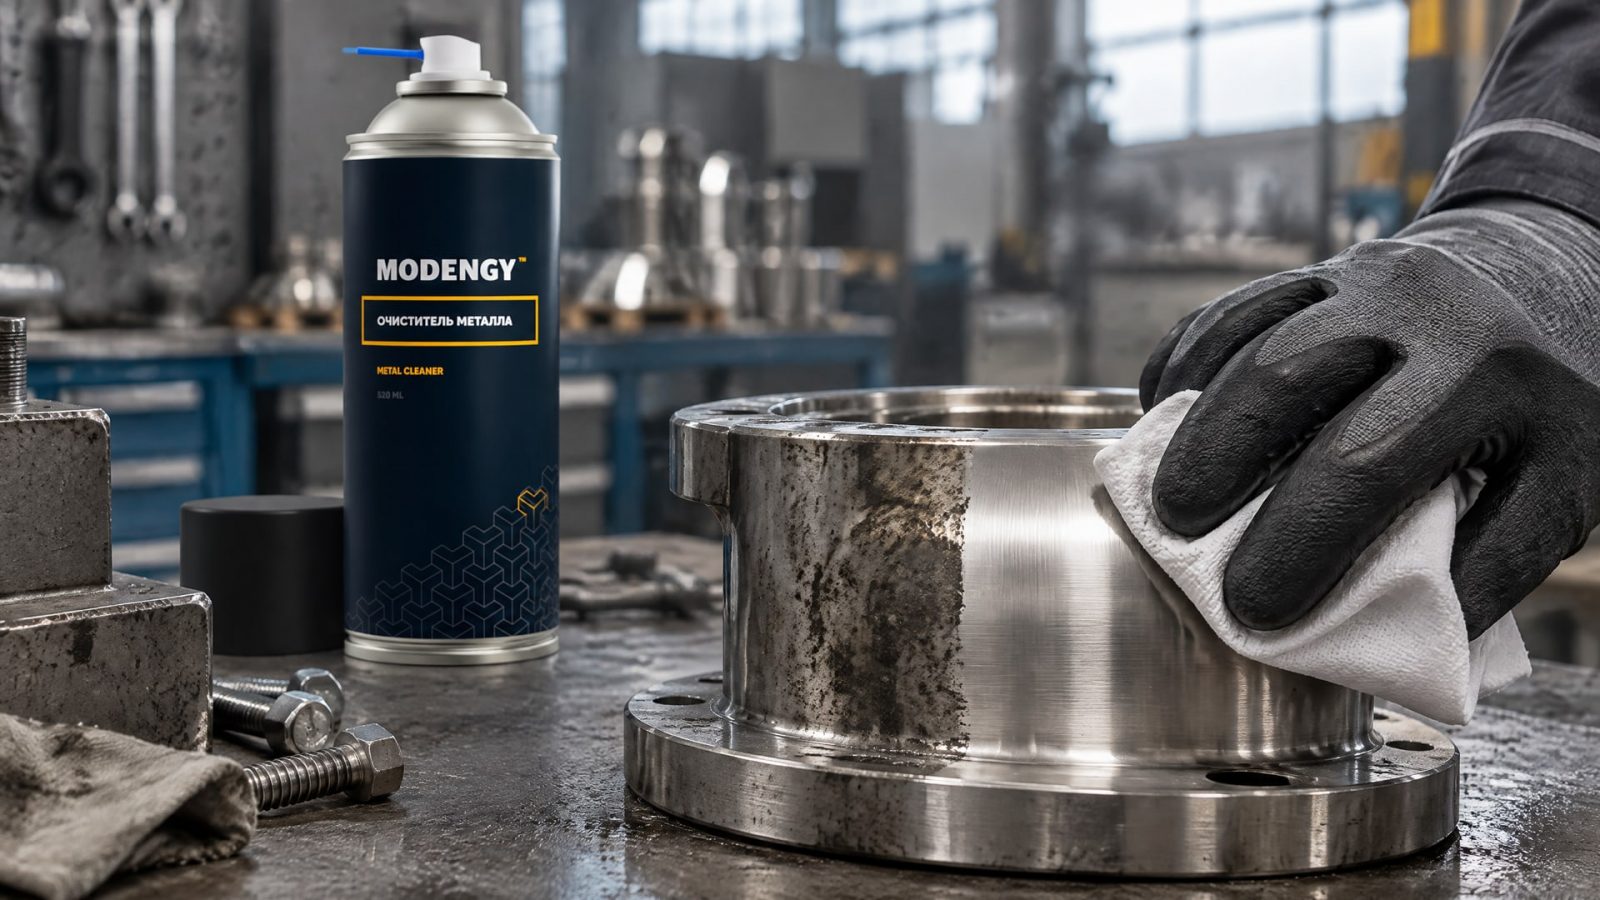
Пассивная оксидная пленка хрома затрудняет формирование фосфатного слоя. Агрессивная предварительная обработка технически возможна, но может оказаться экономически нецелесообразной и ухудшить коррозионные свойства основы.
Для нержавеющей стали обычно рассматривают химическую пассивацию и другие методы подготовки, совместимые с ее поверхностью. В качестве ориентира для цитратной пассивации указывают ASTM A967. DIN EN ISO 9717, в свою очередь, относится к фосфатным конверсионным покрытиям на металлах, но сам факт наличия такого стандарта не делает фосфатирование подходящим способом для нержавеющей стали.
Перед нанесением твердосмазочного покрытия поверхность должна быть равномерной и без видимых дефектов: рисок, заусенцев и задиров. Состояние основы влияет на равномерность покрытия и его сцепление с поверхностью. Если дефекты остаются под слоем, локальная нагрузка при трении может привести к неравномерному износу. Поэтому проверяют не только чистоту, но и качество обработки детали.
Совет инженера
Сценарий: на нержавеющей детали требуется улучшить сцепление твердосмазочного покрытия, но выбранная схема подготовки включает фосфатирование. Что сделать: пересмотреть технологию с учетом пассивной оксидной пленки, очистить и активировать поверхность совместимым способом, затем проверить подготовленный образец до нанесения покрытия. Для этой операции применяют MODENGY Очиститель металла. Итог: перед серийным процессом оценивают равномерность подготовки и сцепление покрытия на образцах из той же стали, что и деталь.
Фосфатирование нержавеющей стали и пассивацию не следует считать взаимозаменяемыми операциями. Перед запуском технологии нужно сверить требования к материалу, подготовке и последующему нанесению. Если деталь уже имеет установленную процедуру обработки, изменения согласуют с технологической документацией и подтверждают испытанием образцов.
Как наносить твердосмазочное покрытие на сталь
Для сухопленочных смазок важны чистота основы и равномерность нанесения.
NASA PRC-8001 описывает нанесение распылением в несколько тонких равномерных слоев. В соответствующем контексте процесса для нержавеющих и никелевых сплавов в документе также указана термообработка продолжительностью 8 часов. Этот режим нельзя автоматически переносить на любую систему: параметры нанесения и отверждения должны соответствовать технологии конкретного покрытия.
Толщина покрытия и качество нанесения связаны, но увеличение толщины само по себе не исправляет неравномерность или загрязнение поверхности. До нанесения проверяют, что на детали нет видимых дефектов, а подготовка выполнена одинаково на всех участках. Затем контролируют, чтобы слои распределялись равномерно и режим отверждения соответствовал принятой процедуре.
При подготовке сравнительных образцов для MODENGY и импортного аналога нужно исключить различия в технологии. Если для одного материала поверхность очищена и подготовлена одним способом, а для другого - иначе, результаты испытаний не позволят отделить влияние покрытия от влияния процесса. То же относится к толщине: ее следует измерять одним методом и оценивать в рамках согласованного технического задания.
До испытаний полезно составить маршрут контроля:
проверить материал основы и состояние поверхности;
зафиксировать способ очистки и подготовки;
записать число слоев и фактическую толщину покрытия;
указать режим отверждения;
после нанесения проверить образцы перед коррозионными и трибологическими испытаниями.
Такая последовательность помогает выявить технологические отклонения до испытаний и серийного применения. Особенно важно сохранять одну процедуру при оценке замены импортного покрытия: иначе одинаковое название испытания не гарантирует сопоставимости результатов.
Как выбрать антизадирное покрытие для стали в нефтегазовой отрасли
В нефтегазовых узлах выбор покрытия зависит от сочетания нагрузок, а не от одного показателя коррозионной стойкости.
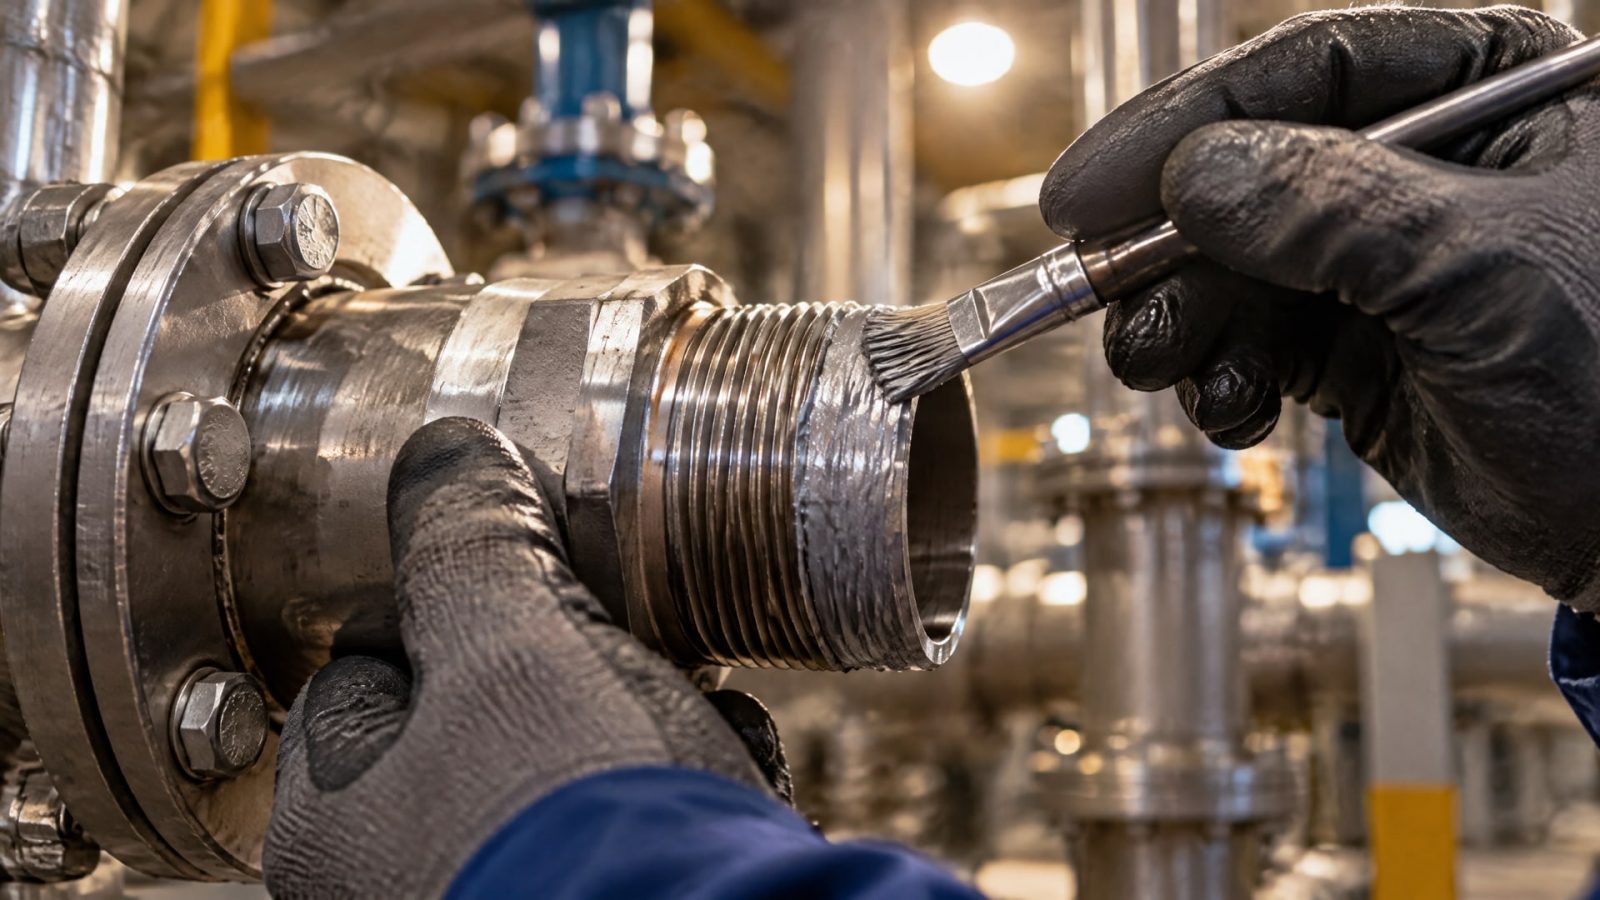
Для резьбовых соединений, посадок и деталей, которые собирают и разбирают, оценивают трение и риск задира. Также учитывают коррозию, циклы увлажнения и сушки, контакт с химическими веществами, температуру и возможные повреждения при монтаже.
Проверку стоит строить по этапам. Сначала определяют материал и состояние поверхности, затем описывают условия работы узла и требования к его сборке. После этого выбирают методы испытаний для коррозии и трения. Если лабораторные результаты подтверждают соответствие установленным критериям, переходят к проверке технологии нанесения на деталях или образцах, изготовленных по той же процедуре.
| Этап выбора | Что проверить |
|---|---|
| Условия работы | Влага, химическая среда, температура, трение и монтажные нагрузки |
| Совместимость с основой | Метод подготовки нержавеющей стали и состояние пассивной пленки |
| Коррозионные свойства | Стандарт, режим и критерии оценки испытания |
| Трибологические свойства | Трение и стойкость к задирам в условиях конкретного узла |
| Повторяемость процесса | Подготовка, нанесение, толщина и отверждение |
MODENGY 1002 может рассматриваться как вариант замены импортного твердосмазочного покрытия, если его свойства соответствуют требованиям конкретного соединения. Для решения о замене нужны результаты сравнения при одинаковых условиях и подтверждение повторяемости нанесения. Одна цифра по солевому туману не отвечает на вопрос, сохранит ли узел работоспособность при трении и разборке.
Закупщику важно получить техническое описание и протоколы, в которых указаны методика, подложка и условия испытания. Если сравниваемые материалы тестировали по разным стандартам или на разной подготовке, сначала следует привести программу испытаний к единой основе. Это помогает оценить не только стоимость материала, но и предсказуемость процесса нанесения и обслуживания узла.
Часто задаваемые вопросы
Можно ли сравнивать покрытия только по часам в солевом тумане?
Нет. Продолжительность испытания показывает поведение образца в конкретной лабораторной методике, но не дает универсального прогноза ресурса. Для сравнения нужны одинаковые подложки, подготовка, толщина слоя и режим испытания. Кроме того, стойкость к коррозии не подтверждает автоматически стойкость покрытия к трению и задирам.
Можно ли фосфатировать нержавеющую сталь перед нанесением покрытия?
Обычно фосфатирование не рассматривают как оптимальную подготовку нержавеющей стали: пассивная оксидная пленка хрома затрудняет формирование фосфатного слоя. Для нержавейки чаще выбирают химическую пассивацию и совместимые способы подготовки. Технологию следует подтвердить на образцах из того же материала, что и деталь.
Чем отличаются NSS, AASS и CASS по ISO 9227?
Это разные режимы испытания в искусственной атмосфере. NSS использует нейтральный солевой туман, AASS - уксуснокислый, а CASS - медно-ускоренный уксуснокислый. Их результаты нельзя напрямую сопоставлять без оговорок. В протоколе важно указывать конкретный режим, а не только стандарт ISO 9227.
Достаточно ли испытания по ASTM B117 для выбора покрытия в нефтегазе?
Нет. ASTM B117 задает условия испытания в камере солевого тумана, но не воспроизводит все эксплуатационные факторы нефтегазового узла. Дополнительно оценивают трение, стойкость к задирам, химическую среду, циклы увлажнения и сушки, температуру, монтаж и разборку. Испытание выбирают под конкретный сценарий работы детали.
Заключение
Антифрикционное покрытие для нержавеющей стали сравнивают с импортными аналогами по единой программе: одинаковая подложка, подготовка, толщина слоя, нанесение и методика испытаний. Солевой туман помогает оценить коррозионную стойкость, но не заменяет проверку трения и стойкости к задирам. Для нержавеющей стали подготовку выбирают с учетом пассивной оксидной пленки, поэтому фосфатирование обычно не становится базовым решением.
Следующий шаг для инженера - описать условия работы узла, согласовать критерии приемки и подготовить образцы с одинаковой поверхностью для сравнительных испытаний. В протоколе нужно указать стандарт и режим, например NSS по ISO 9227:2022, а также зафиксировать технологию нанесения. Это позволит принять решение о замене покрытия на основании сопоставимых данных, а не одной цифры из лабораторного теста.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно интерпретировать результаты испытаний в соляном тумане и почему они не гарантируют точные сроки службы покрытий в скважине.
Узнайте, как проверить совместимость СОЖ и материалов станка перед заменой, чтобы избежать повреждений и простоев оборудования.
Узнайте, как правильно проводить обслуживание автомобильной лебедки: чистка, смазка и защита от ржавчины.